



Как выбрать идеальный 3D-печатающий процесс для ваших проектов
Введение
3D-печать или Аддитивное Производство — зонтичный термин, охватывающий множественные процессы. Каждый 3D-печатающий процесс имеет свои выгоды и ограничения и каждый более подходит для определенных приложений, чем другие.
В этой статье мы даем несколько простых в использовании инструментов, чтобы помочь вам выбрать правильный 3D-печатающий процесс для ваших нужд. Используйте следующие графики и таблицы как быструю справку для идентификации процесса, который лучше всего выполняет ваши дизайн-требования.
Мы подошли к выбору процесса с трех разных углов:
- Требуемый материал уже известен
- Характеристики конечной детали (физические или визуальные) уже определены
- Определенные процессные способности (точность, размер сборки и т.д.) требуются
Чтобы сделать информацию в этой статье actionable для читателя и всегда релевантной в постоянно эволюционирующем ландшафте 3D-печати, некоторые высокоуровневые обобщения были введены, которые будут обсуждаться в каждой секции когда необходимо.
Выбор процесса по материалу
Материалы для 3D-печати обычно поставляются в виде филамента, порошка или смолы (в зависимости от используемых 3D-печатающих процессов). Полимеры (пластики) и металлы — две главные группы материалов для 3D-печати, в то время как другие материалы (такие как керамика или композиты) также доступны. Полимеры могут быть разбиты дальше на термопласты и термосты.
Если требуемый материал уже известен, выбор 3D-печатающего процесса относительно легок, так как только несколько технологий производят детали из тех же материалов. В тех случаях процесс выбора обычно становится сравнением стоимости против свойств.
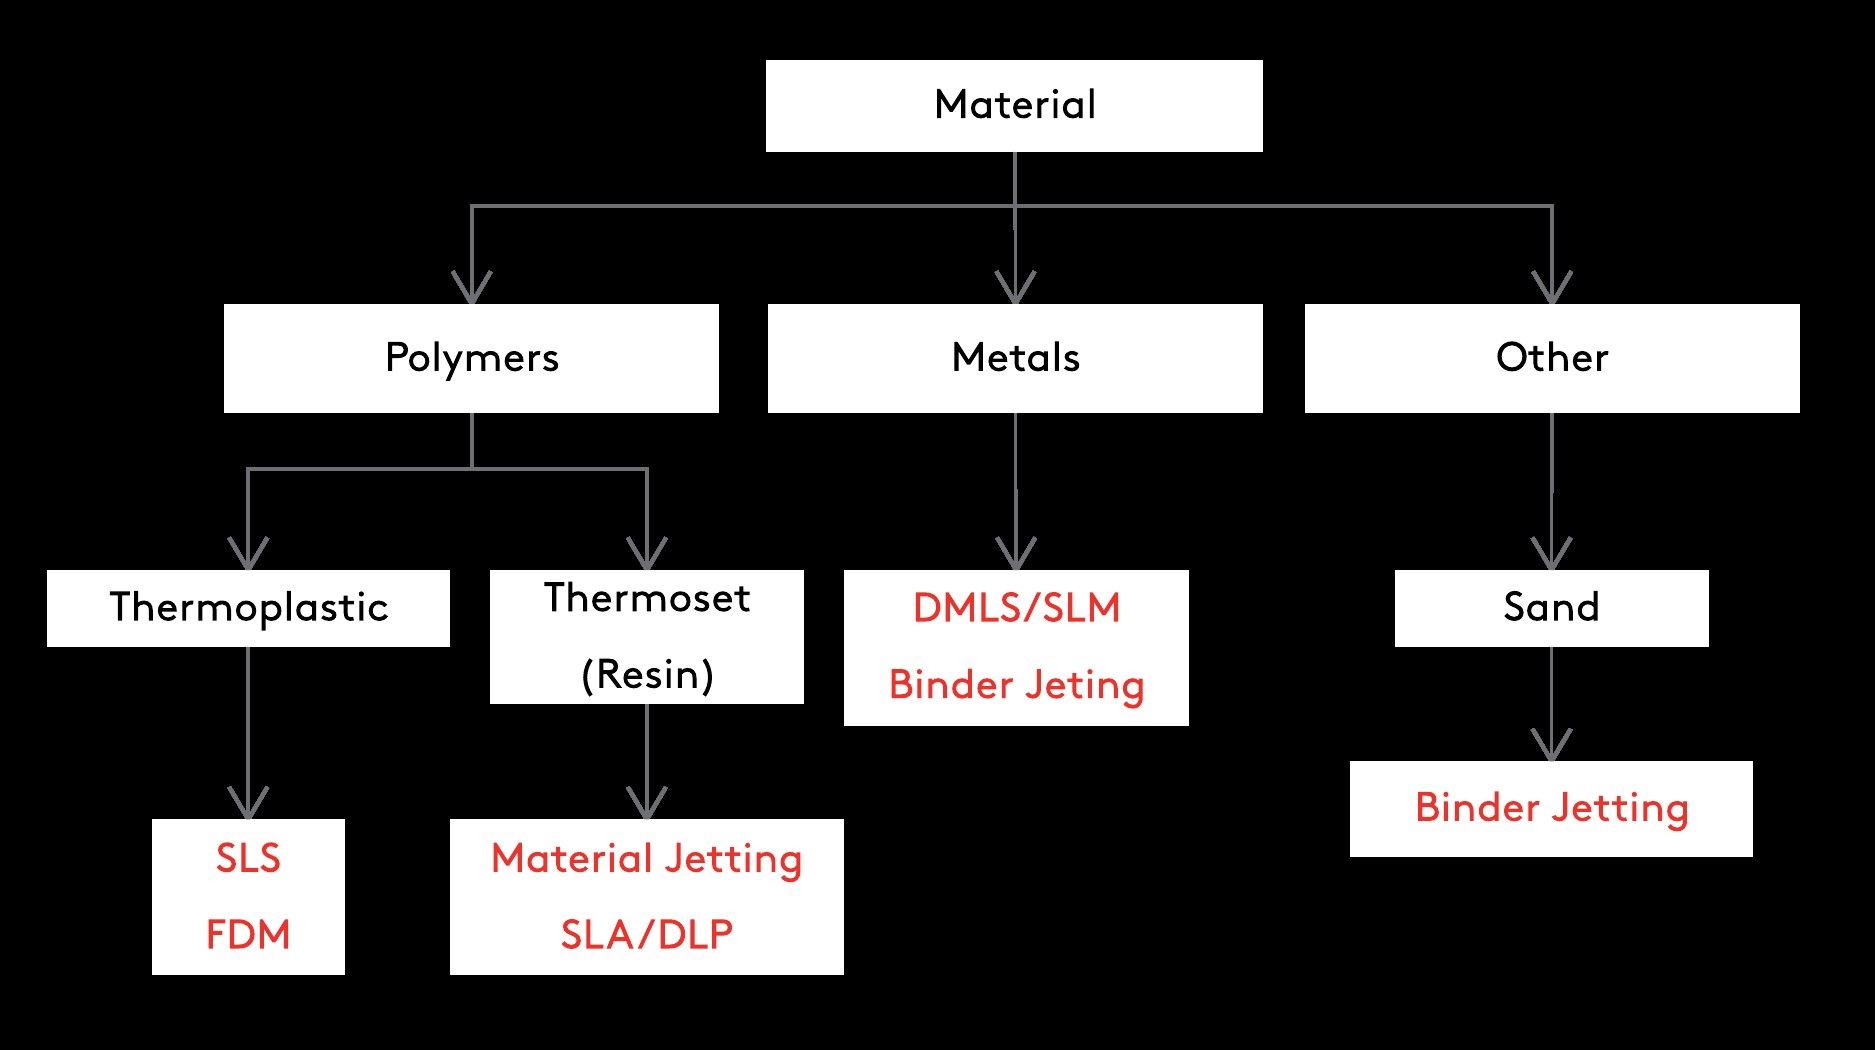
Термопласты:
Термопласты лучше подходят для функциональных приложений, включая производство конечных деталей и функциональных прототипов.
Они имеют хорошие механические свойства и высокую ударную, абразивную и химическую стойкость. Их также можно наполнять углеродом, стеклом или другими добавками для усиления физических свойств. 3D-печатанные инженерные термопласты (такие как Нейлон, PEI и ASA) широко используются для производства конечных деталей для промышленных приложений.
SLS детали имеют лучшие механические и физические свойства и высокую размерную точность, но FDM более экономен и имеет более короткие лид-таймы.
| Типичные 3D-печатающие термопласты | |
|---|---|
| SLS | Нейлон (PA), TPU |
| FDM | PLA, ABS, PETG, Нейлон, PEI (ULTEM), ASA, TPU |
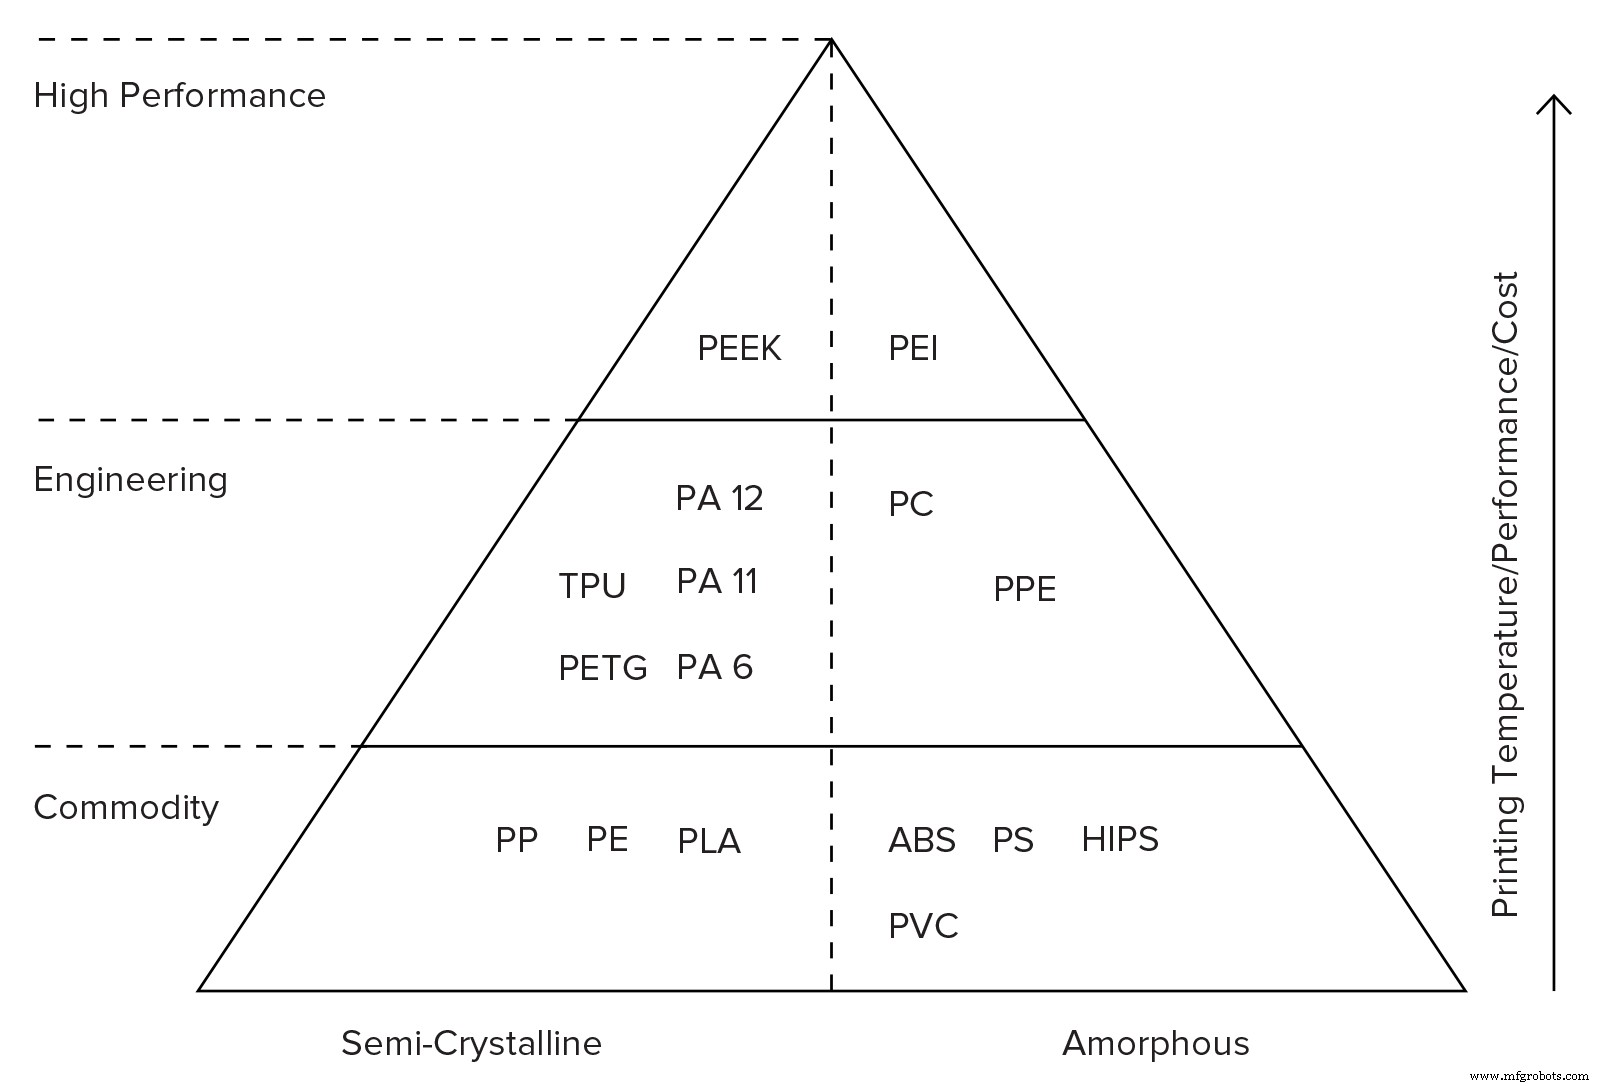
Пирамида ниже показывает наиболее распространенные термопластические материалы для 3D-печати. Как правило, чем выше материал в пирамиде, тем лучше его механические свойства и тем сложнее он обычно для печати (более высокая стоимость):
Термосты (смолы):
Термосты (смолы) лучше подходят для приложений, где эстетика важна, так как они могут производить детали с гладкими injection-подобными поверхностями и тонкими деталями.
В общем, они имеют высокую жесткость, но более ломкие, чем термопласты, поэтому они не подходят для функциональных приложений. Специализированные смолы доступны, спроектированные для инженерных приложений (подражающих свойствам ABS и PP) или стоматологических вставок и имплантов.
Material Jetting производит детали с превосходной размерной точностью и в общем более гладкими поверхностями, но по более высокой стоимости чем SLA/DLP. Оба процесса используют похожие фотоустанавливаемые акриловые смолы.
| Типичные 3D-печатающие термосты (смолы) | |
|---|---|
| Material Jetting | >Стандартная смола, Digital ABS, Долговечная смола (PP-подобная), Прозрачная смола, Стоматологическая смола |
| SLA/DLP | Стандартная смола, Твердая смола (ABS-подобная), Долговечная смола (PP-подобная), Прозрачная смола, Стоматологическая смола |
Металлы:
Металл 3D-печатанные детали имеют отличные механические свойства и могут работать при высоких температурах. Freeform способности 3D-печати делают их идеальными для легковесных приложений для авиакосмической и медицинской отраслей.
DMLS/SLS детали имеют превосходные механические свойства и толерансы, но Binder Jetting может быть до 10x дешевле и может производить гораздо более крупные детали.
| Типичные 3D-печатающие металлы | |
|---|---|
| DMLS/SLM | Нержавеющая сталь, Титан, Алюминий |
| Binder Jetting | Нержавеющая сталь (бронза-заполненная или синтерированная) |
Другие материалы:
Другие материалы также могут быть 3D-печатаны, но они не так широко используются, так как их приложения ограничены. Эти материалы включают керамику и песчаник в полном цвете с Binder Jetting.
| Другие 3D-печатающие материалы | |
|---|---|
| Binder Jetting | Песок, Керамика |
Про-совет:
Из-за аддитивной природы технологии, 3D-печатанные детали часто будут иметь анизотропные механические свойства, означая, что они будут слабее в z-направлении. Для функциональных деталей эта характеристика должна быть принята во внимание во время дизайна.
Например, посмотрите, как свойства SLS нейлона сравниваются с bulk нейлоном в этой статье.
Выбор процесса по кейсу использования
Важно определить рано в процессе выбора, является ли главным дизайн-соображением функция или визуальный внешний вид. Это сильно поможет в выборе наиболее подходящего процесса.
Как правило, термопластические полимерные детали лучше подходят для функциональных приложений, в то время как термосты лучшие для визуального внешнего вида.
Функциональность:
Флоучарт ниже может помочь вам идентифицировать наиболее подходящий 3D-печатающий процесс на основе общих дизайн-требований для функциональных деталей и прототипов.
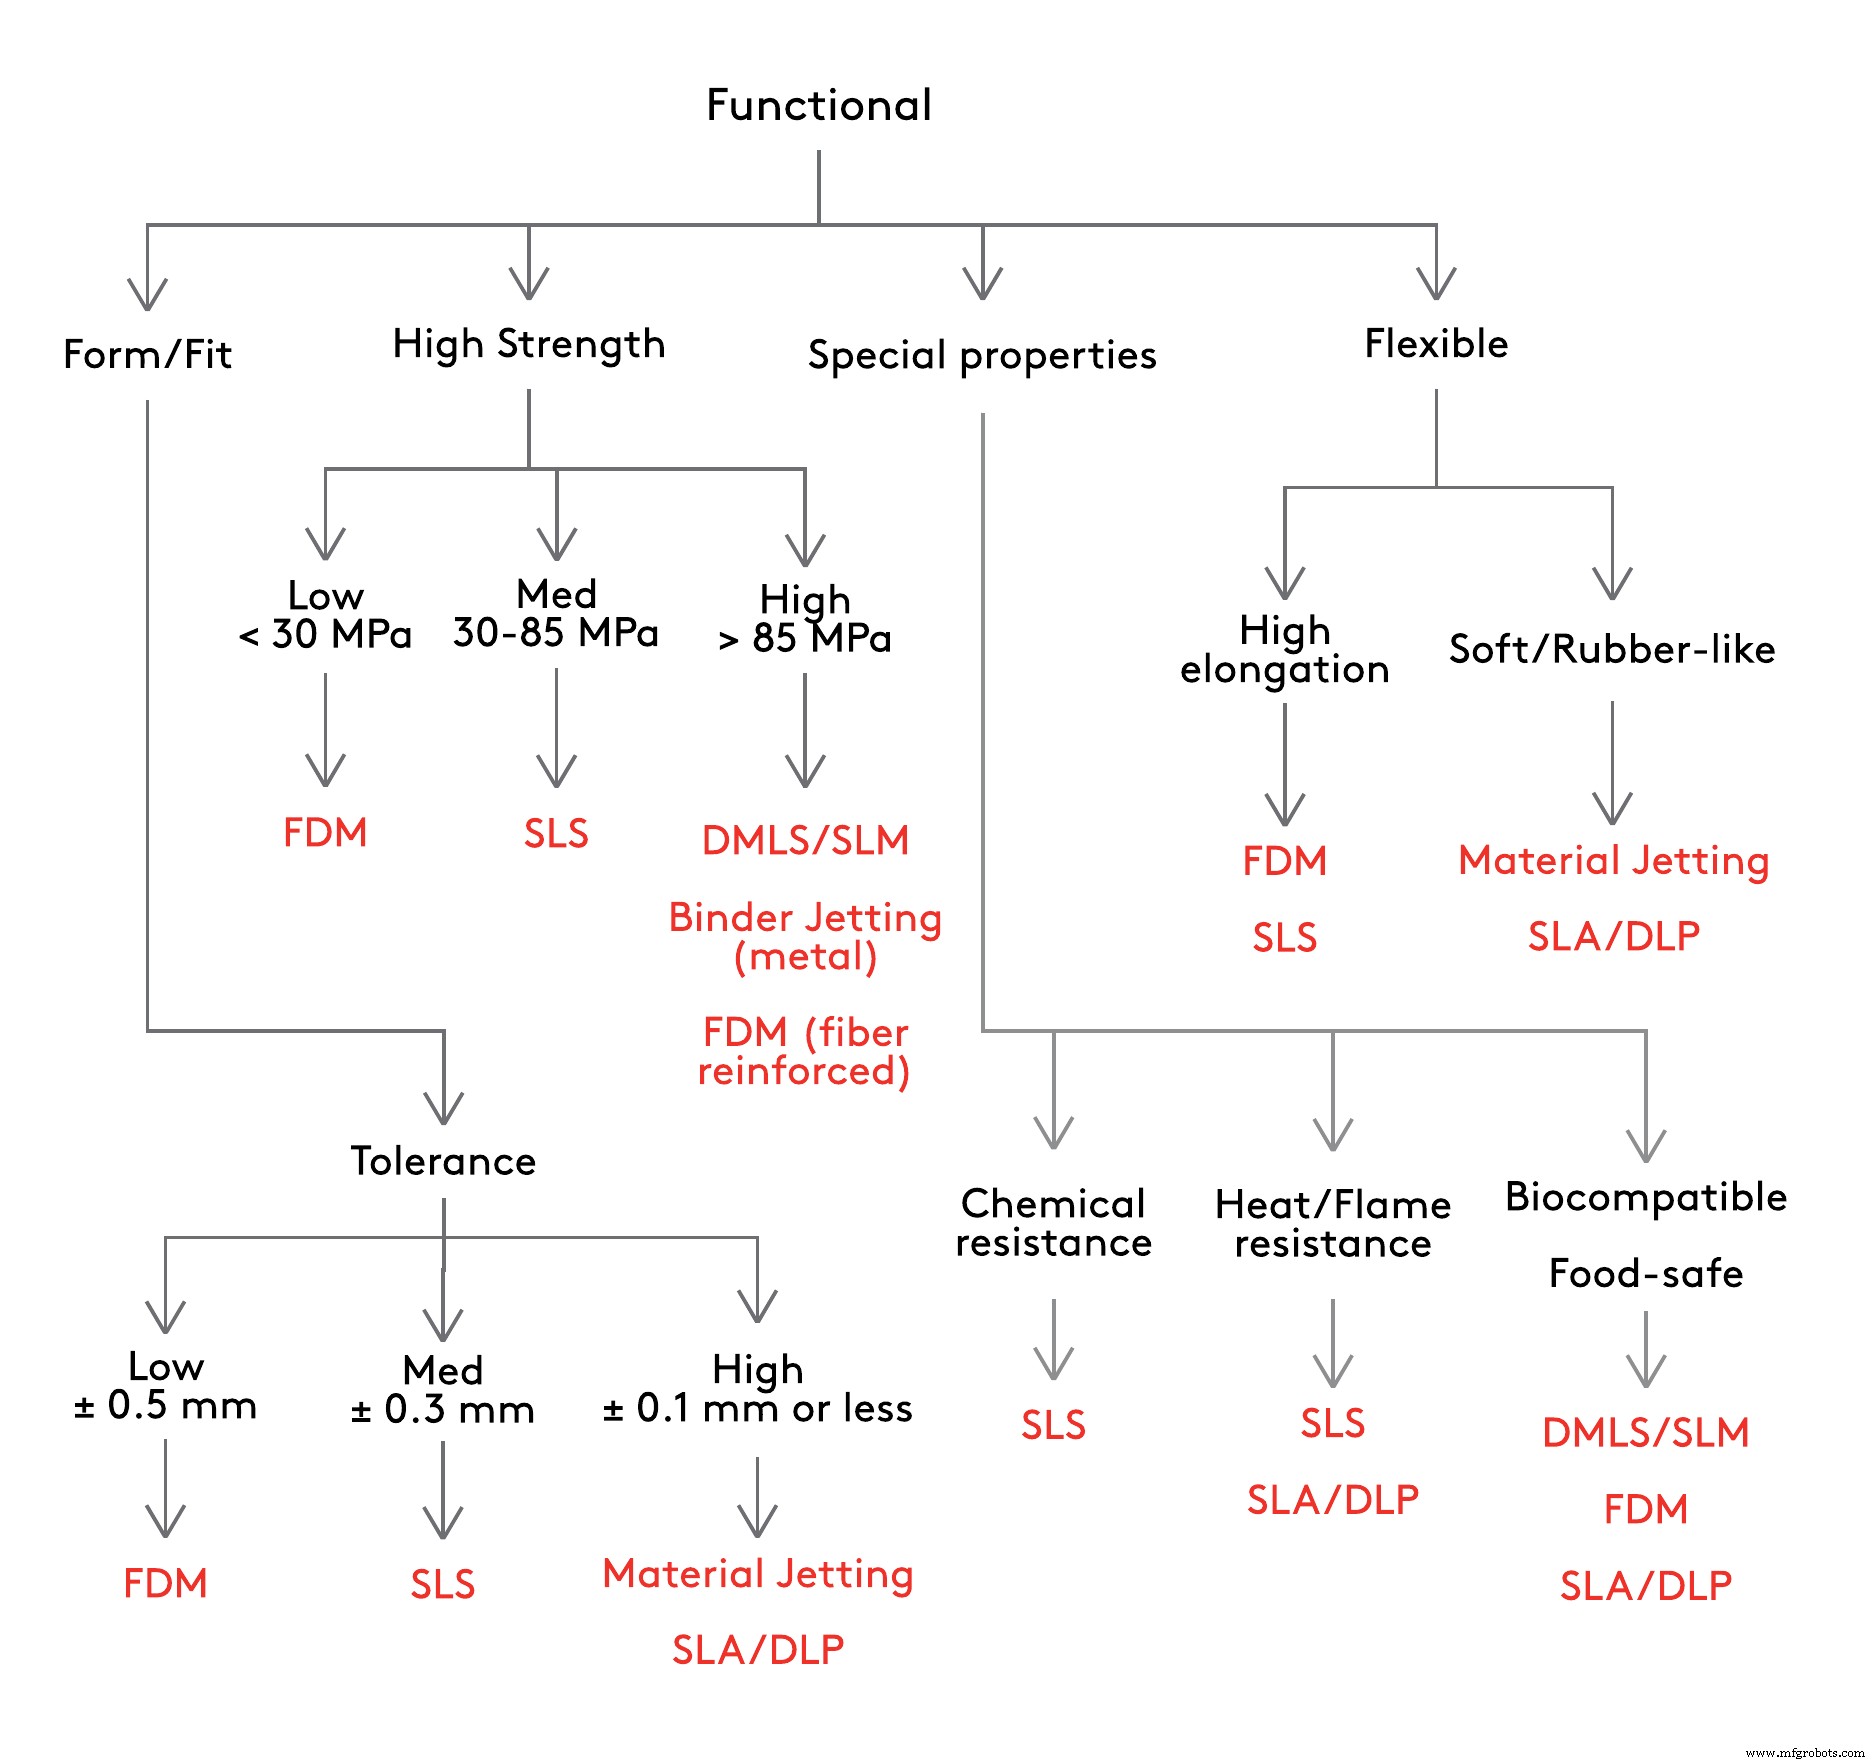
Вот еще детали:
- При проектировании детали или прототипа, которая будет интерферировать с другими компонентами, важно определить необходимый уровень толерантности. Как правило, выбор процесса с более высокой размерной точностью увеличит стоимость. Другая опция —финиш фич с критическими размерами или маленькими деталями после 3D-печати (например, сверлением отверстий или нарезанием резьбы).
- Общая прочность детали зависит от разных механических и физических свойств. Для упрощения выбора, материаловая tensile strength может использоваться как руководство. Когда высокая прочность и жесткость требуются, металлическая 3D-печать или FDM печать, усиленная непрерывными углеродными волокнами, лучшие решения.
- Инженерные 3D-печатающие материалы доступны со специальными свойствами, такими как теплостойкость, огнестойкость, химическая стойкость или сертифицированные как биосовместимые или пищевые.
- Гибкость может быть определена как либо высокое удлинение на разрыве, где термопласты вроде TPU доступны в SLS и FDM, или как низкая твердость, где материалы с резиноподобным ощущением доступны для SLA/DLP и Material Jetting.
Визуальный внешний вид:
Когда визуальный внешний вид — главная забота, тогда выбор 3D-печатающего процесса может быть упрощен используя флоучарт ниже.
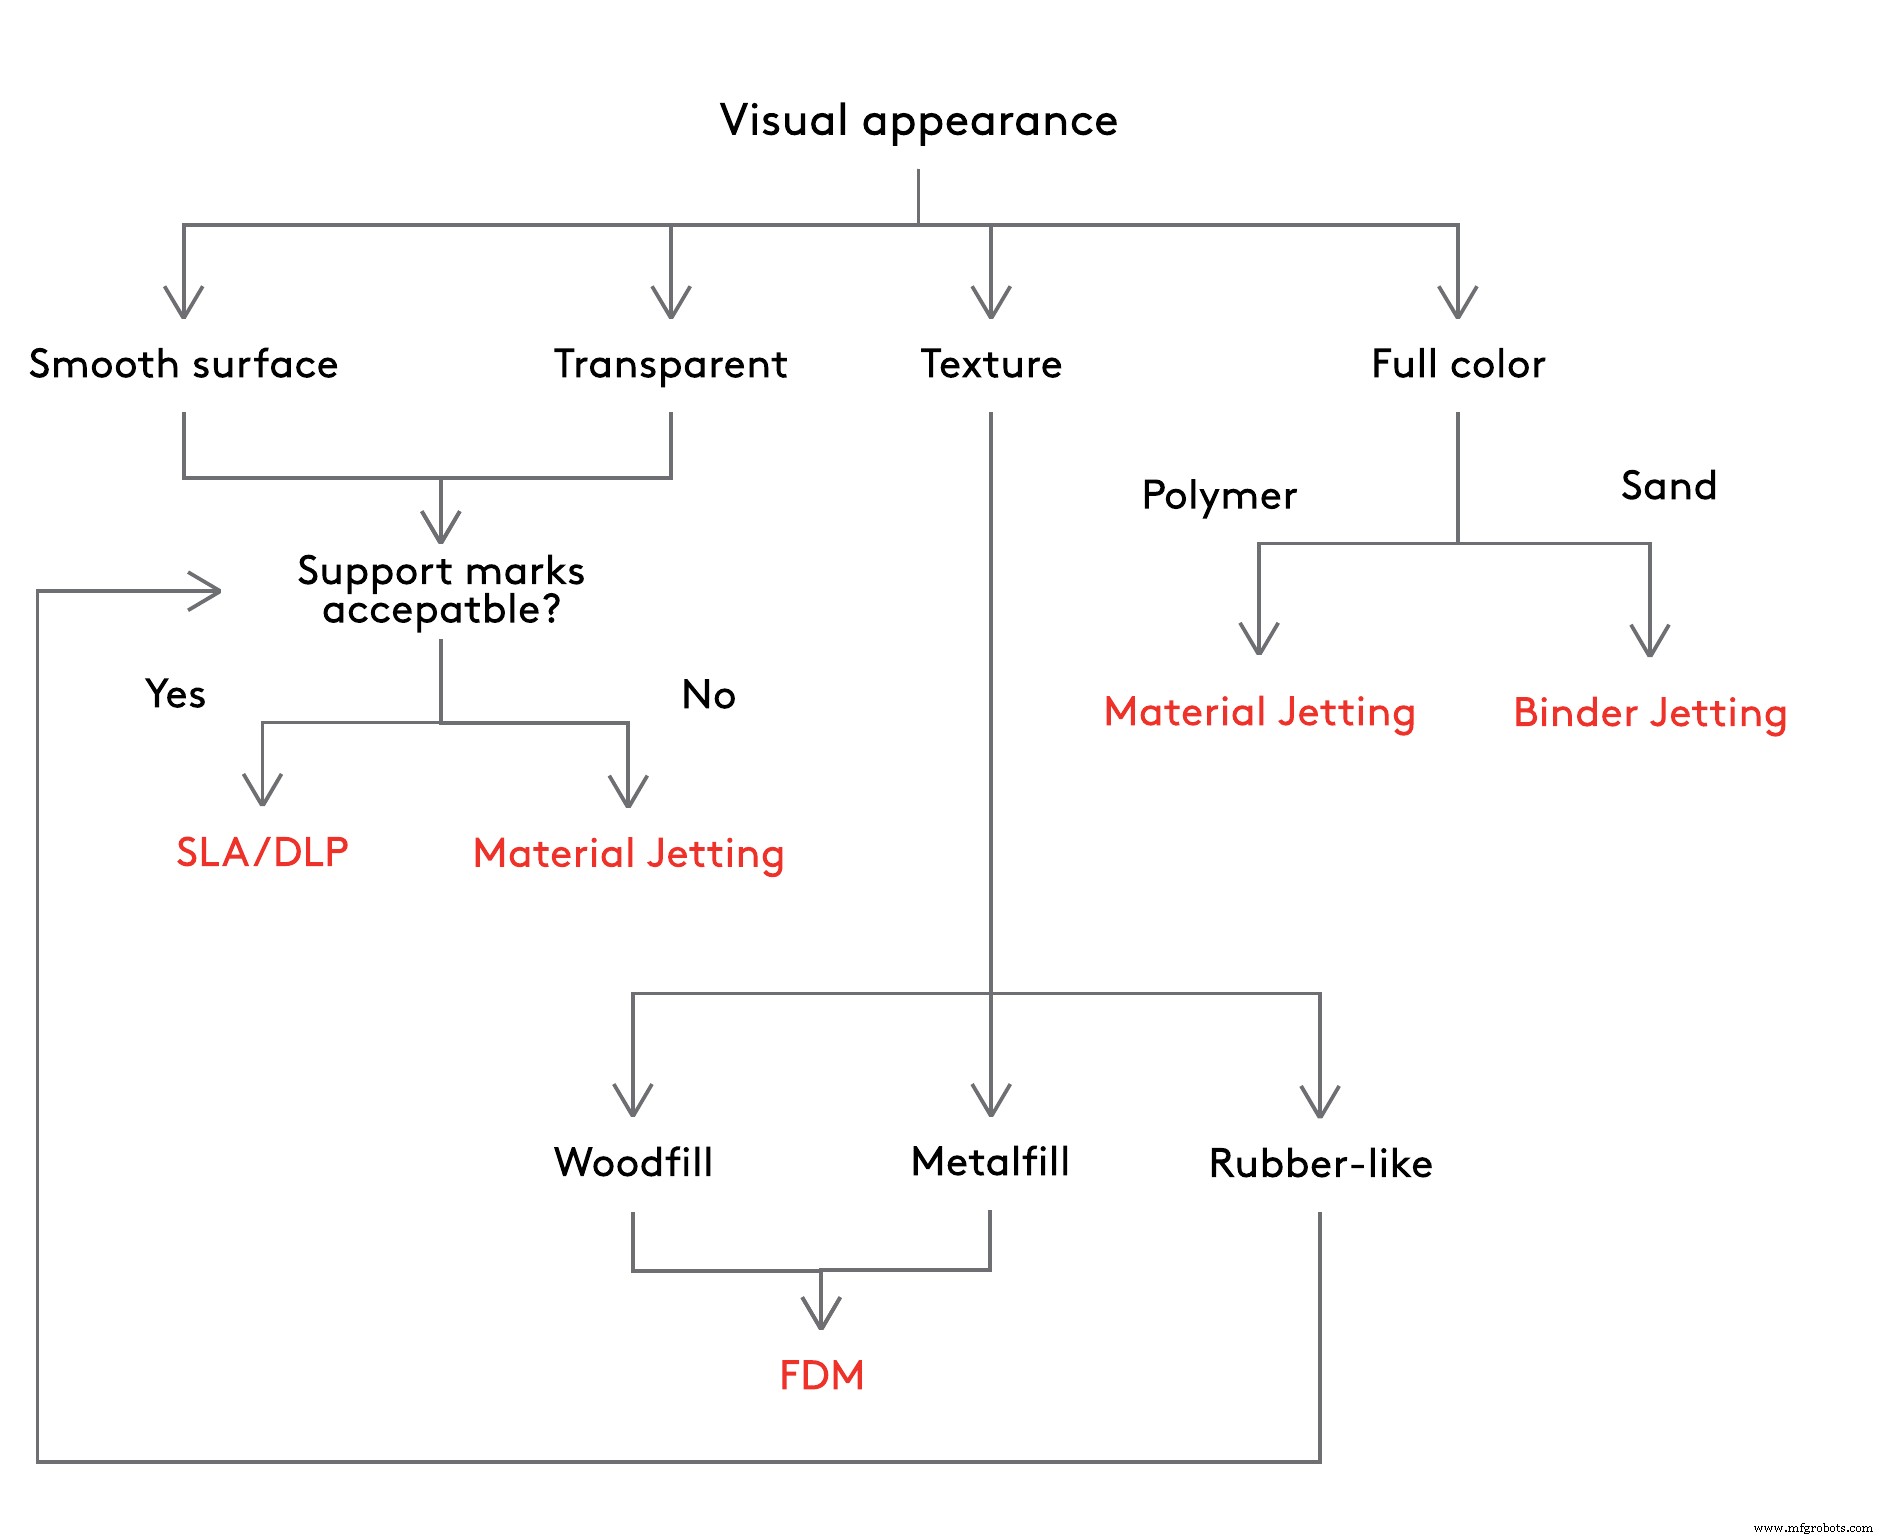
Вот больше информации:
- И SLA/DLP, и Material Jetting могут производить детали с гладкими, injection-mold-подобными поверхностями. Главное различие между двумя процессами (помимо стоимости) в том, что поддержка в Material Jetting растворима, в то время как в SLA/DLP она должна быть удалена вручную после печати, оставляя маленькие следы на поверхности, которые нужно пост-обрабатывать (шлифовка или полировка).
- Material Jetting производит полностью прозрачные детали, в то время как SLA/DLP детали печатаются полупрозрачными и могут быть пост-обработаны до почти 100% оптической ясности.
- Детали с особой текстурой, такой как дерево-подобная или металл-подобная отделка, могут быть напечатаны используя woodfill или metalfill FDM филаменты. Резиноподобные детали мягкие (shore hardness < 70A) и могут гнуться и сжиматься, но лишены производительности настоящего резины.
- Material Jetting и Binder Jetting — единственные 3D-печатающие процессы, которые сейчас предлагают полноцветные печатающие способности. Material Jetting имеет преимущество, так как предлагает материалы с лучшими физическими свойствами, а также multi-material способности. Другая опция — праймить и красить модели после печати или использовать FDM принтер с dual extrusion способностями (для двух цветов только).
Выбор процесса по производственным способностям
Когда дизайн модели уже финализирован, способности каждой 3D-печатающей технологии часто играют главную роль в выборе процесса.
Важно иметь обзор фундаментальной механики каждого процесса для полного понимания их ключевых выгод и ограничений. Для этого смотрите посвященные вводные статьи к каждой технологии в следующей главе Knowledge Base.
Вот несколько удобных правил, чтобы помочь вам интерпретировать данные:
- Размерная точность связана с уровнем детали, который каждый процесс может достичь и качеством сборки каждого 3D-принтера. Процессы, предлагающие более высокую точность, обычно могут создавать детали с более тонкими фичами. Промышленные машины имеют более высокую точность и повторяемость, чем настольные принтеры.
- Размер сборки определяет максимальные размеры детали, которую принтер может произвести. Для компонентов, превышающих типичный размер сборки, рассмотрите миграцию к альтернативной технологии или разделение детали на множественные компоненты, которые могут быть собраны позже.
- Потребность в поддерживающих структурах определяет уровень свободы дизайна. Процессы, не требующие поддержки, как SLS, или растворимую поддержку, как Material Jetting или dual-extrusion, имеют меньше ограничений и могут производить free-form структуры с большей легкостью.
| Размерная точность | Типичный размер сборки | Поддержка | |
|---|---|---|---|
| FDM | ± 0.5% (нижний предел ± 0.5 мм) - desktop ± 0.15% (нижний предел ± 0.2 мм) - industrial | 200 x 200 x 200 мм для настольных принтеров До 900 x 600 x 900 мм для промышленных принтеров | Не всегда требуется (растворимая доступна) |
| SLA/DLP | ± 0.5% (нижний предел: ± 0.10 мм) - desktop ± 0.15% (нижний предел ± 0.05 мм) - industrial | 145 x 145 x 175 мм для настольных До 1500 x 750 x 500 мм для промышленных принтеров | Всегда требуется |
| SLS | ± 0.3% (нижний предел: ± 0.3 мм) | 300 x 300 x 300 мм (до 750 x 550 x 550 мм) | Не требуется |
| Material Jetting | ± 0.1% (нижний предел ± 0.05 мм) | 380 x 250 x 200 мм (до 1000 x 800 x 500 мм) | Всегда требуется (всегда растворимая) |
| Binder Jetting | ± 0.2 мм (± 0.3 мм для песко-печати) | 400 x 250 x 250 мм (до 1800 x 1000 x 700 мм) | Не требуется |
| DMLS/SLM | ± 0.1 мм | 250 x 150 x 150 мм (до up to 500 x 280 x 360 мм) | Всегда требуется |
Высота слоя
Еще один важный аспект для рассмотрения при выборе технологии — влияние высоты слоя.
Из-за аддитивной природы 3D-печати, высота слоя определяет гладкость as-printed поверхности и минимальный размер фичи, который принтер может произвести (в z-направлении). Использование меньшей высоты слоя также делает stair stepping эффект менее заметным и помогает производить более точные изогнутые поверхности.
| Типичная толщина слоя | |
|---|---|
| FDM | 50 - 400 мкм (наиболее часто: 200 мкм) |
| SLA/DLP | 25 - 100 мкм (наиболее часто: 50 мкм) |
| SLS | 80 - 120 мкм (наиболее часто: 100 мкм) |
| Material Jetting | 16 - 30 мкм (наиболее часто: 16 мкм) |
| Binder Jetting | 100 мкм |
| DMLS/SLM | 30 - 50 мкм |
Правила большого пальца
- Определите рано в процессе выбора, является ли функциональность или визуальный внешний вид первым приоритетом.
- Когда более одного процесса могут производить детали в том же материале, процесс выбора становится сравнением стоимости против свойств.
- Для функциональных полимерных деталей, предпочитайте термопласты (SLS или FDM) над термостами.
- Для визуального внешнего вида и эстетики, термосты (SLA/DLP или Material Jetting) — лучшая опция.
- Для металлических деталей, выбирайте DMLS/SLM для high-performance приложений и Binder Jetting для более низкой стоимости и большего размера детали.
- Для функциональных деталей в металле или пластике, также рассмотрите ЧПУ-обработку.
3D печать
- Освоение объемной упаковки и ориентации деталей для более быстрого, экономичного аддитивного производства
- Выбор правильной системы контроля качества в реальном времени для 3D-печати
- 3D-печать против CNC-обработки: как выбрать оптимальный метод производства
- Выбор оптимальной приводной системы: роликовая цепь, В-ремень или зубчатый ремень
- Как выбрать идеального поставщика смазочных материалов для оптимального обслуживания
- Разрушение мифов о 3D-печати: Что технология на самом деле может
- Как выбрать идеального партнера по разработке IoT: ключевые вызовы и решения
- Выбор идеальной геометрии кончика фасочной фрезы для оптимальных результатов
- Как 3D-печать изменит производство в ближайшее десятилетие
- Как 3D-печать революционизирует современное производство