



Выбор идеальной геометрии кончика фасочной фрезы для оптимальных результатов
Фасочная фреза, или фасочная фреза, может быть найдена в любом станочном цехе, сборочном цехе или гараже хоббиста. Эти фрезы — простые инструменты, используемые для фасочки или скоса любой детали в широком разнообразии материалов.
Из-за разнообразия потребностей производители инструментов предлагают многие разные углы и размеры фасочных фрез, а также разные типы геометрий кончика фасочной фрезы. Harvey Tool, например, предлагает 21 разный угол на сторону, варьирующийся от 15° до 80°, число флют от 2 до 6, и диаметры шпанка начиная с 1/8" до 1 дюйма.
После нахождения инструмента с точным углом, который они ищут, клиенту может потребоваться выбрать определенный кончик фасочной фрезы, который лучше всего подойдет для их операции. Общие типы кончиков фасочных фрез включают заостренный, плоский конец и торцевой рез. Следующие три типа стилей кончиков фасочных фрез, предлагаемых Harvey Tool, каждый служит уникальной цели.
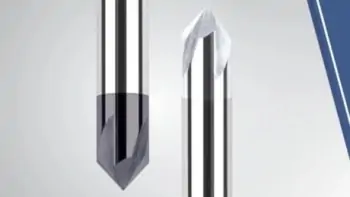
Заостренные и плоские кончики фасочных фрез
Три типа фасочных фрез Harvey Tool
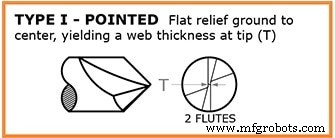
Тип I: Заостренный
Этот стиль фасочной фрезы — единственный вариант Harvey Tool, который идет к острому концу. Заостренный кончик позволяет фрезе работать в более мелких канавках, слотах и отверстиях, относительно других двух типов. Этот стиль также позволяет более легкое программирование и замеры (touch-offs), так как точка может быть легко локализована. Из-за своего кончика эта версия фрезы имеет самую длинную длину режущей части (с инструментом, идущим к готовой точке), по сравнению с плоским концом других типов фасочных фрез. С только 2-флютовой опцией, это самая простая версия фасочной фрезы, предлагаемая Harvey Tool.
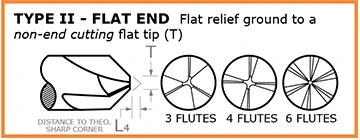
Тип II: Плоский конец, не торцевой рез
Фасочные фрезы Типа II очень похожи на стиль типа I, но обладают концом, зашлифованным до плоского, не режущего кончика. Этот плоский «кончик» удаляет заостренную часть фаски, которая является самой слабой частью инструмента. Из-за этого изменения геометрии инструмента этому инструменту дается дополнительное измерение того, насколько длиннее инструмент был бы, если бы он шел к точке. Это измерение известно как «расстояние до теоретического острого угла», которое помогает с программированием инструмента. Преимущество плоского конца фрезы теперь позволяет существовать множественным флютам на коническом профиле фасочной фрезы. С большим числом флют у этой фаски улучшен срок службы инструмента и отделка. Плоский, не торцевой кончик ограничивает его использование в узких слотах, но другое преимущество — более низкий профильный угол с лучшей угловой скоростью на кончике.
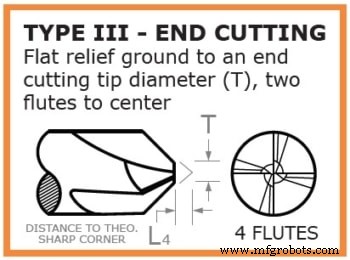
Тип III: Плоский конец, торцевой рез
Фасочные фрезы Типа III — улучшенная и более передовая версия стиля типа II. Тип III хвастается плоским кончиком кончика с 2 флютами, встречающимися в центре, создавая торцево-режущую версию фрезы типа II. Торцевая режущая геометрия этой фрезы делает возможным резать своим плоским кончиком. Это резание позволяет фасочной фрезе легко резать в верхнюю часть детали до дна, а не оставлять материал при резании фаски. Есть много ситуаций, где смешивание конической стенки и дна нужно, и здесь эти фасочные фрезы сияют. Диаметр кончика также удерживается в жестком допуске, что значительно помогает с программированием его.
В заключение, может быть много подходящих фрез для одной работы, и есть много вопросов, которые вы должны задать перед выбором вашего идеального инструмента. Выбор правильного угла сводится к обеспечению, что угол на фасочной фрезе совпадает с углом на детали. Нужно быть осторожным с тем, как углы называются. Угол — это «включенный угол» или «угол на сторону»? Угол отсчитывается от вертикали или горизонтали? Далее, чем больше диаметр шпанка, тем сильнее фаска и тем длиннее длина режущей части, но теперь интерференция со стенками или приспособлениями должна быть рассмотрена. Число флют сводится к материалу и отделке. Более мягкие материалы склонны хотеть меньше флют для лучшей эвакуации стружки, в то время как больше флют помогут с отделкой. После обращения к каждому из этих соображений, правильный стиль фаски для вашей работы должен быть очевидно ясен.
Станок с ЧПУ
- Освоение объемной упаковки и ориентации деталей для более быстрого, экономичного аддитивного производства
- Выбор оптимальной приводной системы: роликовая цепь, В-ремень или зубчатый ремень
- Как выбрать идеального поставщика смазочных материалов для оптимального обслуживания
- Выбор оптимальной приводной системы: анализ затрат и производительности
- Как выбрать идеального партнера по разработке IoT: ключевые вызовы и решения
- Выбор идеального станка с ЧПУ: практическое руководство
- Как выбрать идеальный станок с ЧПУ для долгосрочной эффективности
- Как выбрать идеальный 3D-печатающий процесс для ваших проектов
- Выбор оптимального ЧПУ-режущего инструмента и программирования для пиковой производительности
- Как выбрать надежного сервис-провайдера сжатого воздуха для производственного объекта