



Оптимизация режущей производительности: Роль геометрии стержня для растачивания
Растачивание — это токарная операция, позволяющая токарю сделать предсуществующее отверстие больше через множественные итерации внутреннего растачивания. Оно имеет ряд преимуществ над традиционными методами отделки отверстий:
- Способность экономично производить отверстие вне стандартных размеров сверл
- Создание более точных отверстий, и следовательно, более тугих допусков
- Большее качество отделки
- Возможность создавать множественные размеры внутри самого растачивания
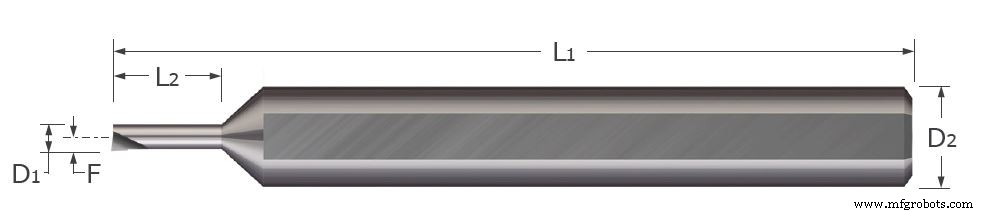
Твердосплавные стержни для растачивания, такие как те, что предлагает Micro 100, имеют несколько стандартных измерений, дающих инструменту базовую функциональность в удалении материала из внутреннего растачивания. Эти включают:
Минимальный диаметр растачивания (D1): Минимальный диаметр отверстия для режущего конца инструмента, чтобы полностью поместиться внутри без контакта с противоположных сторон
Максимальная глубина растачивания (L2): Максимальная глубина, которую инструмент может достичь внутри отверстия без контакта от части шпанка
Диаметр шпанка (D2): Диаметр части инструмента в контакте с держателем инструмента
Общая длина (L1): Общая длина инструмента
Смещение центральной линии (F): Расстояние между кончиком инструмента и осью центральной линии шпанка
Выбор инструмента
Чтобы минимизировать дефлекцию инструмента и поэтому риск поломки инструмента, важно выбрать инструмент с максимальной глубиной растачивания, которая лишь слегка больше длины, которую он предназначен резать. Также полезно максимизировать диаметр стержня для растачивания и шпанка, так как это увеличит жесткость инструмента. Это должно быть сбалансировано с оставлением достаточно места для эвакуации стружки. Этот баланс в конечном счете сводится к материалу, который растачивается. Более твердый материал с более низкой подачей и глубинами резания может не нуждаться в таком большом пространстве для эвакуации стружки, но может требовать более крупный и жесткий инструмент. И наоборот, более мягкий материал с более агрессивными параметрами работы будет нуждаться в большем месте для эвакуации стружки, но может не требовать такого жесткого инструмента.
Геометрии
Кроме того, у них есть ряд различных геометрических особенностей для адекватной обработки трех типов сил, действующих на инструмент во время этого процесса обработки. Во время стандартной операции растачивания, наибольшей из этих сил является тангенциальная, за которой следует подача (иногда называемая осевой), и наконец радиальная. Тангенциальная сила действует перпендикулярно поверхности скоса и толкает инструмент от центральной линии. Сила подачи не вызывает дефлекции, но давит обратно на инструмент и действует параллельно центральной линии. Радиальная сила толкает инструмент к центру растачивания.
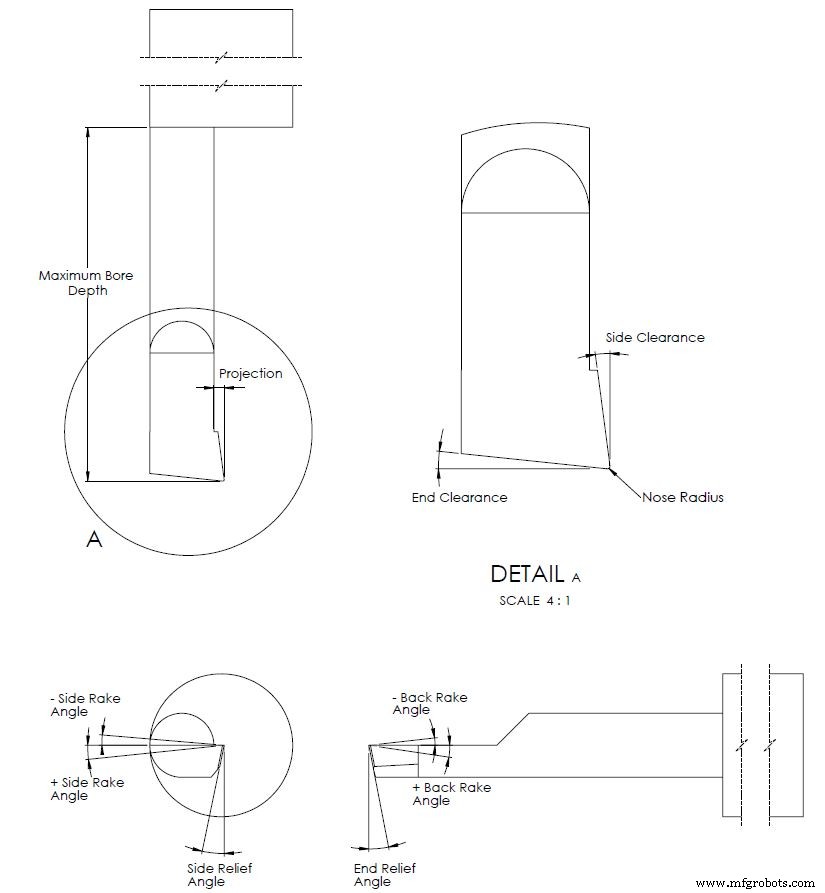
Определение геометрических особенностей стержня для растачивания:
Радиус кончика: Скругленность режущей точки инструмента
Боковой зазор (Радиальный зазор): Угол, измеряющий наклон кончика относительно оси, параллельной центральной линии инструмента
Конечный зазор (Осевой зазор): Угол, измеряющий наклон конечной грани относительно оси, идущей перпендикулярно центральной линии инструмента
Боковой угол скоса: Угол, измеряющий боковой наклон боковой грани инструмента
Задний угол скоса: Угол, измеряющий степень, до которой задняя грань наклонена в отношении центральной линии заготовки
Боковой угол заднего зазора: Угол, измеряющий, насколько далеко нижняя грань наклонена от заготовки
Конечный угол заднего зазора: Угол, измеряющий наклон конечной грани относительно линии, идущей перпендикулярно центральной оси инструмента
Эффекты геометрических особенностей на режущие операции:
Радиус кончика: Большой радиус кончика делает больше контакт с заготовкой, продлевая жизнь инструмента и режущего ребра, а также оставляя лучшую отделку. Однако слишком большой радиус приведет к вибрации, так как инструмент больше подвержен тангенциальным и радиальным режущим силам.
Другой способ, которым эта особенность влияет на режущее действие — в определении того, сколько режущего ребра затрагивает тангенциальная сила. Величина этого эффекта во многом зависит от подачи и глубины резания. Разные комбинации глубин резания и углов кончика приводят к либо более коротким, либо более длинным длинам режущего ребра, подверженным тангенциальной силе. Общий эффект — степень износа ребра. Если только малая часть режущего ребра подвергается большой силе, она износится быстрее, чем если более длинная часть ребра подвергается той же силе. Это явление также происходит с увеличением и уменьшением угла конечного режущего ребра.
Угол конечного режущего ребра: Главная цель угла конечного режущего ребра — зазор при резании в положительном направлении Z (движение в отверстие). Этот зазор позволяет радиусу кончика быть главной точкой контакта между инструментом и заготовкой. Увеличение угла конечного режущего ребра в положительном направлении снижает силу кончика, но также снижает силу подачи. Это еще одна ситуация, где баланс силы кончика и снижения режущей силы должен быть найден. Также важно отметить, что угол может нуждаться в изменении в зависимости от типа растачивания, которое выполняется.
Боковой угол скоса: Угол кончика — одна геометрическая размерность, определяющая, сколько режущего ребра затрагивает тангенциальная сила, но боковой угол скоса определяет, сколько эта сила перераспределяется в радиальную силу. Положительный угол скоса означает более низкую тангенциальную режущую силу, так как позволяет большее количество сдвигового действия. Однако этот угол не может быть слишком велик, так как он компрометирует целостность режущего ребра, оставляя меньше материала для угла кончика и бокового угла заднего зазора.
Задний угол скоса: Иногда называемый верхним углом скоса, задний угол скоса для твердосплавных стержней для растачивания зашлифован для помощи в контроле потока стружки, резанной на конечной части инструмента. Эта особенность не может иметь слишком острый положительный угол, так как это снижает силу инструмента.
Боковые и конечные углы заднего зазора: Как угол конечного режущего ребра, главная цель боковых и конечных углов заднего зазора — предоставить зазор, чтобы нережущая часть инструмента не терелась о заготовку. Если углы слишком малы, есть риск абразии между инструментом и заготовкой. Это трение приводит к увеличенному износу инструмента, вибрации и плохому качеству поверхности. Измерения углов обычно будут между 0° и 20°.
Геометрии стержней для растачивания — Резюме
Стержни для растачивания имеют несколько общих измерений, позволяющих растачивание отверстия без заезда держателя инструмента в заготовку или мгновенной поломки инструмента при контакте. Твердосплавные стержни для растачивания имеют множество углов, которые комбинируются по-разному для распределения 3 типов режущих сил для полного использования инструмента. Максимизация производительности инструмента требует комбинацию выбора правильного инструмента вместе с подходящей подачей, глубиной резания и RPM. Эти факторы зависят от размера отверстия, количества материала, которое нужно удалить, и механических свойств заготовки.
Станок с ЧПУ
- Максимизация эффективности вашего водореза
- Глоссарий фрез для CNC-фрезера: комплексные определения и применения (часть 2)
- ЧПУ-фрезеровка акрила: экспертное руководство по точности и финишу
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Зацепление в углах: мастерство точного фрезерования для высокого качества углов
- Освоение резки акрила на станке с ЧПУ: пошаговое руководство
- Освоение операций на токарном станке и выбор режущих инструментов
- Ударные балки: как они защищают автомобили и поддерживают конвейеры
- Ключевая роль охлаждающих-осмазочных жидкостей в точной механической обработке
- Добавление нового инструмента на станок ЧПУ: Пошаговое руководство