



Зацепление в углах: мастерство точного фрезерования для высокого качества углов
Зацепление в углах (Corner Engagement)
Во время процесса фрезерования, и особенно при зацеплении в углах, инструменты испытывают значительные вариации режущих сил. Одна распространенная и сложная ситуация — когда режущий инструмент испытывает условие «внутренний угол». Это когда угол зацепления инструмента значительно увеличивается, потенциально приводя к плохой производительности.
Обработка этой сложной зоны неправильным подходом может привести к:
- Вибрации (chatter) — видны в «плохой» чистоте угла
- Дефлекция — обнаруживается нежелательным конусом стенки по измерениям
- Странный звук резания — визг или чириканье инструмента в углах
- Поломка/отказ инструмента или сколы
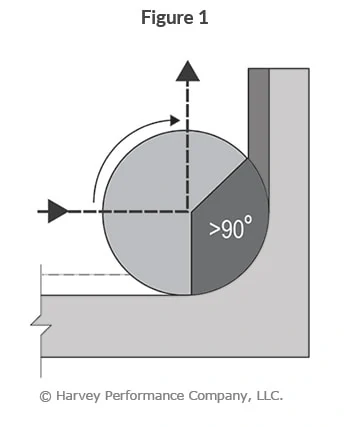
Наименее эффективный подход (Рисунок 1)
Генерация внутреннего радиуса детали, соответствующего радиусу инструмента при диапазоне направления 90°, — нежелательный подход к обработке угла. В этом подходе инструмент испытывает лишний материал для реза (темно-серый), увеличенный угол зацепления и смену направления. В результате могут возникнуть проблемы, включая chatter, дефлекцию/поломку инструмента и плохую чистоту поверхности.
Подача может потребоваться снизить в зависимости от «соотношения радиуса инструмента к радиусу детали».
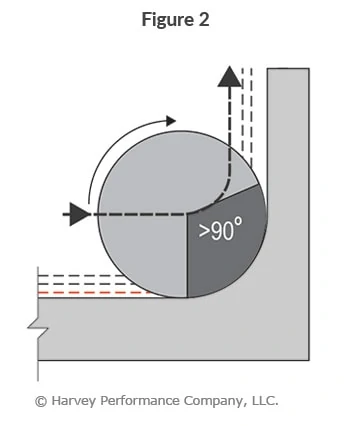
Более эффективный подход (Рисунок 2)
Генерация внутреннего радиуса детали, соответствующего радиусу инструмента с плавной сменой направления — более желательный подход для зацепления в углах. Меньшие радиальные глубины резания (RDOC) в этом примере помогают управлять углом зацепления, но на финальном проходе инструмент все равно испытает очень высокий угол зацепления. Обычные результаты этого подхода — chatter, дефлекция/поломка инструмента и плохая чистота поверхности.
Подача может потребоваться снизить на 30–50% в зависимости от «соотношения радиуса инструмента к радиусу детали».
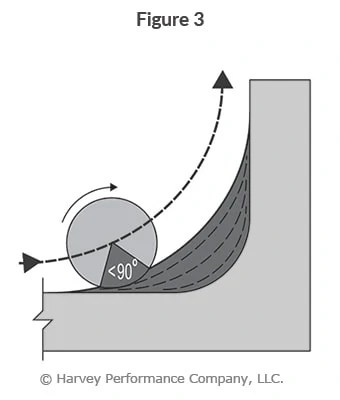
Наиболее эффективный подход для зацепления в углах (Рисунок 3)
Генерация внутреннего радиуса детали с меньшим инструментом и действием заметания создает гораздо более желательный подход к обработке. Управляемые RDOC и меньший диаметр инструмента позволяют управлять углом зацепления инструмента, более высокие подачи и лучшие чистоты поверхностей. По мере того как фреза достигает полной радиальной глубины, её угол зацепления увеличится, но снижение подачи должно быть гораздо меньше, чем в предыдущих подходах.
Подача может потребоваться повысить в зависимости от «соотношения инструмент-к-детали». Используйте инструменты меньше угла, который вы обрабатываете.
Станок с ЧПУ
- История, производство и будущее современной монетной системы
- Как найти б/у ЧПУ-станок — полное руководство
- Как чистить б/у ЧПУ-станок: экспертные советы для долговечности и перепродажной стоимости
- Выбор режущего инструмента для станков ЧПУ: профессиональное руководство по ресурсу и производительности
- Выбор правильного станка с ЧПУ: практическое руководство
- Выбор идеального станка с ЧПУ: практическое руководство
- Освоение резки акрила на станке с ЧПУ: пошаговое руководство
- Обзор 4-осевого ЧПУ-фрезера 2050 с карусельным магазином инструментов: передовое дизайно и производительность
- Оптимизация срока службы инструмента с данными станка: современное руководство
- Добавление нового инструмента на станок ЧПУ: Пошаговое руководство