



Глава 2: Освоение токарного станка — узлы, безопасность и наладка
Раздел 1: Токарный винтовой станок
ЦЕЛИ
После изучения этого раздела вы сможете:
- Определить главные узлы токарного станка и их функции
- Понять правила безопасности на токарном станке
- Описать установку режущего инструмента для обработки
- Описать закрепление заготовки в станке
- Объяснить монтаж режущего инструмента
- Описать позиционирование инструмента
- Описать центрировку заготовки и цента тыльстока
Описание
Токарный станок — универсальный и важный станок. Он вращает цилиндрическую заготовку против управляемого оператором режущего инструмента. Токарный станок — предок всех металлорежущих станков. Заготовка зажимается и вращается вокруг своей оси, а режущий инструмент продвигается вдоль линии требуемого сечения. Это один из самых универсальных станков в промышленности. С соответствующими приспособлениями на токарном станке можно выполнять: точение, конусное точение, формовое точение, нарезание резьбы, обтока, заваловку, расточку, волочение, шлифовку, полировку.
Резание выполняется с подачей режущего инструмента параллельно или перпендикулярно оси заготовки. Подача под углом к оси используется для конусов и фасок. На токарном станке тыльсток не вращается — вращается шпиндель, держащий заготовку. В шпиндель можно устанавливать колетники, центы, трёхкамерные патроны и другие приспособления. Тыльсток может держать инструменты для сверления, нарезания резьбы, расточки или конусов, а также подпёркивать конец заготовки центром и регулироваться под разную длину.
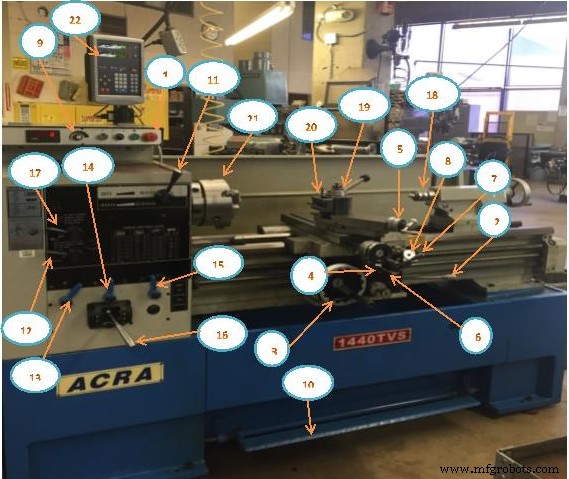
Основные узлы (по номерам на рисунке)
- Включение/выключение питания
- Шпиндель вперёд/назад (переключатель рукоятки вверх/вниз)
- Рукоятка каретки (продольная подача)
- Рукоятка поперечной подачи
- Рукоятка косой подачи (верхней несущей)
- Включение каретки/поперечной подачи
- Половинная гайка нарезания резьбы
- Нарезной делитель (индикатор резьбы)
- Скорость шпинделя
- Тормоз
- Диапазон высокой/низкой скорости шпинделя
- Реверс подачи/резьбы (втянуть/вытолкнуть)
- Диапазоны подач (A, B, C)
- Диапазоны подач (R, S, T)
- Диапазоны подач (V, W, X, Y, Z) — V и Z для нарезания резьбы
- Коробка скоростей
- Коробка скоростей низкий/высокий
- Тылсток
- Головка резеца (резецподъёмник)
- Держатель резеца
- Трёхкамерный патрон
- ЦОИ (DRO) — селектор резьбы/подачи (см. п. 15)
Безопасность на токарном станке
Всегда соблюдайте требования безопасности, чтобы избежать тяжёлых травм себе и другим.
- Очки, короткие рукава, без галстука, колец. Не пытайтесь остановить заготовку рукой. Останавливайте станок перед проверкой. Не знаете, как работает — не включайте. Не используйте тряпки на работающем станке.
Правила безопасности (нумерованный список)
- Сразу после использования извлекайте ключ патрона. Не включайте станок, если ключ в патроне.
- Прокручивайте патрон или фланец вручную — проверьте на заклинивание и зазоры.
- Патрон или фланец должны быть надёжно затянуты на шпинделе.
- При установке/снятии заготовки отведите резец на безопасное расстояние от патрона, колетника или фланца.
- Головку резеца устанавливайте слева от верхней несущей — так косая несущая не ударит в шпиндель или насадки патрона.
- При монтаже/демонтаже патронов, фланцев, центров — все сопряжённые поверхности должны быть чистыми и без задиров.
- Режущий инструмент должен быть острым и иметь правильные углы заточки.
- Закрепляйте резец в держателе максимально коротко — чтобы исключить вибрацию и поломку.
- Регулярно и равномерно подавайте охлаждающе-смазывающую жидкость (ОСЖ). Это предотвращает перегрев и деформацию.
- Не вращайте резьбовой шпиндель в обратную сторону.
- Не превышайте рекомендуемую скорость для конкретного материала.
- Если патрон или фланец заклинило на конусе шпинделя — обратитесь к инструктору.
- Штока на вращающейся заготовке — только левой рукой, чтобы не залететь в патрон.
- Всегда останавливайте станок перед замером.
- При удалении длинных стружек останавливайте станок, используйте плоскогубцы.
- Проверяйте, что тыльсток зафиксирован и правильно настроен при точении между центрами.
- При точении между центрами избегайте сквозного переточки.
- Не используйте тряпки на работающем станке.
- Перед чисткой снимите резец с головки и инструменты с тыльстока.
- Не используйте сжатый воздух для чистки станка.
- Осторожно чистите: резец, стружка и заготовка могут быть острыми.
- Перед уходом: станок выключен и чист. Всегда убирайте ключ патрона, избегайте пошений, держите пол чистым. Осторожно при чистке — резец, стружка, заготовка острые.
Важные вопросы при работе на токарном станке
Почему важна правильная скорость резания?
Слишком высокая — быстро изнашивается резец, теряется время на перезаточку. Слишком низкая — низкая производительность.
Нужно знать:
- Глубину реза для черновой обработки
- Глубину реза для чистовой обработки
Максимальные черновые резы: 0,010–0,030 дюйма (зависит от материала). Чистовые: 0,002–0,012 дюйма.
- Подачу для чернового реза
- Подачу для чистового реза
Подача черновых резов: 0,005–0,020 дюйма/об. Чистовых: 0,002–0,004 дюйма/об.
Терминология режущего инструмента
Для точения, обточки и отрезания существует множество инструментов. Базовый материал — обычно твёрдый сплав (карбид), но возможны и другие композиции. Этот раздел описывает внешний вид и назначение токарных резец.
| Описание | Иллюстрация |
|---|---|
| Рисунок А: стандартный резец для точения с полуквадратным плечом. При достаточном запасе материала за режущим краем можно использовать для черновика. | 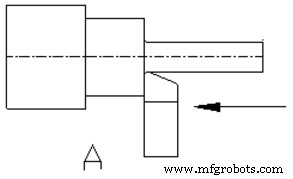 Рисунок А |
| Рисунок Б: стандартный резец с углом входа. Угол позволяет брать тяжёлые черновые резы. Также можно повернуть для полуквадратного плеча. | 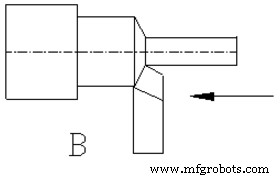 Рисунок Б |
| Рисунок В: большой радиус носа — хорошая чистота на лёгких и тяжёлых резах. Можно использовать для формирования радиуса угла. | 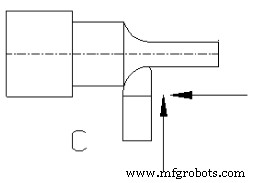 Рисунок В |
| Рисунок Г: развёрнутый стандартный реzec. Нос опережает режущий край — лёгкие чистовые резы по внешнему диаметру и торцу плеча. | 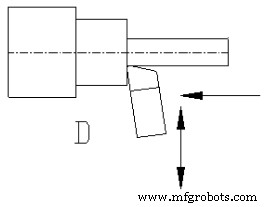 Рисунок Г |
| Рисунок Д: формовой резец. Разные профили затачиваются на резец и воспроизводятся на детали. | 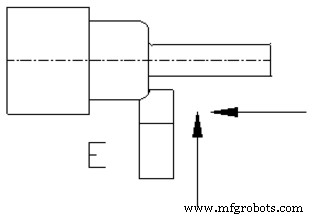 Рисунок Д |
| Рисунок Е: обточной резец. Для обточки торца заготовки до гладкой плоской поверхности. Если в заготовке есть центральное отверстие — используйте полуцентр для подпёркивания. | 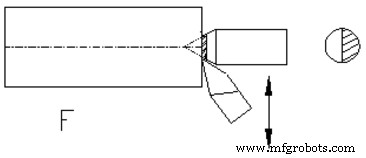 Рисунок Е |
| Рисунок Ж: канавочный/подточный резец. Для нарезки канавок. При достаточных зазорах может резать глубоко, влево или вправо. | 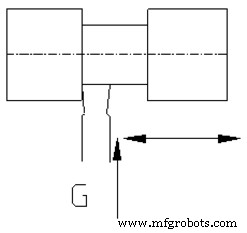 Рисунок Ж |
| Рисунок З: отрезной резец. Отрезает заготовку заданной длины. Требует предварительно заточенного лезвия и держателя. | 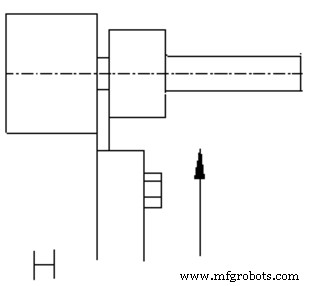 Рисунок З |
| Рисунок И: резец для нарезания метрической резьбы 60°. | 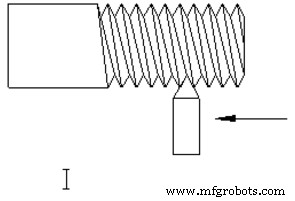 Рисунок И |
Установка режущего инструмента для обработки
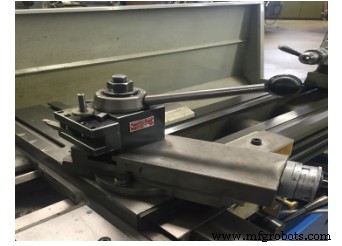
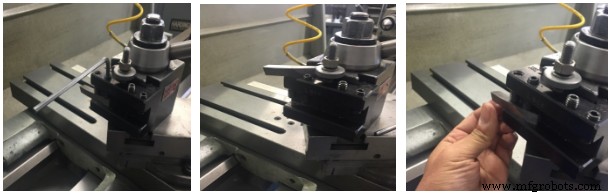
- Переместите головку резеца на левый конец верхней несущей.
- Установите держатель резеца в головку так, чтобы установочный винт держателя выходил за головку примерно на 1 дюйм.
- Вставьте нужный резец в держатель с вылетом 0,500 дюйма за держатель.
- Выставьте вершину резеца на высоту центров. Проверьте линейкой или центром тыльстока.
- Надёжно зажмите головку резеца — чтобы не сместилась во время резания.
Установка заготовки в токарный станок
- Проверьте биение линии центров. Если есть биение — снимите центр, очистите все поверхности, установите заново, проверьте снова.
- Очистите конусы центров станка и центровые углубления заготовки.
- Выдвиньте шпиндель тыльстока примерно на 3 дюйма.
- Ослабьте зажимную гайку или зажимной рычаг тыльстока.
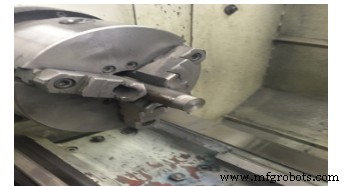
- Вставьте один конец заготовки в патрон и подведите тыльсток, пока он не подпёрнет другой конец.
- Затяните зажимную гайку или рычаг.
Монтаж режущего инструмента
- Держатели резец используются для крепления токарных резец.
- Для установки: очистите держатель и затяните болты.
- Держатель резеца стыкуется с головкой резеца через быстрый зажимной рычаг.
- Головка резеца крепится к станку Т-образным болтом.
Позиционирование инструмента
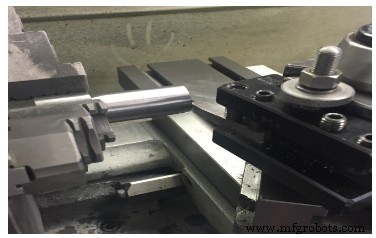
Для перемещения режущего инструмента используйте ручную подачу поперечной несущей и каретки. Доступны и силовые подачи. Точные процедуры зависят от модели станка. Верхняя несущая даёт третью ось движения — её угол можно менять для точения конусов под любым углом.
- Ослабьте болты, фиксирующие верхнюю несущую к седлу.
- Разверните верхнюю несущую на нужный угол по шкале на её основании.
- Затяните болты.
- Резец можно подавать вручную по выбранному углу. У верхней несущей нет силовой подачи.
- Для более гладкой подачи используйте две руки — получите более чистую поверхность.
- И у верхней несущей, и у поперечной есть микрометрические барабаны; у каретки их нет.
- Для более точной установки каретки используйте часовой индикатор, закреплённый на каретке, упертый в упор.
Центрировка заготовки
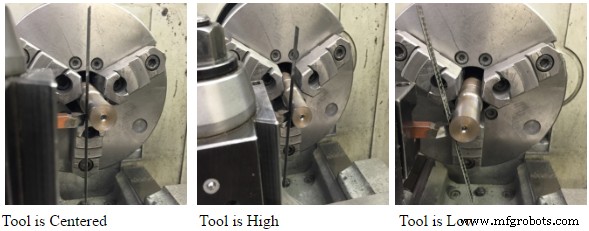
Стальная линейка
- Поместите стальную линейку между заготовкой и резецом.
- Резец на высоте центра — когда линейка вертикальна.
- Резец высоко — линейка наклонена вперёд.
- Резец низко — линейка наклонена назад.
Центр тыльстока
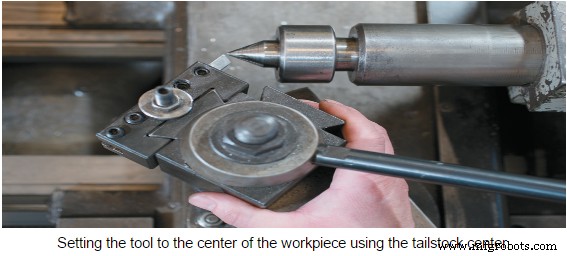
- Ориентируйтесь по центру тыльстока при установке резеца.
- Совместите вершину резеца с центром тыльстока.
ТЕСТ ПО РАЗДЕЛУ
- Перечислите десять самых важных узлов токарного станка.
- Перечислите пять правил безопасности на токарном станке.
- Почему важна скорость резания?
- Что такое держатель резеца?
- Где устанавливается держатель резеца?
- На сколько выдвигается резец за держатель?
- Перечислите три разных режущих инструмента.
- Опишите позиционирование инструмента.
- Объясните, как центрировать заготовку.
- Какие два способа центрировки заготовки описаны?
Промышленные технологии
- Токарные станки: плюсы, минусы и практические применения
- История токарного станка: от Древнего Египта к современному производству
- Токарные станки с ЧПУ: полное руководство по эксплуатации и преимуществам
- Устройство токарных станков: основные узлы, функции и современное ЧПУ-применение
- Револьверные и карусельные токарные станки: особенности, история и применение
- Освоение операций на токарном станке и выбор режущих инструментов
- Основы ЧПУ: освоение компьютерного числового управления
- Что такое токарный станок? Понимание основ токарной и растачивающей обработки
- Швейцарские токарные станки с ЧПУ: высокоточное точение микродеталей
- Мини-токарный станок для металла: компактный точный инструмент для формовки металла