



Ступица для расточки со смещением: повышение точности и качества отверстий
ЦЕЛИ
После изучения этого раздела вы сможете:
- Идентифицировать ступицу для расточки со смещением (offset boring head)
- Объяснить правильную настройку вращательного стола
Ступица для расточки со смещением
Ступица для расточки со смещением — это насадка, устанавливаемая в шпиндель фрезерного станка, которая позволяет получить более чистую поверхность и большую точность диаметра при расточке отверстий. Такие ступицы применяются для создания больших отверстий, когда допуски не позволяют использовать сверло, или когда нет сверла/расточки нужного размера. С их помощью можно увеличить диаметр отверстия или скорректировать его осевую линию.
Техника безопасности
- Перед работой убедитесь, что все установочные винты надежно затянуты.
- Проверьте, что ступица свободно проходит в отверстие при расточке.
- Уберите шестигранный ключ перед включением станка.
- Дважды проверьте скорость шпинделя перед началом операции.
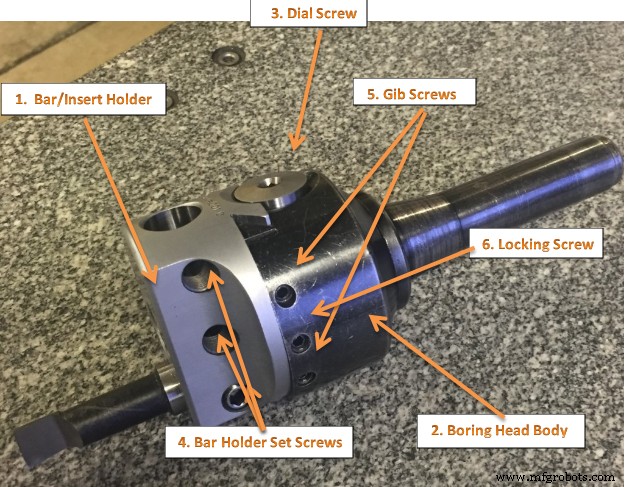
Ступица для расточки и инструменты
На рисунке 1 изображенна ступица для расточки. Обратите внимание: расточной штанг может регулироваться по перпендикулярной оси. Это позволяет точно позиционировать режущую пластину для расточки отверстий разного диаметра.
Такая регулировка удобнее, чем смещение резеца в держателе или замена штанга. Дополнительное преимущество — градуированная микрометрическая ободковая шкала, позволяющая перемещать инструмент с точностью 0,001 мм (или дюйма) без индикатора.
Основные компоненты ступицы
Ступица состоит из трёх главных узлов:
- Корпус ступицы
- Держатель штанга / держатель пластины
- Микрометрический винт (винт настройки)
Корпус имеет окисное покрытие для защиты от коррозии. Держатель (#1) сатинирован и хромирован для износостойкости. Микрометрический винт (#3) точечно шлифуется для точного перемещения держателя в «ласточкином хвосте». Натяг жёсткого направляющего (гиба) установлен на заводе. Два винта гиба (#5) не следует ослаблять для регулировки размера — они только задают давление гиба и запячены красной воском от случайного вращения. Единственный винт для изменения размера — зажимной винт (#6).
Регулировка диаметра
Для изменения диаметра на стандартной ступице Allied Criterion:
- Ослабьте зажимной винт (#6).
- Вращайте микрометрический винт (#3) по часовой стрелке для увеличения диаметра и против — для уменьшения.
- Затяните зажимной винт (#6).
Процедура работы
- Установите и точно выровняйте заготовку параллельно ходу стола.
- Выровняйте центр шпинделя фрезерного станка с опорной точкой на заготовке.
- Отцентруйте место отверстия центровым сверлом или центровочным инструментом.
- Для отверстий более 1/2 дюйма: убедитесь, что ступица свободно входит в отверстие.
- Установите расточную головку в шпиндель станка.
- Установите расточной штанг, затяните установочный винт, ослабьте зажимной винт и выдвиньте штанг до края отверстия.
- Повторно проверьте выравнивание заготовки и шпинделя. При смещении вернитесь к пункту 6.
- Установите скорость шпинделя в зависимости от диаметра и материала.
- Включите червячную подачу. Опустите шток к материалу. Включите силовую подачу, выдернув рукоятку. На нужной глубине отключите подачу, выключите станок и извлеките головку.
- Расточите отверстие до требуемого размера.
Примечание: Повторяйте пункты 6–9 до достижения нужного диаметра.
Вращательный стол
Вращательный стол применяется для фрезерования дуг и окружностей (например, круговых Т-образных пазов в поворотной основании тисков), для деления (поворота заготовки на точный угол между операциями), для изготовления шестерёнок. С делительными дисками индексирование упрощается.
Чаще всего стол монтируют «плоско» — ось вращения вертикальна, в плоскости резака вертикального фрезерного станка. Альтернатива — установка на торец (или на угловую плиту 90°), тогда ось горизонтальна; в этом случае можно использовать тыльсток для зажимания «между центрами».
При монтаже на вспомогательный стол заготовка центрируется по оси вращательного стола, тот — по оси резака. Все три оси становятся соосными. Затем вспомогательный стол смещают по X или Y, задавая нужное расстояние от резака до центра заготовки — это позволяет выполнять концентричные операции. Эксцентричная установка заготовки даёт возможность фрезеровать сложные кривые. Как и при других установках на вертикально-фрезерном станке, можно сверлить концентричные отверстия или фрезеровать круговые/полукруговые контуры торцевой или фронтальной фрезой.
Основные области применения вращательного стола
- Фрезерование гранок на болте
- Сверление равноудалённых отверстий на круговым фланце
- Вырезание круглой детали с выступающим шпортом
- Создание больших отверстий круговым фрезерованием на маломощных станках (где нет возможности вращать большие сверла >13 мм)
- Фрезерование винтов линий
- Вырезание сложных кривых (при соответствующей установке)
- Фрезерование прямых линий под любым углом
- Фрезерование дуг
- С дополнительным координатным столом над вращательным можно сместить центр вращения в любую точку детали, вырезая дуги в любом месте
- Вырезание круговых заготовок
Установка вращательного стола
При работе на фрезерном станке (фрезерование дуги или сверление по круговому шаблону) необходимо выполнить два действия: отцентровать заготовку на столе и отцентровать стол под шпинделем. После этого стол фрезерного станка смещают на нужное расстояние и начинают резание.
Можно сначала отцентровать стол под шпинделем по центральному отверстию стола, затем закрепить заготовку и отцентровать её. Но у этого подхода два недостатка: предполагается, что отверстие в столе идеально точное (что не всегда верно), и накапливаются погрешности при измерении от двух разных элементов. Правильнее: сначала отцентровать заготовку на столе, потом — стол под шпинделем.
Центрировка заготовки на вращательном столе
Вращайте стол и наблюдайте за стрелкой индикатора. Смещайте стол фрезерного станка по X и Y до исчезновения биения.
Центрировка стола под шпинделем
Установите часовой индикатор в патрон или колетник шпинделя, кончик индикатора приложите к внутренней поверхности центрального отверстия стола. Вращайте шпиндель вручную. Если станок позволяет выключить привод, сделайте это — шпиндель будет вращаться свободнее. Патрон удобнее колетника. Регулируйте рукоятками седла и стола.
Когда центр найден (показания индикатора не меняются при вращении шпинделя), обязательно обнулите оба шкалы, а не запоминайте случайные значения. Учтите люфт: настройте показания в положительную сторону, чтобы легко считать смещения и не помнить направление люфта. Отметьте воском положение стола и седла — это поможет быстро вернуться в центр для следующей детали.
После фиксации стола и седла обычно есть элемент детали, который нужно отцентровать (отверстие или наружный диаметр). Используйте тот же индикатор, обводя контур. При необходимости поднимите индикатор штоком, чтобы обойти зажимы. Центрируйте деталь, постукивая её мягким оправкой после лёгкого зажима — так достигается максимальная точность, допускаемая станком.
Когда заготовка отцентрована, вращайте шпиндель вручную, обводя индикатором внутренность отверстия стола. Смещайте стол станка до нулевого биения.
Практическая настройка вращательного стола
Как выровнять шпиндель вертикально-фрезерного станка относительно центра вращательного стола. Основные методы:
Процедура центрировки стола со шпинделем
- Выровняйте вертикальную головку параллельно столу станка.
- Установите вращательный стол на стол станка.
- Вставьте тестовый манжет в центральное отверстие стола.
- Закрепите часовой индикатор в шпинделе.
- Приподняв индикатор над манжетой, вращайте шпиндель вручную для приблизительного совмещения.
- Опустите индикатор на диаметр манжеты и вращайте шпиндель.
- Рукоятками продольной (X) и поперечной (Y) подач добивайтесь нуля на индикаторе.
- Закрепите стол и седло, перепроверьте выравнивание.
- При необходимости скорректируйте.
Альтернативные методы настройки (с иллюстрациями)
| Этап | Описание |
|---|---|
 |
Грубая установка. Изготовлен латунный стержень 3/8″ с 60° конусом, вставляемый в держатель фрезы. Удобен для различных наладок. |
 |
Визуальная установка. Глаз довольно точно оценивает соосность двух окружностей. Обычно погрешность ≤ 0,010″. |
 |
Индикаторная установка (высокая точность). Кончик индикатора касается дна отверстия стола. Поворачивают стол на 360°, фиксируют макс. биение. Затем поворачивают шпиндель на ±90° — истинный центр в середине показаний. Важно: финальная настройка делается с той же стороны люфта, откуда будет идти резание, иначе получите перекорректировку. |
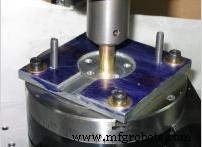 |
Шаблон для выравнивания приспособления/заготовки. Начинают с грубого совмещения. |
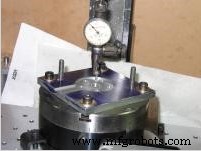 |
Индикация приспособления. Вращают вращательный стол и смещают заготовку до постоянного биения по всей окружности. |
Центрировка заготовки с помощью вращательного стола
Часто нужно выполнить операции на серии одинаковых деталей с центральным отверстием. Для быстрой наладки изготавливают специальную втулку, входящую и в отверстие детали, и в стол. После выравнивания шпинделя со столом каждая следующая деталь надевается на втулку и мгновенно центрируется.
Если деталей мало (не оправдывает изготовление втулки) или нет сквозного отверстия, используйте следующий метод:
- Выровняйте вращательный стол со шпинделем вертикальной фрезерной головки.
- Лёгко зажмите заготовку в центре стола. Не трогайте рукоятки продольной (X) и поперечной (Y) подач.
- Отключите червячную передачу стола.
- Установите индикатор в шпиндель или на стол станка (в зависимости от детали).
- Приложите кончик к контролируемой поверхности и вращайте стол вручную.
- Мягкой оправкой постукивайте заготовку (в стороне от направления измерения индикатора) до нуля биения за полный оборот.
- Надежно зажмите заготовку и перепроверьте точность установки.
Радиальное фрезерование
Для фрезерования торца заготовки по заданному радиусу или круговых пазов с определённым радиусом:
- Выровняйте вертикальный фрезерный станок под 90° к столу.
- Установите индикатор в шпиндель.
- Монтируйте вращательный стол на стол станка.
- Отцентруйте стол по шпиндлю с помощью тестовой манжеты и индикатора.
- Обнулите шкалы продольной (X) и поперечной (Y) подач.
- Установите заготовку на стол, совместив центр радиальных сечений с центром стола. Можно использовать специальную втулку или виброметр (wiggler) в шпинделе.
- Сместите поперечную или продольную подачу (какую удобнее) на величину требуемого радиуса.
- Закрепите и стол, и седло.
- Установите подходящую торцевую фрезу.
- Установите правильную скорость (об/мин).
- Рукояткой подачи вращательного стола доверните заготовку в начальную точку резания.
- Задайте глубину резания и выфрезуйте радиус до размера на чертеже, используя ручную или силовую подачу.
ТЕСТ ПО РАЗДЕЛУ
- Когда применяется ступица для расточки со смещением?
- Назовите три основных компонента расточной головки.
- Почему зажимной винт затягивают после регулировки подвижного упора?
- Зачем в подвижном упоре несколько отверстий для режущих инструментов?
- Что определяет скорость резания при расточке?
- Для каких целей может использоваться вращательный стол?
- Какова роль центрального отверстия в вращательном столе?
- Кратко опишите, как отцентровать вращательный стол относительно шпинделя вертикально-фрезерного станка.
- Кратко опишите, как отцентровать одну заготовку на вращательном столе.
- Объясните, как выфрезать большой радиус с помощью вращательного стола.
Информация об источниках главы
Эта глава основана на следующих источниках:
- Процессы нарезания резьбы — из «Сверление и нарезание резьбы» Университета Айдахо, CC:BY-SA 3.0.
- Выверка (Tramming) — из «Выверка головки фрезерного станка» Университета Айдахо, CC:BY-SA 3.0.
- Часовой индикатор (фото) — из «Часовой индикатор» Wikimedia, CC:BY-SA 3.0.
- Процедуры на фрезерных станках — из «Инструменты машиностроения» Массачусетского технологического института, CC:BY-NC-SA 4.0.
- Вращательный стол — из «Вращательный стол» Университета Айдахо, CC:BY-SA 3.0.
Промышленные технологии
- Понимание шероховатости поверхности: единицы, таблицы и методы измерения
- Офсетные печатные машины: обзор и преимущества
- Понимание офсетной печати: полное руководство
- 3 ключевых преимущества расточных станков (Boring Mills)
- Угловая отвертка: назначение, преимущества и применение
- Методы испытаний на твердость: методы Роквелла и Бринелля
- Блок 5: Операция ЧПУ — наладка и управление станком Haas Mill
- Mastercam Урок 7: Управление изображениями и создание траекторий инструмента
- Освоение растачивающих станков: технологии, применение и точное машиностроение
- Горизонтально-расточные станки: конструкция, работа, применение