



Блок 3: Движение вертикально-фрезерного центра (VMC) — оси, координаты и смещения
Цель
После изучения данного раздела вы сможете:
- Понять движение вертикально-фрезерного центра (VMC).
- Понять домашнюю позицию станка (Machine Home).
- Понять координаты станка с ЧПУ.
- Понять рабочую систему координат (WCS).
- Понять смещения станка и инструмента.
- Устанавливать смещение длины инструмента (TLO) для каждого инструмента.
Движение VMC (VMC Machine Motion)
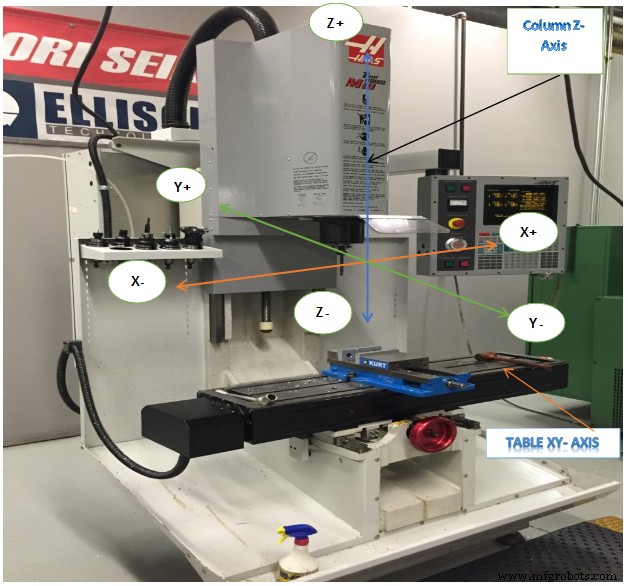
Станки с ЧПУ используют 3D декартову систему координат. Рис. 1 показывает типичный вертикально-фрезерный центр (VMC). Деталь закреплена на столе. Стол движется в плоскости XY. Оператор смотрит на станок: ось X двигает стол влево-вправо. Ось Y — вперед-назад. Колонна удерживает и вращает инструмент. Колонна управляет осью Z — вверх-вниз.
Координаты станка с ЧПУ (CNC Machine Coordinates)
Система координат станка ilustrирована на рис. 2. Контрольная точка для системы координат станка — центр торца шпинделя. Начало координат станка (Machine Home) — положение центра торца шпинделя, когда ось Z полностью отведена вверх, а стол перемещен в пределы ближе к заднему левому углу.
Как показано на рис. 3, работая с ЧПУ, всегда думайте, работайте и пишите программы в терминах движения инструмента, а не стола. Например, увеличение +X перемещает инструмент вправо относительно стола (хотя стол движется влево). Увеличение +Y перемещает инструмент к задней части станка (стол движется к оператору). Увеличение +Z поднимает инструмент вверх (от стола).
О домашней позиции (Machine Home Position)
При первом включении ЧПУ не знает, где оси в рабочем пространстве. Домашняя позиция находится последовательностью Power On Restart, инициируемой оператором нажатием кнопки на пульте после включения питания управления.
Последовательность просто медленно приводит все три оси к их механическим пределам (-X, +Y, +Z). Когда ось достигает предела, срабатывает микровыключатель. Это сигнализирует контроллеру, что домашняя позиция для этой оси достигнута. Когда все три оси остановились, станок считается «домашним» (homed). Координаты станка отсчитываются от этой домашней позиции.
Рабочая система координат (Work Coordinate System — WCS)
Писать программу в координатах станка сложно: домашняя позиция далеко от стола, значения в программе были бы большими и не связанными с моделью детали. Для упрощения программирования и наладки для каждой программы устанавливается Рабочая система координат (WCS).
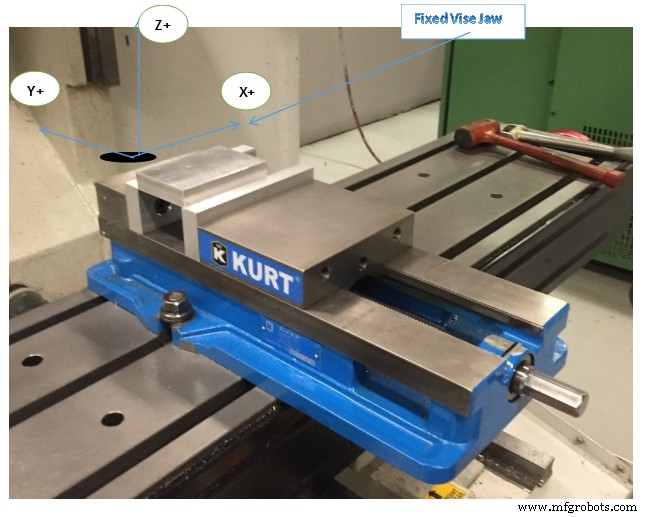
WCS — точка, выбранная ЧПУ-программистом на детали, заготовке или приспособлении. WCS может совпадать с началом детали в CAD, но не обязана. Может быть расположена где угодно в рабочей зоне, но выбор требует обдумывания:
- WCS должна быть обнаруживаема механическими средствами: кромкоискатель (edge finder), коаксиальный индикатор или зонд (probe).
- Должна определяться с высокой точностью: обычно ±0,025 мм (0,001 дюйма) или лучше.
- Должна быть воспроизводимой: детали устанавливаются в точное же положение каждый раз.
- Должна учитывать поворот и перемещение детали при обработке разных сторон.
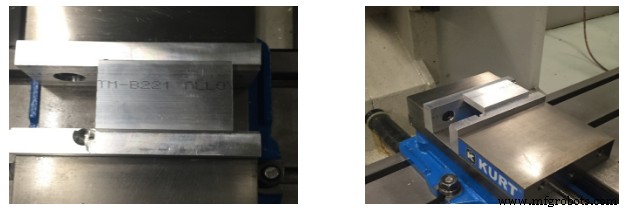
Пример: рис. 3 показывает деталь, закрепленную в тисках. Наружные размеры уже отфрезованы на ручном станке перед установкой на ЧПУ. ЧПУ делает отверстия, карманы и паз. WCS находится в верхнем левом углу блока. Этот угол легко найти кромкоискателем или зондом.
Смещения станка и инструмента (Machine and Tool Offsets)
Смещения станка (Machine Offsets)
Трудно установить тиски в точное же положение на столе каждый раз, поэтому расстояние от Home до WCS обычно неизвестно до установки и выравнивания тисков. Наладку лучше делать после завершения программы, потому что простой станка в ожидании программирования дорог. Кроме того, программист может изменить решение в процессе CAM, сделав предварительную наладку устаревшей.
Сложнее тем, что разные инструменты выходят из шпинделя на разную длину — значение, также трудно известное заранее. Например, длинная фреза выходит дальше, чем короткое сверло. Если инструмент износился или сломался и его заменили, почти невозможно установить новый на точно такую же длину.
Поэтому нужен способ связать систему координат станка с WCS детали и учесть переменную длину инструментов. Это делается через смещения приспособления (Fixture Offsets) и инструмента (Tool Offsets). На станках с ЧПУ доступно много смещений. Понимание их работы и правильное совместное использование — ключ к успешной обработке.
Смещение приспособления по XY (Part Offset XY)
Смещения приспособления (Fixture offsets) позволяют ЧПУ-контроллеру знать расстояние от домашней позиции станка до WCS детали. В сочетании со смещениями инструмента они позволяют писать программы относительно WCS, а не координат станка. Это упрощает наладку, потому что точное положение детали в оболочке станка не нужно знать до написания программы.
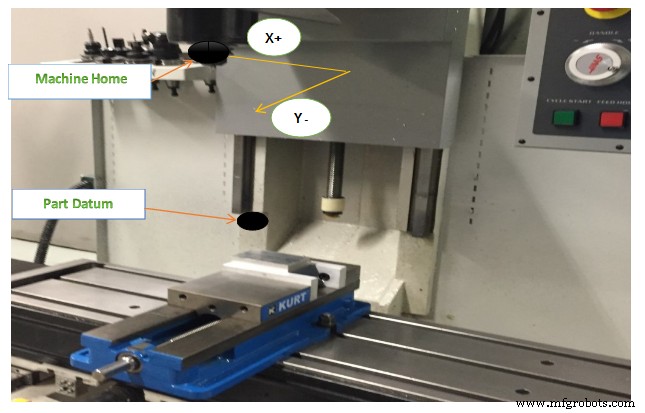
Пока деталь позиционирована так, что инструмент может достичь всех операций, она может быть где угодно в рабочей зоне. После нахождения значений Fixture Offset, ввода в контроллер и активации программой, контроллер «за кулисами» переводит программные координаты в координаты WCS.
На рис. 4 показано, как смещения детали (+X, -Y) смещают ось шпинделя точно над WCS.
Смещение приспособления по Z (Part Offset Z)
Значение Part Offset Z комбинируется со смещением длины инструмента (TLO), чтобы указать станку, как сместить Z-нуль от home детали к Z-нулю детали с учетом длины инструмента. Fixture Offset Z может использоваться или нет — зависит от наладки и режима работы.
Смещение длины инструмента (Tool Length Offset — TLO)
Каждый инструмент, загруженный в станок, имеет разную длину. Если инструмент заменен из-за износа или поломки, длина замены почти наверняка изменится, потому что почти невозможно установить новый инструмент в державе в точно то же место. ЧПУ-станок должен знать, как далеко каждый инструмент выступает от шпинделя до кончика. Это достигается через Tool Length Offset (TLO).
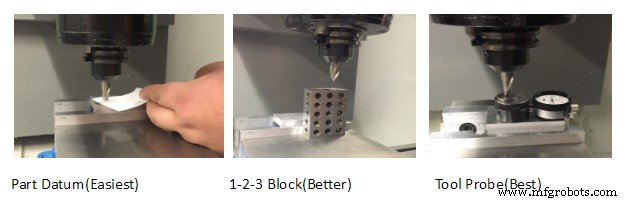
В простейшем использовании TLO находится прогонированием шпинделя с инструментом от домашней Z-позиции станка до Z-нуля детали (как на левом рис. 5). Инструмент прогонируется до Z-нуля детали, пройденное расстояние измеряется. Это значение вводится в регистр TLO для этого инструмента. Проблемы: нужно предварительно насточить деталь до правильной глубины. Если Z-нуль срезана (типично для 3D поверхностей) — невозможно установить нуль при замене инструмента. Все инструменты нужно переустанавливать при каждой новой наладке. При этом методе Fixture Offset Z не используется, устанавливается в ноль.
Метод в центре — намного лучше и используется в этой книге. Все инструменты устанавливаются на известную Z-позицию, например верх точного блока 1-2-3, лежащего на столе. Это делает переустановку инструментов при износе/поломке очень простой.
Инструментальный зонд (tool probe) похож на метод с блоком 1-2-3, но станок использует специальный цикл для автоматического нахождения TLO. Он медленно опускает инструмент до касания кончика зонда и обновляет регистр TLO. Метод быстрый, безопасный, точный, но требует оснащения станка зондом. Зонды дорогие — нужно осторожно не разбить инструмент о зонд.
И 2-й, и 3-й методы также требуют найти расстояние от позиции установки инструмента (верх блока 1-2-3 или зонда) до нуля детали и ввести в Fixture Offset Z. Станок складывает два значения для полного смещения длины инструмента. Метод для этого включен.
3 способа установки смещения длины инструмента (TLO)
Тест по блоку
- Объясните домашнюю позицию станка (Machine home position).
- На VMC ось X двигает стол в каком направлении?
- На VMC ось Y двигает стол в каком направлении?
- На VMC ось Z двигает стол в каком направлении?
- Перечислите 3 способа установки смещения длины инструмента (TLO).
Промышленные технологии
- Повышение производительности: передовые функции вертикальных машцентров (VMC)
- Почему вертикальный обрабатывающий центр необходим для современного металлообработки
- Понимание фрезерных станков: Определение, процесс и типы
- Toyoda: вертикальный токарный центр с движущимся инвертированным шпинделем для управления стружкой
- VTC 2500H: вертикальный токарно-фрезерный центр с интегрированным зубонарезанием и фрезерованием
- Высокопроизводительный четырехосевой вертикальный токарный станок VTC 100-4 для валовой обработки
- Универсальные фрезерные станки: резка, сверление и многое другое
- Блок 5: Операция ЧПУ — наладка и управление станком Haas Mill
- Точный вертикальный ЦНЦ-фрезерный станок — высокопроизводительная резка дерева и металла
- Понимание вертикальной обработки: определение и ключевые концепции