



Раздел 6: Продвинутое нарезание резьбы на токарном станке — точные техники и расчёты
ЦЕЛИ
После изучения этого раздела вы сможете:
- Определить глубину входа резеца (infeed depth)
- Описать, как нарезать правильную резьбу
- Объяснить расчёт шага, глубины, малого диаметра, ширины гребня
- Описать установку правильных RPM
- Описать настройку коробки быстрых смен подач
- Описать установку верхней несущей
- Описать установку режущего резеца
- Объяснить обнуление барабанов верхней несущей и поперечной подачи
- Описать операцию нарезания резьбы
- Описать растачивание (reaming)
- Описать заточку резеца
Нарезание резьбы на токарном станке
Нарезание резьбы на токарном станке — процесс создания спиралевидной гребни постоянного профиля на заготовке. Выполняется последовательными резами резьбовым резцом того же профиля, что и требуемая резьба.
Практическое упражнение:
- Для упражнения нужна круглая заготовка, преточенная до наружного диаметра резьбы.
- Отрезным резцом или специально заточенным резцом сделайте андеркат (подточку) под резьбу = одинарная глубина резьбы + 0,005″.
- Формула одинарной глубины для метрической/дюймовой резьбы (Unified):
d = P × 0,750
где d = одинарная глубина, P = шаг, n = число витков на дюйм (TPI).
Infeed Depth = 0,75 / n
Расчёты резьбы
Для правильной резьбы сначала нужно расчёт размеров. Ниже диаграммы и формулы.
Пример: Рассчитайте шаг, глубину, малый диаметр, ширину гребня для резьбы ¾–10 NC.
- P = 1 / n = 1 / 10 = 0,100 дюйма
- Глубина = 0,7500 × P = 0,7500 × 0,100 = 0,0750 дюйма
- Малый диаметр = Большой диаметр − (d + d) = 0,750 − (0,075 + 0,075) = 0,600 дюйма
- Ширина гребня = P / 8 = (1/8) × (1/10) = 0,0125 дюйма
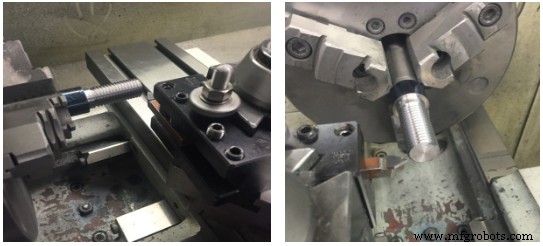
Процедура нарезания резьбы:
- Установите скорость ≈ ¼ от скорости для точения.
- Настройте коробку быстрых смен подач на нужный шаг (витки на дюйм).
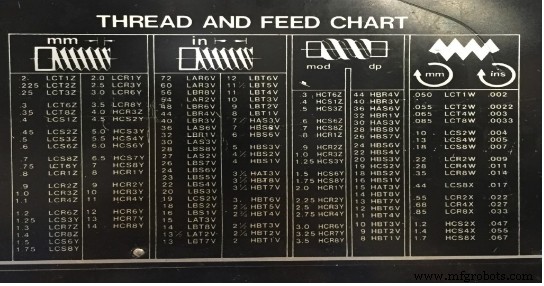
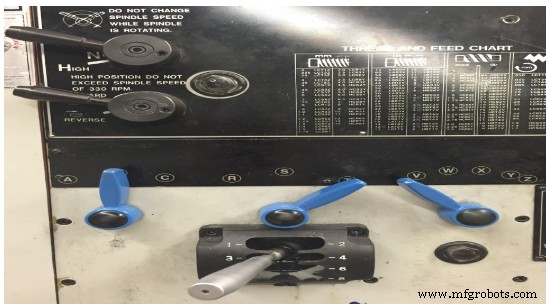
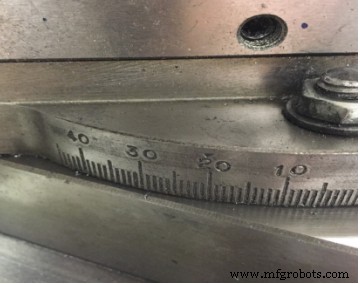
- Установите верхнюю несущую под 29° вправо для праворучной резьбы.
- Установите резец 60° и выставите высоту на центр шпинделя.
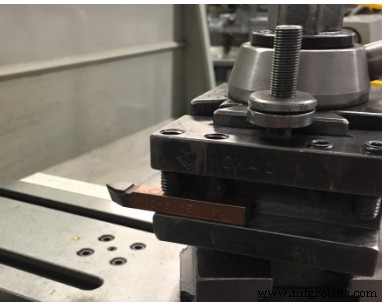
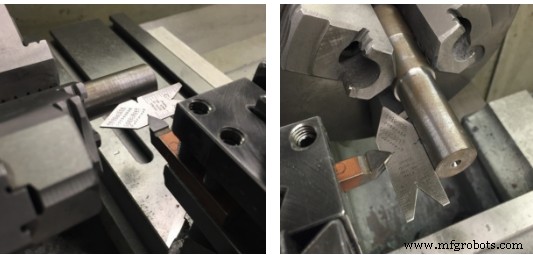
- Выставьте реzec перпендикулярно заготовке с помощью резьбовой шайбы (center gage).
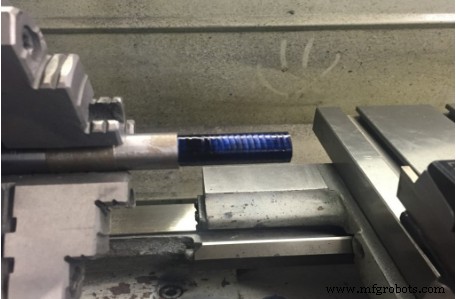
- Покройте зону резьбы разметным составом (layout fluid).
- Подведите резец к детали и верхней несущей, и поперечной подачей. Обнулите микрометрические барабаны на обоих.
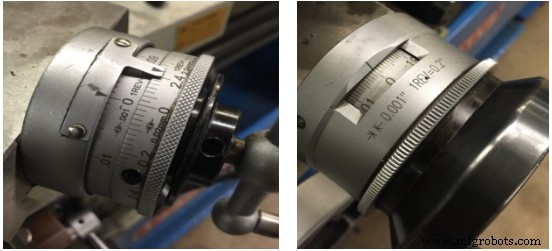
- Отведите поперечную подачу (резец от детали), подвиньте каретку к концу детали и снова обнулите поперечную подачу.
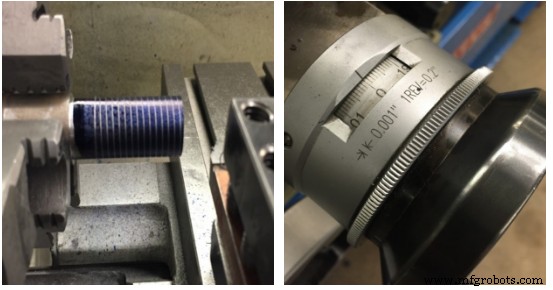
- Только барабаном верхней несущей введите резец на 0,001–0,002″.
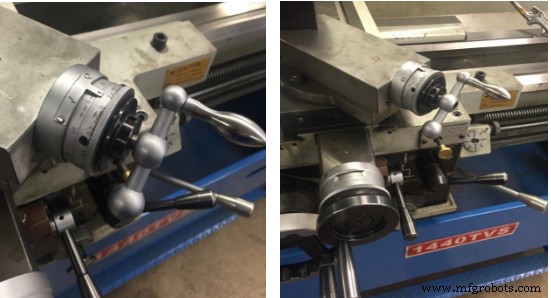
- Включите станок, включите половинную гайку (half nut).
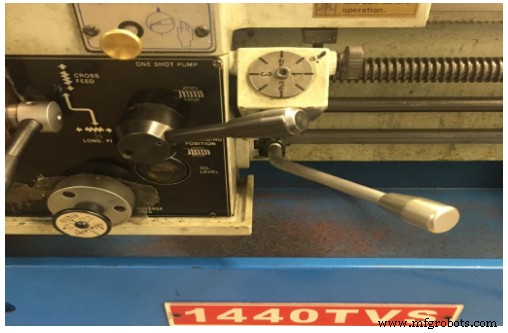
- Сделайте контрольный царапинный рез без ОСЖ. В конце реза отключите половинную гайку, остановите станок, отведите реzec поперечной подачей, верните каретку в стартовую позицию.
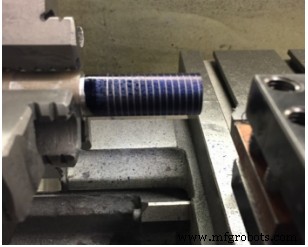
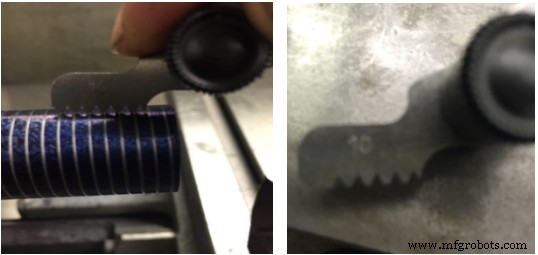
- Шаблоном резьбы или линейкой проверьте шаг (витки на дюйм).
- Вводите верхнюю несущую на 0,005–0,020″ за проход с ОСЖ. По мере приближения к финишному размеру уменьшайте глубину до 0,001–0,002″.
- Повторяйте до выхода на 0,010″ от финишной глубины.
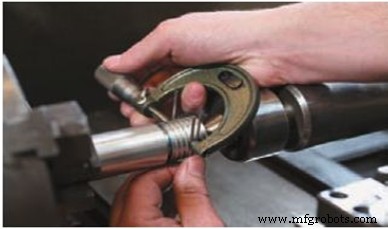
- Проверьте размер резьбовым микрометром, резьбовым измерителем или трёхпроволочной методикой.
- Сделайте фаску на конце резьбы для защиты от повреждений.
Растачивание (Reaming)
Растачивают (reamers) для доводки просверленных или расточенных отверстий до точного размера и хорошей чистоты. Растачивание делают после сверления/расточки с остатком 0,005–0,015″ на чистовик, так как растачил не предназначен для большого снятия.
Заготовка зажимается в патрон на шпинделе головки, растачил подпёркивается тыльстоком.
Скорость станка для машинного растачивания ≈ 1/2 от скорости сверления.
Растачивание ручным растачилом
Отверстие должно быть в пределах 0,005″ от чистового размера. Заготовка на шпинделе в патроне, шпиндель зафиксирован после точной наладки. Ручной растачил в регулируемом ключе, подпёрка тыльсточным центром. Вращая ключ вручную, одновременно подают растачил вращением volante тыльстока. Обильно ОСЖ.
Растачивание машинным растачилом
Отверстие должно быть просверлено/расточено в пределах 0,010″ от чистового размера — растачил снимает только следы резеца. Обильно ОСЖ.
Заточка токарного резеца (Grind a Lathe Tool bit)
Процедура:
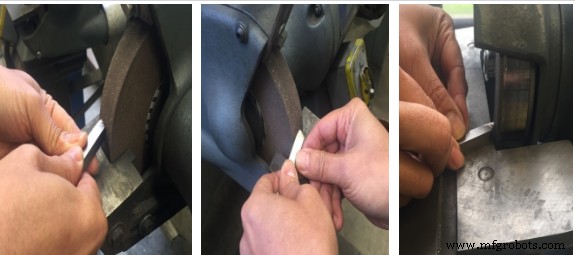
- Жёстко зафиксируйте резец, опирая руку на упор шлифмашины.
- Держите резец под нужным углом для заточки фронтального режущего угла. Одновременно наклоните низ резеца к кругу и заточите 10° боковой задний угол (side relief) на режущем крае. Длина режущего края ~0,5 дюйма, ширина ~¼ ширины резеца.
- При заточке двигайте реzec вперед-назад по кругу — ускоряет заточку и предотвращает выработку желоба в круге.
- Часто охлаждайте резец, окуная в воду. Никогда не перегревайте резец.
- Заточьте задний режущий угол так, чтобы он образовал угол чуть менее 90° с боковым режущим краем. Держите резец так, чтобы одновременно заточились задний режущий угол и задний угол носа 15°.
- Проверьте задний угол носа, когда резец в держателе.
- Верх резеца под ~45° к оси круга — заточите боковой передний угол (side rake) ~14°.
- Заточьте лёгкий радиус на вершине режущего инструмента, сохраняя те же фронтальные и боковые задние углы.
Материалы режущих инструментов
Токарные резцы обычно делают из четырёх материалов:
- Быстрорежущая сталь (HSS)
- Литые сплавы (Cast alloys)
- Твёрдые сплавы (Cemented Carbides)
- Керамика (Ceramics)
Свойства у каждого разные, выбор зависит от материала заготовки и состояния станка.
Токарные резцы должны обладать:
- Высокой твёрдостью
- Износостойкостью
- Устойчивостью к высоким температурам при резании
- Ударной вязкостью (выдерживать удары при резании)
Номенклатура режущего инструмента
Инструменты на токарном станке — обычно одноосевые. Форма меняется под операции, но номенклатура общая.
Основные элементы:
- Основание (Base): нижняя поверхность штанги резеца.
- Режущий край (Cutting Edge): ведущий край резеца, выполняющий рез.
- Передняя поверхность (Face): поверхность, о которую упёрся стружка при разделении.
- Боковая поверхность (Flank): поверхность инструмента, смежная с режущим краем и лежащая под ним.
- Нос (Nose): вершина режущего инструмента, образованная стыком режущего края и передней грани.
- Радиус носа (Nose radius): радиус заточки носа. Размер радиуса влияет на чистоту. Для черновика — 1/16″. Для чистовика — 1/16–1/8″.
- Вершина (Point): конец резеца, заточенный для резания.
- Штанга (Shank): корпус резеца, часть, зажимаемая в держателе.
- Углы и зазоры токарного резеца
Работа резеца зависит от заточенных зазорных и передних углов. Они варьируются для разных материалов, но номенклатура общая.
- Фронтальный режущий угол (Side cutting edge angle): угол между режущим краем и боковой гранью штанги. 10–20° в зависимости от материала. >30° → читер.
- Задний режущий угол (End cutting edge angle): угол между задним режущим краем и перпендикуляром к оси резеца. 5–30° в зависимости от типа реза и чистоты. Черновик: 5–15°. Общее назначение: 15–30°. Большой угол позволяет развернуть резец влево при лёгких резах у собачки/патрона или при точении к плечу.
- Боковой задний угол (Side Relief / Clearance angle): угол на боку под режущим краем. 6–10°. Даёт возможность резцу продвигаться в вращающуюся заготовку и предотвращает трение бока о заготовку.
- Задний угол носа (End Relief / Clearance angle): угол под носом резеца, позволяющий вводить реzec в заготовку. 10–15° для общего назначения. Измеряется с резцом в держателе. Для твёрдых материалов меньше — для опоры под режущим краем.
- Боковой передний угол (Side Rake Angle): угол, под которым передняя грань уходит от режущего края. ~14° для общего назначения. Даёт острее край и быстрое удаление стружки. Для мягких материалов увеличивают.
- Задний (верхний) передний угол (Back / Top Rake): задний наклон передней грани от носа. ~20°, обеспечивается держателем. Обеспечивает отток стружки от вершины резеца.
ТЕСТ ПО РАЗДЕЛУ
- Какой шаг у резьбы ¼–20?
- Под какой угол должен быть развернут верхнюю несущую для единой резьбы (Unified)?
- Объясните, почему верхнюю несущую разворачивают под этим углом.
- Какова глубина резьбы для UNF ½–20?
- Как нарезать левую резьбу? (В тексте не описано — подумайте сами.)
- Какой реzec используем для нарезания резьбы?
- Опишите центральную шайбу (Center Gage).
- Чем проверяют шаг резьбы (витки на дюйм)?
- На первой и последней проходе — на сколько вводим верхнюю несущую?
- Назовите четыре материала для изготовления резец.
Информация об источниках главы
Эта глава основана на следующих источниках:
- Токарный станок — из «Токарный станок» Массачусетского технологического института, CC:BY-NC-SA 4.0.
- Терминология режущего инструмента — из «Токарные резцы — формы режущих инструментов» Висконсинского технического колледжа, CC:BY-NC 4.0.
- Терминология режущего инструмента — из «Типы резец (токарные)» Университета Айдахо, CC:BY-SA 3.0.
- Центрировка — из [Документ по ручным токарным станкам]
Промышленные технологии
- TL-1 токарный станок мастерской: бесшовный переход от ручного к ЧПУ
- ЧПУ-точарный станок TF2000 — тяжелая точность и удобное управление
- Trak TRL 1540V ЧПУ-точарный станок — точность и гибкость для обработки
- Высокоточный нефтяной токарный станок для производства крупногабаритных деталей
- Токарный станок Hardinge HLV теперь с сервоприводом и компьютером резки резьбы для высокой точности
- Среднеразмерный комбинированный токарный станок M20 × 60 — универсальная высокопроизводительная машина
- Шпиндель токарного станка (Lathe Spindle): полное руководство
- Блок 5: Операция ЧПУ — наладка и управление станком Haas Mill
- Mastercam Урок 7: Управление изображениями и создание траекторий инструмента
- Основные узлы токарного станка: функции и обзор