



Раздел 5: Освоение технологий нарезания резьбы
ЦЕЛИ
После изучения этого раздела вы сможете:
- Описать процедуру нарезания резьбы
- Определять RPM для нарезания резьбы
- Описать штокаточную и полировочную обработку
- Описать продвинутые способы закрепления заготовок
Нарезание резьбы (Tapping)
Нарезание резьбы — процесс вырезания внутренней резьбы в отверстии для завинчивания винта/болта. Также используется для нарезания резьбы на гайках.
На токарном станке резьбу можно нарезать силовой подачей или вручную. В любом случае отверстие должно быть просверлено по правильному сверлу под резьбу и иметь фаску на конце.
Процедуры нарезания резьбы
Хорошие практики
Использование направляющих для резьб (Tap Guides)
Направляющие — неотъемлемая часть для получения прямой и пригодной резьбы. На токарном или фрезерном станке резец уже выровнен и соосен. При ручной наладке будьте осторожны: направляющая под 90° гораздо точнее человеческого глаза.
Использование масла
При сверлении и нарезании резьбы масло критически важно. Оно предотвращает писк режущего инструмента, улучшает рез, удаляет стружку, защищает сверло/рез и заготовку от перегрева.
Поэтапная нарезка (Pecking)
Поэтапная нарезка предотвращает перегрев и поломку инструмента. Суть: режут на часть глубины, затем отводят инструмент для удаления стружки и охлаждения. Обычно: один полный оборот вперёд, полоборота назад. При каждом отводе удаляйте стружку и добавляйте масло в зону контакта.
Процедура ручной нарезки резьбы
1. Выбор диаметра сверла по таблице
При выборе резьбы эта таблица — первый источник.
Таблицы диаметров сверл под резьбу и зазорные отверстия
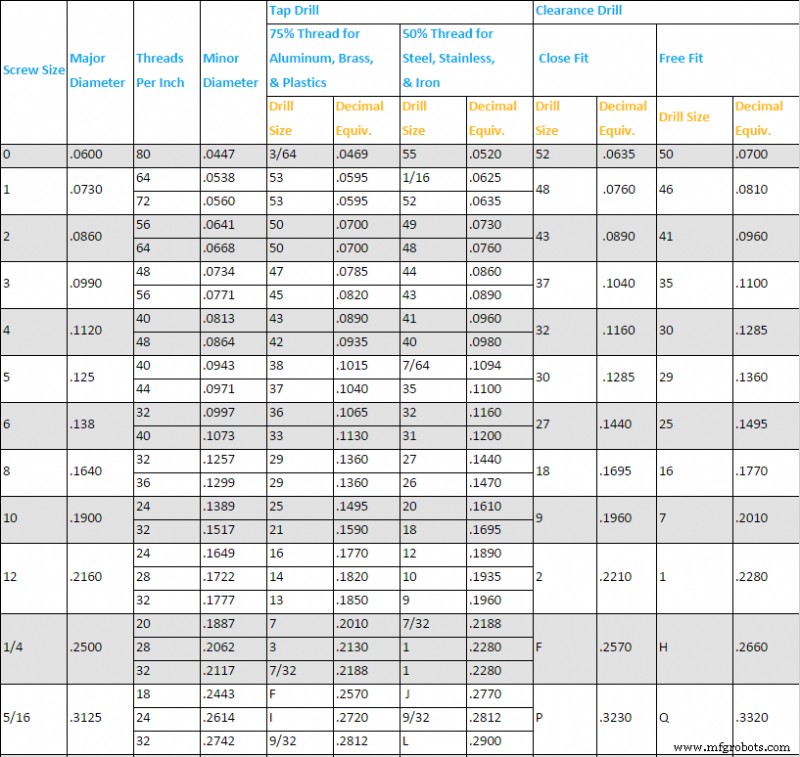
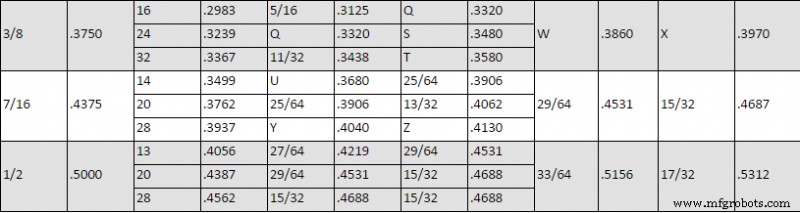
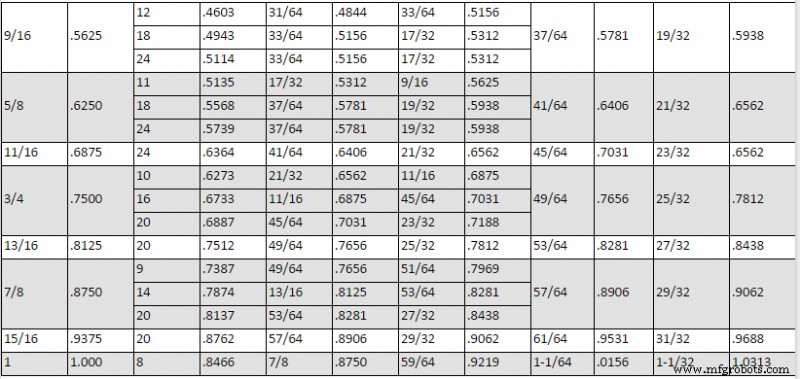
2. При необходимости сделайте фаску на отверстии перед нарезанием резьбы
Фаски и за Фаски и зафаски иногда требуются для винтов. Для лучших результатов скорость шпинделя 150–250 об/мин.
3. Возьмите направляющую для резьбы (tap guide)
Отверстие готово. Используйте резьбы и направляющие блоки у ручных фрезерных станков. В блоках несколько отверстий под разные резьбы. Выберите ближайший по размеру и наденьте на просверленное отверстие.
4. Нарезайте резьбу
Поэтапно (peck tapping) с резьбовым ключом. Мягкое давление, полный оборот вперёд, полоборота назад. До нужной глубины.
5. Завершите нарезание
Если резец не идёт дальше или достигнута глубина — ослабьте давление; резец, скорее всего, упирается в дно. Извлеките резец. Дополнительное усилие, вероятно, сломает его. Чем меньше резец, тем выше риск поломки.
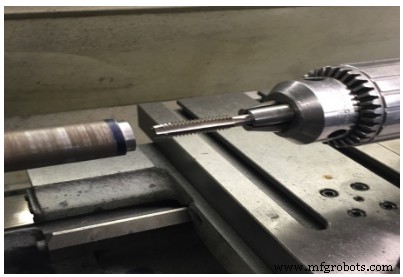
Процедура нарезания резьбы на токарном станке
Процедура:
- Закрепите заготовку в патроне.
- Обточите и сделайте центровку.
- Выберите правильное сверло под резец.
- Пример: для ¼–20 UNC — сверло №7.
- Установите скорость и просверлите до нужной глубины с обильной ОСЖ.
- Примечание: заготовка вращается при силовой нарезке резьбы. Используйте очень низкую скорость (40–60 об/мин) и много ОСЖ.
- Сделайте фаску на краю отверстия.
Штокатовка на токарном станке (Filing in a Lathe)
Штокатовку на токарном станке применяют только для снятия малого слоя, удаления обожжений или снимания острых кромок. Заготовку предварительно точат до ~0,002–0,003″ от размера, если планируется штокатовка. Держите рукоятку напильника левой рукой — чтобы руки и запястья были в стороне от вращающегося патрона.
Процедура:
- Установите скорость шпинделя ≈ в 2 раза выше, чем для точения.
- Закрепите заготовку в патроне, смажьте, выверьте мёртвый центр в заготовке.
- Отведите каретку максимально вправо, снимите головку резеца (если нужно).
- Отключите ведущий винт и стержень подачи.
- Выберите подходящую напильник.
- Включите станок.
- Рукоятку напильника в левой руке, правой рукой поддерживайте кончик напильника.
- Лёгкое давление, проталкивайте напильник на всю длину. На обратном ходу давление снимайте.
- Смещайте напильник на ~половину ширины за ход, продолжайте 30–40 ходов в минуту до готовности поверхности.
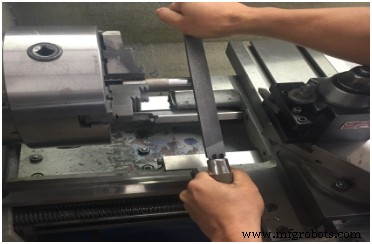
При штокатовке на токарном станке соблюдайте:
- Заверните рукава.
- Не используйте напильник без надёжной рукоятки.
- Снимите часы и кольца.
- Не давите слишком сильно.
- Часто чистите напильник металлической щёткой. Натрите мелом зубья — предотвратит забивание и облегчит чистку.
Полировка на токарном станке (Polishing in a Lathe)
После штокатовки чистоту можно улучшить полировкой абразивной тканью.
Процедура:
- Выберите вид и зернистость абразивной ткани для нужной чистоты, кусок ~6–8 дюймов длиной и 1 дюйм шириной.
- Установите высокую скорость (~800–1000 об/мин).
- Отключите стержень подачи и ведущий винт.
- Смажьте, выверьте мёртвый центр.
- Включите станок.
- Приложите абразивную ткань к заготовке.
- Правой рукой прижимайте ткань к заготовке, левой плотно держите другой конец.
- Медленно двигайте ткань взад-вдоль заготовки.
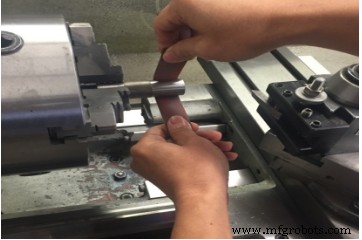
При полировке на токарном станке соблюдайте:
- Заверните рукава.
- Запните воротник/свободную одежду.
Для обычных чистот — абразив 80–100 grit. Для лучших — более мелкая зернистость.
Продвинутое закрепление заготовок (Advanced Workholding)
Некоторые детали нестандартны, требуют специальных приспособлений для правильного зажима перед обработкой.
- Деталь нельзя зажать в колетник или патрон, если нужно обработать весь внешний диаметр.
- Детали с отверстием надавливают на токарный мандель (конический вал) и зажимают на манделе, а не на самой детали.
- Если отверстие слишком большое — мандель не даст достаточно опоры. Используйте наружные камеры для зажима по внутреннему диаметру.
- Детали сложной геометрии могут требовать крепления на фланце, который потом ставится на шпиндель.
ТОКАРНОЕ ЗАКРЕПЛЕНИЕ: СРАВНИТЕЛЬНАЯ ТАБЛИЦА
В таблице — быстрое сравнение сильных и слабых сторон разных способов закрепления на токарном станке:
| Метод | Точность | Повторяемость | Удобство | Примечания |
|---|---|---|---|---|
| Колетники | Высокая | Высокая | Высокая | Быстрые, высокая точность и повторяемость, хорошо держат, маловероятны повреждения заготовки, захват на большой площади. Дорогие патроны и колетники. Ограниченная длина заготовки. Заготовка должна быть круглой и почти точно под размер колетника. |
| 3-камерный патрон с мягкими камерами | Высокая | Высокая | Высокая | Для крупных заготовок 3-камерные патроны с мягкими камерами — стандарт в мире ЧПУ. |
| 3-камерный самовыравнивающийся патрон с жёсткими камерами | Низкая | Низкая | Высокая | Распространённые, дешёвые, простые. Низкая точность и повторяемость при переустановке заготовки. |
| 4-камерный патрон | Высокая | Высокая | Средняя | Индивидуальная настройка камер может быть долгой, но даёт высокую точность. Можно зажимать со смещением для эксцентриков/кам. Держит неправильные формы, квадратные/прямоугольные заготовки. |
| 6-камерный самовыравнивающийся патрон | Средняя | Средняя | Высокая | Лучший для тонкостенных деталей или зажима обработанных кромок. Отлично для шестигранников. |
| Точение на фланце | Зависит от наладки | Средняя | Низкая | Отлично для неправильных форм. Зажимы как на фрезерном. Может потребоваться противовес для баланса. |
| Точение между центрами | Высокая | Высокая | Низкая | Высокая точность, позволяет переустанавливать деталь между центрами с очень высокой повторяемостью. |
| Постоянное лицевое приводное соединение (Constant Face Turning) | Высокая | Высокая | Высокая | Современная альтернатива точению между центрами. Вместо токарных собачек (сложных в наладке) используется гидравлическое или иное усилие для захвата и привода торца шпинделя. |
| Расширяющиеся мандели (Expanding Arbors) | Высокая | Высокая | Высокая | Работают изнутри наружу, а не снаружи внутрь, но по сути похожи на колетники. |
Метод — конкретная техника или оснастка.
Точность — насколько точно заготовка будет зажата (насколько соосно с шпинделем до первого реза).
Повторяемость — насколько легко вернуть заготовку точно в то же положение после снятия.
ТЕСТ ПО РАЗДЕЛУ
- Какое сверло для резьбы ½–20?
- Какова цель фаски?
- Какие лучшие RPM для нарезания резьбы?
- Какую скорость шпинделя ставим для штокатовки?
- Какова цель полировки?
- Какая лучшая зернистость абразивной ткани для обычных чистот?
- Для каких работ лучше всего трёхкамерные патроны?
- Каковы особенности трёхкамерного патрона?
- Объясните разницу между трёхкамерным и четырёхкамерным патронами.
- Каковы преимущества и недостатки колетникового патрона?
Промышленные технологии
- Мастерство timescale в Verilog: единицы, точность и точное тайминг симуляции
- Фрезерование резьбы vs нарезание резьбы: какой метод подходит вашим деталям?
- Мастерство нарезания резьбы: экспертные идеи о нарезании резьбы и резьбофрезеровании
- Сверла для нарезки резьбы: создание точных резьбовых соединений в металле
- Мостовые отводы (Bridge Taps): как они влияют на качество телефонной связи
- Методы испытаний на твердость: методы Роквелла и Бринелля
- Блок 5: Операция ЧПУ — наладка и управление станком Haas Mill
- Mastercam Урок 7: Управление изображениями и создание траекторий инструмента
- ЧПУ-нарезание резьбы: точное нарезание резьбы для качественных сборок
- Цикл ECS G84 нарезки резьбы: настройка и оптимизация для фрезерных станков