



Блок 6: Освоение систем управления Haas CNC
Цель
После изучения данного раздела вы сможете:
- Идентифицировать пульт управления Haas.
- Идентифицировать клавиатуру.
- Описать процедуру запуска/хомминга станка.
- Описать процедуру Door Override (отключение блокировки двери).
- Описать процедуру загрузки инструментов.
- Описать установку смещения длины инструмента (TLO) для каждого инструмента.
- Проверить смещение нуля детали (XY) через MDI.
- Описать настройку инструментального смещения.
- Проверить смещение длины инструмента через MDI.
- Описать процедуру загрузки программы ЧПУ.
- Описать процедуру сохранения программы ЧПУ.
- Объяснить запуск программы ЧПУ.
- Описать использование компенсации диаметра режущего инструмента (CDC).
- Описать процедуру выключения.
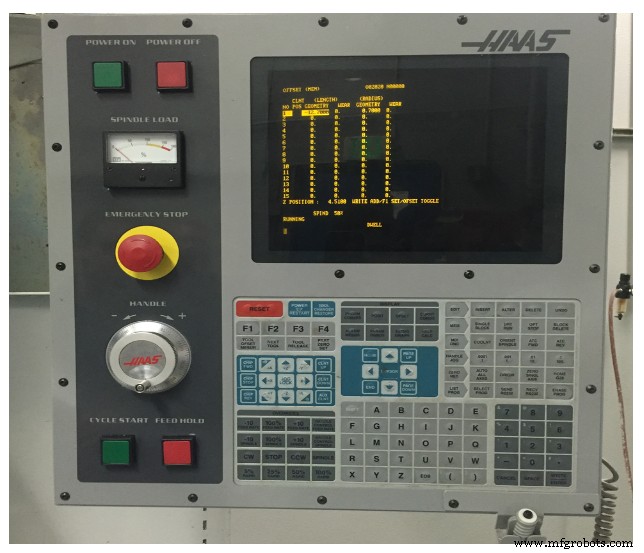
Пульт управления Haas (Haas Control)
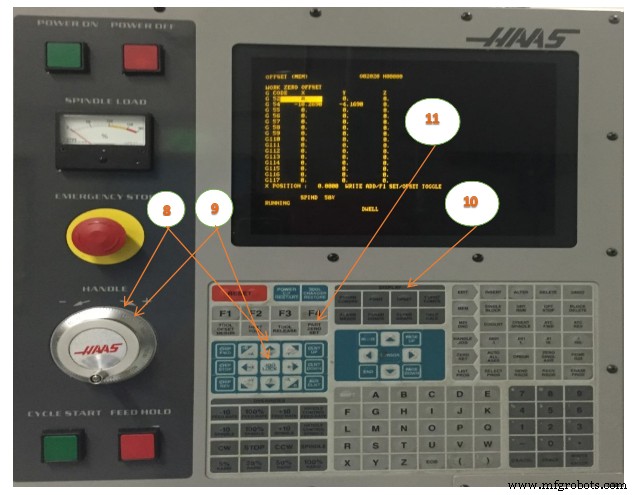
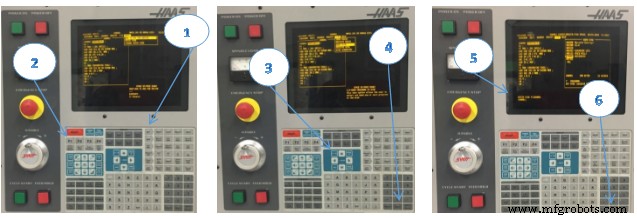
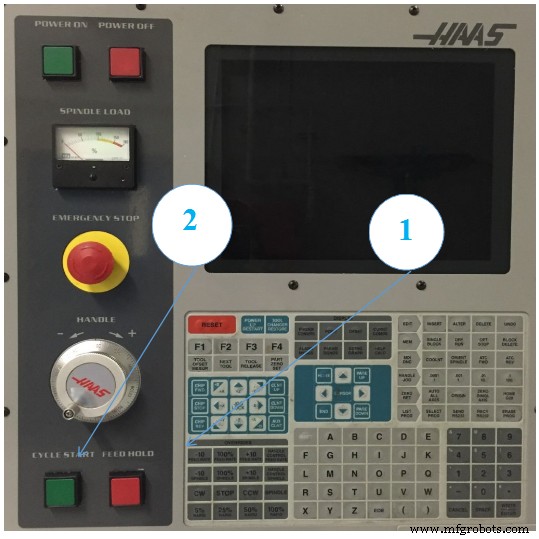
Пульт Haas показан на рис. 1 и 2. Ознакомьтесь с расположением кнопок и элементов управления. Подробные инструкции на следующих страницах.
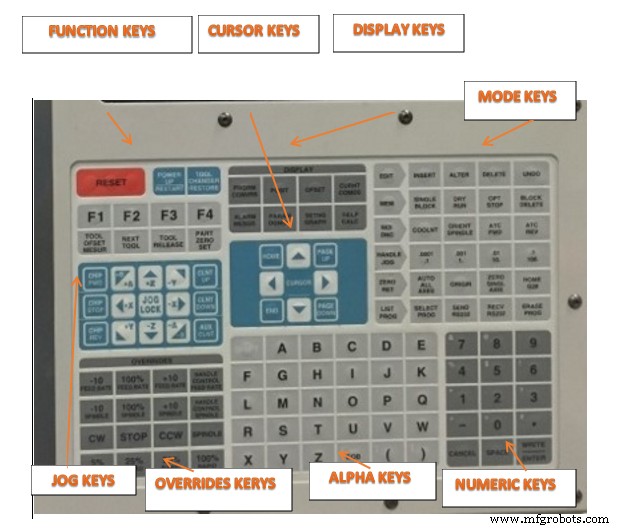
Клавиатура (Keyboard)
Клавиши сгруппированы в функциональные области:
- Функциональные клавиши (Function Keys)
- Курсорные клавиши (Cursor Keys)
- Клавиши дисплея (Display Keys)
- Режимные клавиши (Mode Keys)
- Цифровые клавиши (Numeric Keys)
- Буквенные клавиши (Alpha Keys)
- Клавиши прогона (Jog Keys)
- Клавиши переопределения (Overrides Keys)
Запуск и хомминг станка (Start/Home Machine)
Чек-лист:
- Рабочая зона: убедиться, что чиста.
- Главный автомат: включить.
- Пневмосистема: включить воздух, давление не менее 70 PSI (для работы сменщика инструментов).
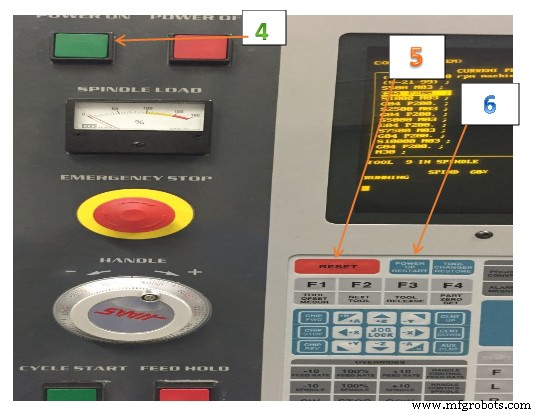
- POWER ON: нажать зеленую кнопку.
- Проверить, что аварийная остановка не сработала. Если да — повернуть красную кнопку вправо для сброса.
- Подождать сообщения «102 SERVOS OFF» перед продолжением.
- RESET.
- Power On Restart.
- Убедиться, что двери закрыты и рабочая зона чиста.
- Дождаться завершения хомминга всех осей.
Door Override (Отключение блокировки двери)
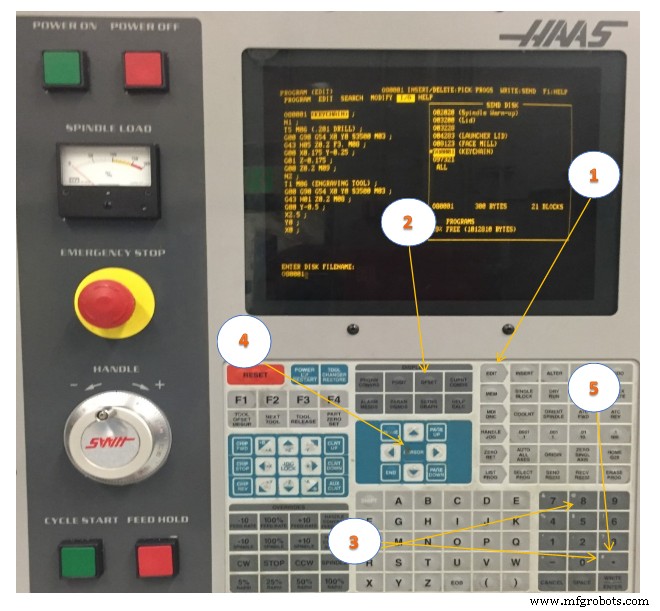
- Режим MEM: выбрать и нажать Mem.
- Setting/Graph: выбрать и нажать Setting Graph.
- Ввести 51.
- Курсор: нажать стрелку вниз, затем стрелку вправо для отключения (Off).
- Write/Enter: выбрать и нажать Write/Enter.
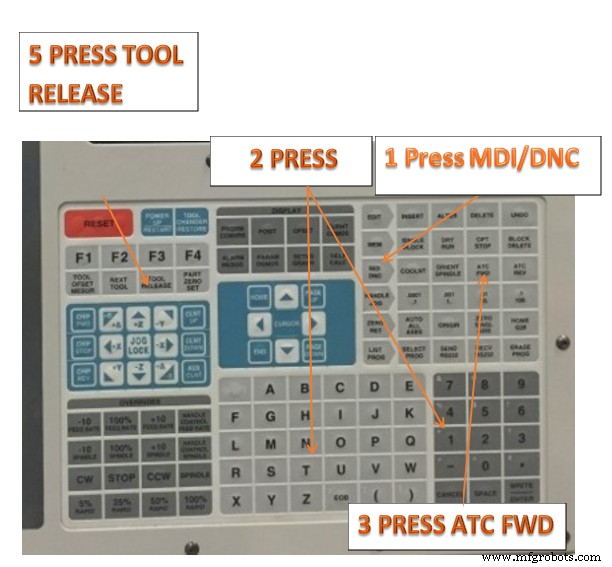
Загрузка инструментов (Load Tools)
Чек-лист:
- Клавиша MDI/DNC: нажать MDI/DNC.
- Номер инструмента: например, для позиционирования карусели на T1 — нажать T, затем 1.
- ATC FWD: нажать ATC FWD. Карусель проиндексируется в позицию T1.
- Установка инструмента в шпиндель:
- Не хватать за режущие желоба!
- Убедиться, что конус чист.
- Держать за держатель ниже V-фланца, чтобы не ущипнуть пальцы.
- Вставить инструмент в шпиндель.
- Убедиться, что «собачки» (dogs) шпинделя совпали со слотами держателя.
- Tool Release: нажать кнопку Tool Release.
- Станок продует воздухом шпиндель для очистки.
- Легко подтолкнуть инструмент вверх и отпустить кнопку Tool Release.
- Убедиться, что инструмент надежно зажат шпинделем перед отпусканием.
- Повторить шаги 2–5 для всех инструментов.
Установка смещений (Setting Offsets)
Для точной обработки станок должен знать, где деталь на столе и расстояние от кончиков инструментов до верха детали (смещение инструмента от домашней позиции).
Ручной ввод смещений:
- Выбрать страницу смещений.
- Переместить курсор в нужный столбец.
- Ввести значение смещения.
- Нажать ENTER или F1. Значение запишется в столбец.
- Ввести положительное или отрицательное значение и нажать ENTER — прибавит к текущему; F1 — заменит значение.
Режим прогона (Jog Mode)
Режим прогона (Jog) позволяет перемещать оси станка в желаемое положение. Перед прогоном ось станок должен установить домашнюю позицию. Контроллер делает это при включении питания.
Вход в режим прогона:
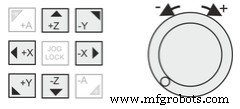
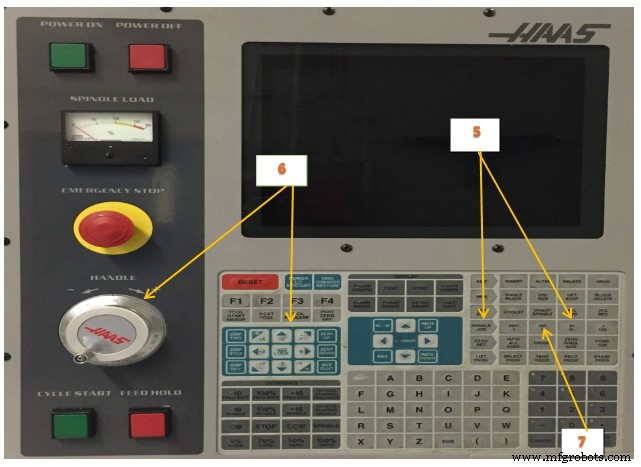
- Нажать HANDLE JOG.
- Нажать нужную ось (+X, -X, +Y, -Y, +Z, -Z).
- Есть разные шаги прогона: 0.0001, 0.001, 0.01, 0.1 дюйма. Каждый щелчок ручки двигает ось на расстояние текущего шага. Можно использовать опциональный Remote Jog Handle (RJH).
- Удерживать кнопки прогона или использовать ручку для движения оси.
Установка смещения длины инструмента (TLO)
Чек-лист:
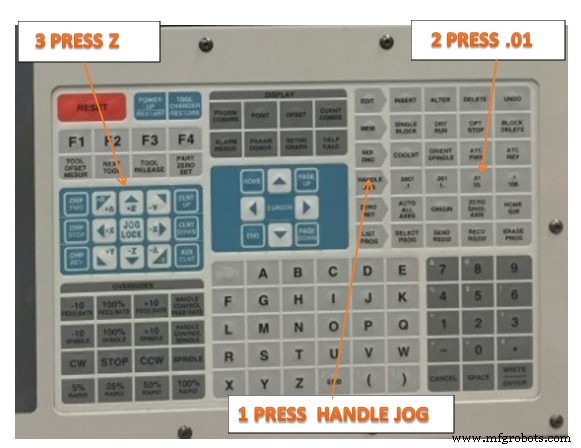
- Режим Handle Jog: нажать Handle Jog — станок управляется ручным колесом.
- Шаг прогона: 0.01 — каждый щелчок движет инструмент на 0.01 дюйма по Z.
- Направление прогона: нажать кнопку Z — инструмент будет двигаться по Z при вращении ручки.
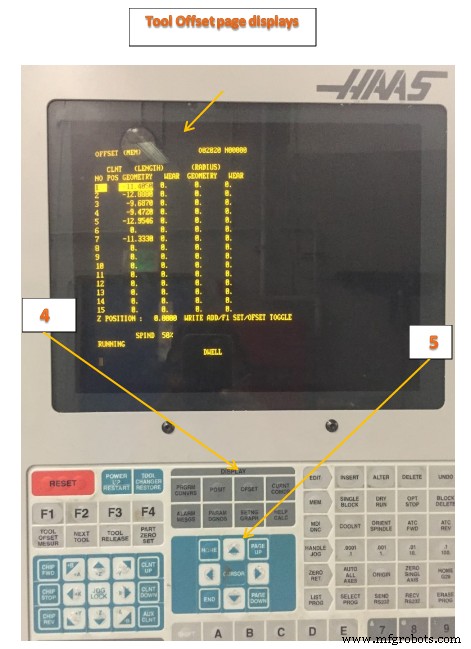
- Offsets: нажать Offset — откроется страница инструментальных смещений.
- Курсор: выровнять для активного инструмента — стрелками вверх/вниз переместить выделенную строку на значения смещения текущего активного инструмента.
- Использование блока 1-2-3 для установки длины инструмента:
- Прогнать инструмент ниже верха блока.
- Приложить легкое усилие к блоку к инструменту. Ручкой прогона поднимать инструмент, пока блок не начнет свободно скользить под ним.
- Убрать блок, опустить инструмент на 0.01 дюйма ниже верха блока.
- Шаг прогона: 0.001 — уменьшить шаг и ручкой поднимать инструмент шагами 0.001 до момента, когда блок снова скользит под ним.
- Tool Offset Measure: нажать Tool Offset Measure — контроллер запишет текущую позицию инструмента в регистр длины.
- Проверить, что число длины инструмента обновилось.
- Next Tool: нажать Next Tool — текущий инструмент убрать, загрузить следующий. Повторить шаги 1–9 для всех инструментов.
ВАЖНО: Установка инструментов требует ручного прогона с руками в рабочей зоне. Используйте крайнюю осторожность:
- Шпиндель должен быть выключен.
- Никогда не кладите руку между инструментом и заготовкой.
- Убедитесь в правильной оси и шаге прогона перед движением.
- Двигайте ручку медленно и осознанно. Держите взгляд на руках и позиции инструмента.
- Не позволяйте другим управлять пультом, пока ваша рука в рабочей зоне.
Доступ к MDI (Manual Data Input)
Режим ручного ввода данных (MDI) — один из режимов работы ЧПУ. Идея: вводить G-/M-коды в строку, которые немедленно исполняет станок — не нужно писать полную программу, если достаточно пары строк. MDI дает большую мощь при минимальном обучении. Можно даже обработать деталь через MDI. С MDI ЧПУ становится быстрым и гибким, как ручная обработка.
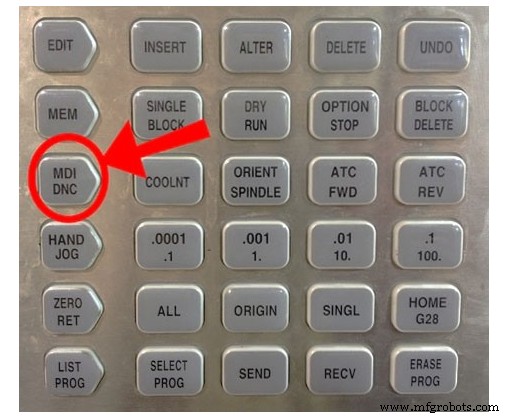
Нажмите клавишу MDI на панели ЧПУ для входа в режим MDI.
Пример:
MDI/DNC
Erase Prog: нажать (очистить команды)
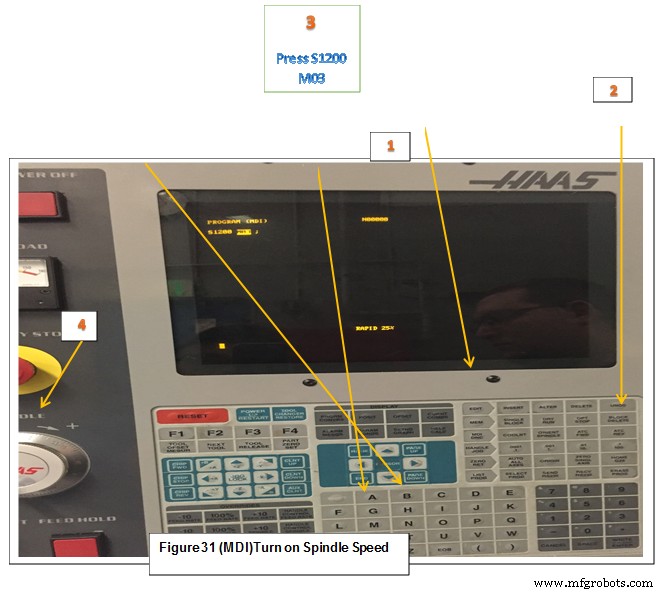
Ввести: S1200 M03 (шпиндель 1200 об/мин, по часовой)
Установка смещения нуля детали XY (с кромкоискателем)
Чек-лист:
- MDI/DNC: нажать MDI/DNC.
- Erase Prog: нажать для очистки команд.
- Включить шпиндель: S1200 M03 (Write/Enter).
- Cycle Start: нажать — шпиндель начнет вращаться по часовой на 1200 об/мин.
- Handle Jog: выбрать Handle Jog, шаг 0.01.
- Ручка прогона: по необходимости — выбрать направление и ручкой поместить шток кромкоискателя рядом с левым краем детали.
- Шаг прогона: 0.001 — медленно двигать кромкоискатель до срабатывания (пока не уйдет с центра), как на рисунках.
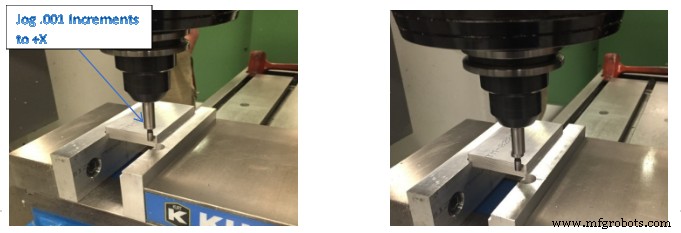
Это ставит центр шпинделя точно на 0.100 дюйма от края детали.
- Ручка прогона: отвести вверх по Z.
- Прогнать прямо вверх по Z до выхода кромкоискателя над деталью и нуля на индикаторе ручки.
- Ручка прогона: направление +X, вращение ровно на 1 полный оборот по часовой.
Так как контроллер в режиме 0.001, один полный оборот ставит центр шпинделя точно над левым краем детали.
- Страница Offset: нажать Offset.
- Нажать Offset, PgUp/PgDn до страницы Work Zero Offset. Стрелками выделить G54 (или нужное смещение).
- Part Zero Set: нажать Part Zero Set — установит G54 X в текущую позицию шпинделя.
- Spindle Stop: нажать останов шпинделя.
- Для оси Y повторить шаги 6–11.
Проверка смещения нуля детали через MDI
- MDI/DNC: нажать MDI/DNC.
- Erase Prog: нажать (очистить).
- Ввести:
G00 G90 G54 X0 Y0 - Insert: нажать Insert.
- Cycle Start: нажать Cycle Start.
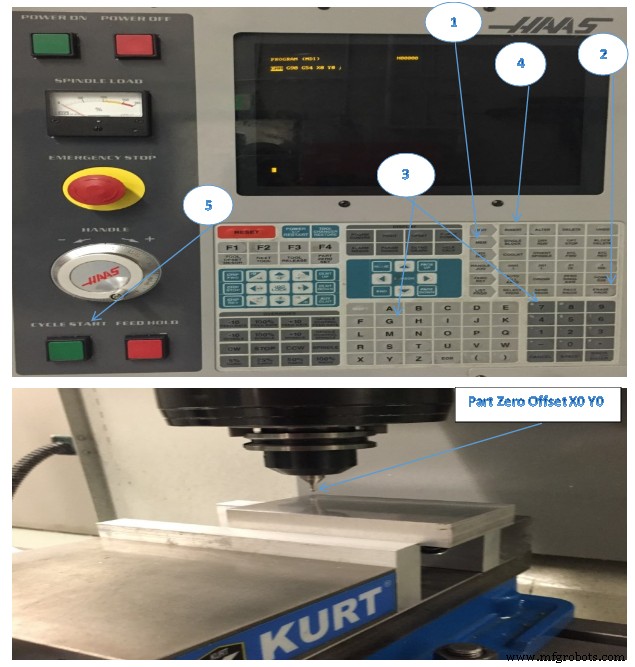
Смещение нуля детали X0 Y0 (MDI)
- Чтобы сместить нуль ВПРАВО относительно оператора — ДОБАВЬТЕ величину смещения к X-значению смещения. Напр., сдвиг X+0.1: ввести .1 WRITE/ENTER.
- Чтобы сместить нуль БЛИЖЕ к оператору — ВЫЧИТАЙТЕ величину смещения из Y-значения. Напр., сдвиг Y-0.1: ввести -.1 WRITE/ENTER.
Установка смещения нуля детали XY (механическим указателем)
Для обработки станок должен знать, где деталь на столе. Можно использовать кромкоискатель, электронный зонд или другие методы. Для установки механическим указателем:
- Поместите материал (1) в тиски и зажмите.
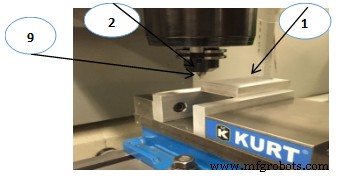
- Установите указательный инструмент (2) в шпиндель.
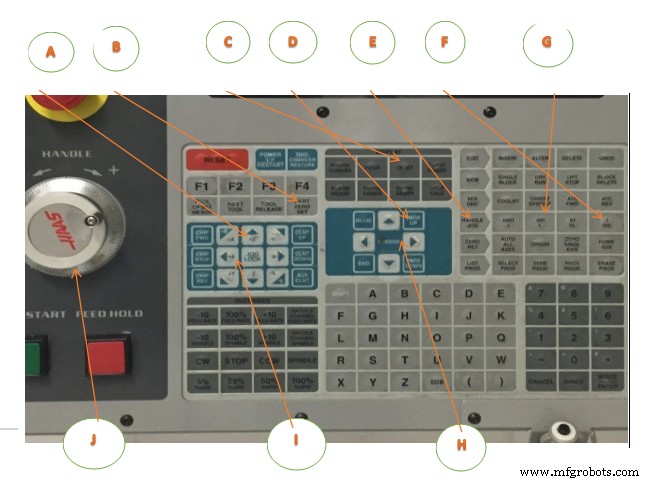
- Нажмите HANDLE JOG (E).
- Нажмите .1/100. (F) — быстрый прогон.
- Нажмите +Z (A).
- Ручкой прогона (J) поднимите Z примерно на 1 дюйм над деталью.
- Нажмите .001/1. (G) — медленный прогон.
- Ручкой (J) опустите Z примерно на 0.2 дюйма над деталью.
- Выберите ось X или Y (I) и ручкой (J) подведите инструмент к верхнему левому углу детали (см. рис. 36, пункт 9).
- Нажмите OFFSET (C) до активации панели Active Work Offset.
- Курсор (H) на колонку G54 X-Axis.
- Нажмите PART ZERO SET (B) — загрузит значение в X. Второе нажатие — в Y.
Установка инструментального смещения (Setting Tool Offset)
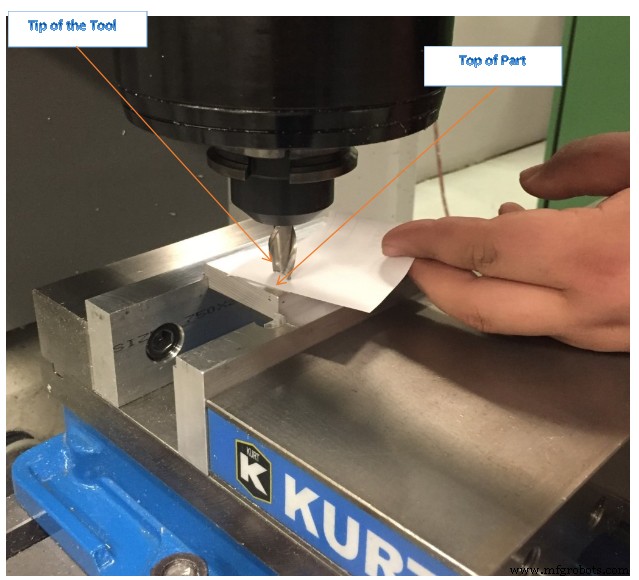
Следующий шаг — отточить (touch off) инструменты. Это определяет расстояние от кончика инструмента до верха детали. Другое название — Tool Length Offset (TLO), в коде обозначается H. Расстояние для каждого инструмента вводится в Таблицу инструментальных смещений.
Установка смещения инструмента. С осью Z в домашней позиции, TLO измеряется от кончика инструмента (1) до верха детали (2). См. рис. 15.
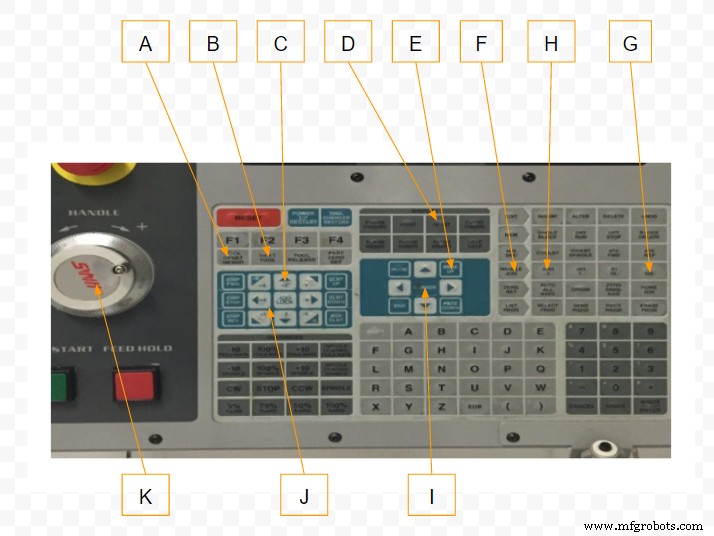
- Загрузить инструмент в шпиндель (1).
- Нажмите HANDLE JOG (F).
- Нажмите .1/100. (G) — быстрый прогон.
- Выберите ось X или Y (J) и ручкой (K) подведите инструмент к центру детали.
- Нажмите +Z (C).
- Ручкой (K) поднимите Z примерно на 1 дюйм над деталью.
- Нажмите .0001/.1 (H) — очень медленный прогон.
- Положите лист бумаги между инструментом и заготовкой. Аккуратно опустите инструмент к верху детали, максимально близко, но чтобы бумага еще двигалась.
- Нажмите OFFSET (D).
- Нажмите PAGE UP (E) до окна Program Tool Offsets. Прокрутите к инструменту №1.
- Курсор (I) на Geometry позиции №1.
- Нажмите TOOL OFFSET MEASURE (A).
- Следующий шаг вызывает быстрое движение шпинделя по Z.
- Нажмите NEXT TOOL (B).
- Повторите для каждого инструмента.
Проверка смещения длины инструмента через MDI
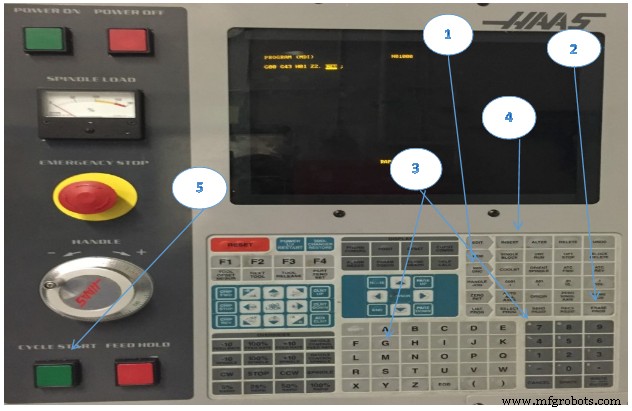
- MDI/DNC: нажать MDI/DNC.
- Erase Prog: нажать (очистить).
- Ввести:
G00 G90 G43 H01 Z2.00 - Insert: нажать Insert.
- Cycle Start: нажать Cycle Start.
Загрузка программы ЧПУ (Load CNC Program)
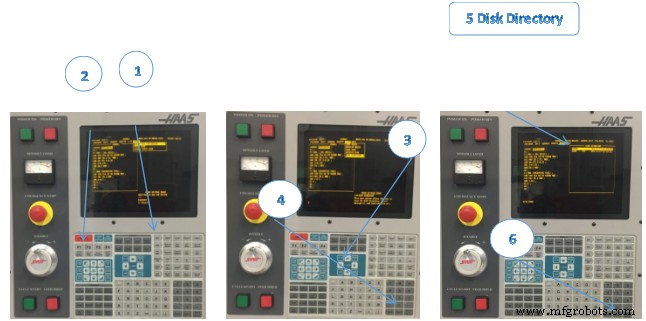
- Edit: нажать Edit.
- F1: нажать F1.
- Курсор: стрелка влево к I/O, затем стрелка вниз — выделить Disk Directory.
- Write/Enter: нажать Write/Enter.
- Курсор (Disk Directory): стрелка вниз к загружаемой программе.
- Write/Enter: нажать Write/Enter.
Сохранение программы ЧПУ (Save CNC Program)
- Edit: нажать Edit.
- F1: нажать F1.
- Курсор: стрелка влево к I/O, стрелка вниз — выделить Send Disk.
- Write/Enter: нажать Write/Enter.
- Ввести имя файла на диске: O80001.
- Write/Enter.
Запуск программы ЧПУ (Run CNC Program)
Предпочтительный процесс для новой программы. После проверки все подачи на 100%, Single Block — Off.
Режим Dry Run (пробный прогон)
Станок выполняет все движения точно по программе. Деталь в станке НЕ устанавливается. Dry Run проверяет программу быстро без резания.
Включение Dry Run:
- В режиме MEM или MDI нажать DRY RUN.
- В Dry Run все рапиды и подачи идут со скоростью, заданной кнопками jog speed.
- Dry Run можно вкл/выкл только когда программа завершена или нажат RESET. Dry Run выполняет все запрограммированные XYZ движения и запрошенные смены инструментов. Override клавиши регулируют обороты шпинделя.
Чек-лист запуска
- Pre-Start:
- Тиски/приспособление закреплены надежно, наладка безопасна.
- Никакой возможности отказа удержания.
- Ручки тисков убраны.
- Рабочая зона чиста от инструментов и предметов.
- Двери станка закрыты.
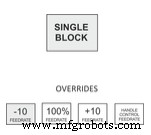
- Нажать Single Block Mode — ON.
- Нажать Rapid Feedrate -10 восемь раз — установить Rapid Feed Rate Override на 20% от максимума.
- Start:
- Одна рука на Feed Hold — готова нажать при проблемах.
- Нажать Cycle Start.
Частая ошибка — неверное установка Fixture или TLO. При первом запуске: Single Block ON, Rapid Override 25%, действовать осторожно. Как только инструмент режет — Single Block OFF, пусть программа идет. Не оставляйте станок без присмотра, держите руку на Feed Hold. Слушайте, смотрите за формированием стружки, будьте готовы скорректировать подачу под условия резания.
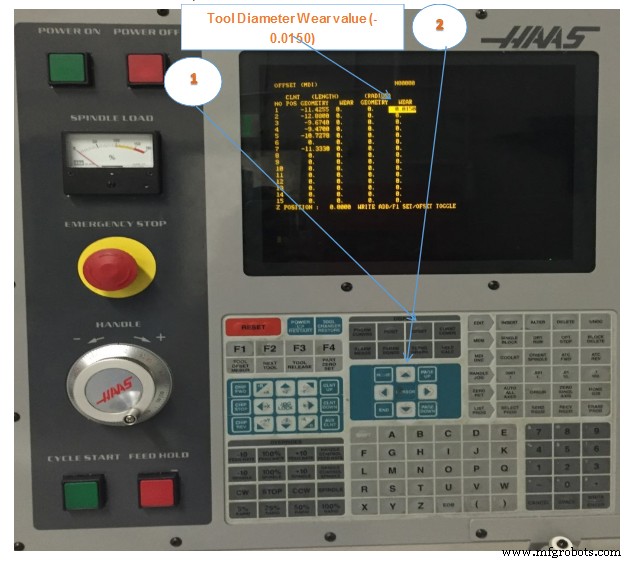
Корректировка смещений CDC (Adjusting CDC Offsets)
Операции с компенсацией диаметра режущего инструмента (CDC: G41/G42) можно корректировать под износ и дефлекцию. Измерьте готовый элемент детали, сравните с заданным. Вычтите Actual из Target и введите разницу в CDC-регистр контроллера для этого инструмента. Пример:
(Target: 2.5000) - (Actual: 2.5150) = Wear Value: -0.0150
Траектория инструмента теперь скомпенсирована. Повторный прогон даст точный размер.
Компенсация износа используется только на контурных проходах. Не для фейсования, 3D фрезеровки, циклов сверления. В CAD/CAM включите Wear Compensation и при необходимости задайте Tool Diameter Wear (как выше). Значение износа всегда отрицательное. Tool Diameter Geometry всегда ноль для всех инструментов, так как CAD/CAM уже учитывает диаметр, программируя траекторию центра инструмента.
Чек-лист:
- Offset Page: нажать Offset.
- Adjust Diameter Offset: ввести значение.
- PgUp/PgDn — выделить инструмент.
- Цифровой клавиатурой ввести значение.
- Пример: -0.0150
- Write/Enter.
Выключение станка ЧПУ (Shut Down CNC Machine)
Чек-лист:
- Убрать инструмент из шпинделя:
- Ввести номер пустой позиции карусели.
- Нажать ATC FWD.
- Прогнать станок в безопасную зону:
- Выбрать Jog.
- Нажать POWER OFF.
Чек-лист после выключения питания:
- Протереть шпиндель мягкой чистой тканью — убрать СОЖ, предотвратить коррозию.
- Убрать инструменты.
- Очистить рабочую зону.
- Всегда оставляйте станок, инструменты и оборудование в том же или лучшем состоянии.
Важно чистить станок после каждого использования — предотвращает коррозию, создает безопасную среду, профессиональное уважение к коллегам. Выделяйте минимум 15–30 минут в конце смены на уборку. Минимум: убрать неиспользуемые инструменты, промыть станок СОЖ, убрать стоячую СОЖ со стола, запустить чип-конвейер.
Тест по блоку
- Перечислите восемь функциональных зон клавиатуры Haas.
- Опишите процедуру Door Override.
- Объясните загрузку инструментов.
- Опишите MDI и приведите пример.
- Объясните установку смещения нуля детали.
- Опишите проверку смещения нуля детали через MDI.
- Объясните установку смещения длины инструмента.
- Опишите проверку TLO через MDI.
- Опишите сохранение программы ЧПУ.
- Объясните процедуру выключения.
Промышленные технологии
- Управляющие цепи: основы, применение и лучшие практики
- Блок управления (Control Unit) в CPU: компоненты и проектирование
- MicroMax M-Max 400 RC: Rugged релейный интерфейс для систем рельсового интерлокинга
- Система управления Siemens 808D для ЧПУ-фрезеров: подробное введение
- Управление DATRON next©: революция в эффективности и точности ЧПУ
- Определение идеального инструмента контроля производства: Ключевые функции и лучшие практики
- Освоение станка с вертикальной шпиндельной осью: безопасность, техники и нарезание резьбы
- Токарные центры Haas: Эффективная автоматическая предустановка инструмента
- Точные методы установки смещения инструмента на токарных станках ЧПУ с Fanuc
- Сброс всех смещений на станках Haas с помощью G10 G-кода