



Раздел 4: Точение — освоение токарных операций
ЦЕЛИ
После изучения этого раздела вы сможете:
- Описать черновое и чистовое точение
- Описать точение плеча
- Описать обточку
- Объяснить наладку под центровое/центровочное сверло
- Объяснить наладку под расточку
- Объяснить наладку под завальцовку
- Правильно настроить заготовку для отрезания/канавки
- Определить расчёт конуса
- Правильно установить заготовку в четырёхкамерный патрон
Заготовку на токарном станке обрабатывают по двум причинам: вырезать к размеру и получить истинный диаметр. Работа, требующая постоянного диаметра на всей длине — операция параллельного точения. Многие факторы определяют снимаемый слой. Диаметр доводят до размера двумя резами: черновиком и чистовиком.
Для одинакового диаметра на обоих концах центры станка должны быть соосны.
Установка точной глубины реза
Процедура:
- Установите верхнюю несущую под 30°.
- Закрепите черновой или чистовой резец. При подаче каретки к головке используйте праворукий резец для точения.
- Переместите головку резеца на левый конец верхней несущей, выставите резец по высоте центра.
- Установите на станке правильные скорость и подачу для диаметра и материала.
- Включите станок, снимите лёгкий рез ~0,005″ глубиной и ~0,250″ длиной у правого конца заготовки.
- Остановите станок, не двигайте рукоятку поперечной подачи.
- Переместите реzec к концу заготовки (вправо) рукояткой каретки.
- Измерьте заготовку и рассчитайте снимаемый слой.
- Поверните градуированный барабан на половину снимаемого слоя. Пример: снимать 0,060″ → барабан на 0,030″, так как рез снимается с окружности.
- Помните: на каждую 0,001″ глубины реза диаметр уменьшается на 0,002″.
Черновое точение
Цель — снять максимум металла за минимальное время. Точность и чистота неважны. Рекомендуется макс. глубина 0,030″ и подача 0,020–0,030 дюйма/об. Черновик доводят до ~0,030″ от чистового размера за минимум проходов.
Процедура:
- Установите правильные скорость и подачу для материала и размера.
- Настройте коробку быстрых смен подач на 0,010–0,030 дюйма/об (зависит от глубины и состояния станка). Пример: 0,010.
- Головку резеца на левый конец верхней несущей, резец на высоту центра.
- Надёжно зажмите головку — чтобы не сместилась при резании.
- Сделайте пробный лёгкий рез у правого конца (~0,250″ длиной).
- Измерьте заготовку, выставьте резец на нужную глубину.
- Прорежьте ~0,250″, остановитесь, проверьте диаметр. Должен быть ~0,030″ больше чистового.
- При необходимости скорректируйте глубину.
Чистовое точение
Чистовик после черновика даёт чистую поверхность и точный размер. На чистоту влияют: состояние режущего края, жёсткость станка и заготовки, скорость и подача.
Процедура:
- Проверьте режущий край на отсутствие замятин, обожжений. Хорошая практика — подточить край перед чистовиком.
- Установите рекомендуемые скорость и подачу. Подача зависит от требуемой чистоты.
- Сделайте лёгкий пробной рез ~0,250″ у правого конца для получения истинного диаметра, выставьте реzec на диаметр и барабан на нужный диаметр.
- Остановите станок, измерьте диаметр.
- Выставьте глубину реза = половина снимаемого слоя.
- Прорежьте 0,250″, остановитесь, проверьте диаметр.
- При необходимости скорректируйте и доточите до размера. Для максимально истинного диаметра доводите чистовиком до размера. Если нужна шлифовка/полировка — не оставляйте более 0,002–0,003″.
Точение к плечу (переходу диаметра)
При точении нескольких диаметров на одной заготовке переход называется плечом.
Три основных типа плеча:
- Квадратный (прямой)
- С скруглением (фаска/радиус)
- Угловой/конический
Процедура:
- С заготовкой в станке отметьте положение плеча от чистового торца. Для скруглённого плеча оставьте запас длины для формирования радиуса.
- Установите вершину резеца на эту отметку и нарежьте небольшую канавку по окружности — метку длины.
- Токарным резцом черновик и чистовик доведите заготовку до ~0,063″ от требуемой длины.
- Установите обточной резец. Помельте мелком малый диаметр, подведите резец до сноса мела.
- Зафиксируйте показание градуированного барабана поперечной подачи.
- Обточите плечо квадратно до линии ручной подачей.
- Для последующих резов возвращайте поперечную подачу на то же показание барабана.
Для скруглённого плеча используют резец с нужным радиусом. Угловые/фасочные кромки получают установкой режущего края под нужным углом или поворотом верхней несущей.
Обточка (Facing)
Заготовки обычно режут чуть длиннее и обточят до точной длины. Обточка — обработка торца заготовки перпендикулярно её оси. Для плоского квадратного торца станок должен быть выверен.
Цели обточки:
- Получить истинную плоскую поверхность, перпендикулярную оси заготовки
- Обеспечить точную базу для замеров
- Отрезать заготовку до требуемой длины
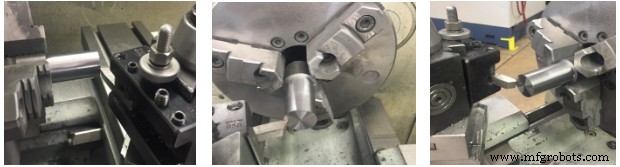
Процедура:
- Головку резеца на левый конец верхней несущей, праворукий обточной резец на высоту цента. Верхнюю несущую можно выставить под 30° для точной обточки.
- Закрепите заготовку в патроне. При необходимости используйте линейный центр в тыльстоке или линейку для выверки.
- Установите обточной резец.
- Позиционируйте резец чуть в стороне от детали.
- Выставьте резец с углами 15–20° влево. Вершина ближе к заготовке, зазор по боку.
- Установите правильные скорость и подачу для диаметра и материала.
- Перед пуском прокрутите шпиндель вручную — проверьте отсутствие интерференций.
- Включите станок, подведите резец максимально близко к центру.
- Рукояткой каретки сдвиньте каретку влево до начала лёгкого реза.
- Подайте реzec к центру рукояткой поперечной подачи. Если используется силовая поперечная подача — зафиксируйте каретку.
- Повторяйте п. 6–8 до нужной длины.
- После обточки на заготовке остаётся острый край — снимите его напильником.
Центровка заготовки (Spotting)
Центровочный резец делает мелкое V-образное углубление в центре заготовки — ориентир для сверла. Центровку можно сделать быстро и довольно точно центровым сверлом. Для экстремальной точности используют специальный центровочный резец (spotting tool).
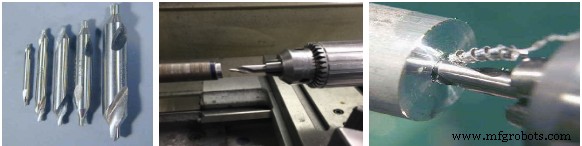
Процедура:
- Закрепите заготовку истинно в патроне.
- Установите патрон сверла в тыльсток.
- Убедитесь, что хвостовик патрона надёжно зафиксирован в тыльстоке.
- Переместите и зафиксируйте тыльсток в нужном положении.
- Перед пуском прокрутите шпиндель вручную — проверьте интерференции.
- Установите скорость для материала под центровку/центровое сверление.
- Начните отверстие центровым сверлом. 8. Сделайте центровку центровым или центровочным резцом.
Сверление
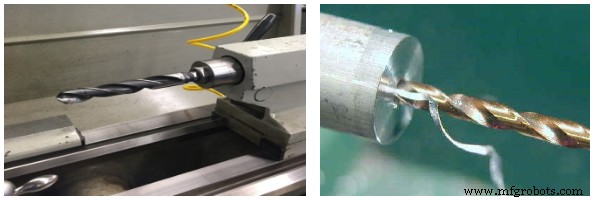
Процедура:
- Установите патрон сверла в тыльсток.
- Закрепите заготовку истинно в патроне.
- Проверьте центр тыльстока — он должен быть на линии.
- Убедитесь, что хвостовик патрона зафиксирован в тыльстоке.
- Переместите и зафиксируйте тыльсток в нужном положении.
- Перед пуском прокрутите шпиндель вручную — проверьте интерференции.
- Начните отверстие центровым или центровочным резцом.
- При центровке всегда используйте ОСЖ.
- Центровое сверло режет хуже обычного — мелкие канавки для жёсткости.
- Сверлите сквозь весь конус, создавая воронку для ввода сверла.
- Установите сверло в шпиндель тыльстока (в патрон или держатель).
- Установите скорость для материала.
- Включите станок, сверлите до глубины по чертежу с ОСЖ.
- Глубину измеряйте по шкале шпинделя тыльстока или линейкой.
- Используйте поэтапное сверление (peck drilling) для удаления стружки и контроля глубины.
- За проход снимайте не более 1–2 диаметров сверла, затем отводите, чистите стружку, подавайте ОСЖ.
- Если сверло пищит — добавьте ОСЖ.
- Для извлечения патрона из тыльстока отверните его на ~1/4 оборота больше, чем легко идёт.
- Штифтом вытолкните патрон из колетника.
Расточка (Boring)
Расточка — операция увеличения и доводки отверстий до точных размеров. Выправление отверстия снятием материала с внутренних поверхностей одноосевым резцом. Специальные диаметры, под которые нет сверл, получают расточкой.
Расточка использует одноосевой резец для расширения отверстия. Обеспечивает более точные и концентричные отверстия, чем сверление.
Так как реzec выходит за пределы станка на расточном штанге, поддержка хуже — возможна вибрация (читер). Чем глубже расточка, тем сильнее читер. Коррекция:
- Уменьшите скорость шпинделя.
- Увеличьте подачу.
- Усилите подачу ОСЖ.
- Укоротите вылет расточного штанга.
- Заточите меньший радиус на носе резеца.
Процедура:
- Закрепите заготовку в патроне.
- Обточите, сделайте центровку и просверлите отверстие.
- Проверьте, есть ли у расточного штанга зазор.
- Если отверстие слишком мало для штанга — стружка зажамется и сдвинет штанг с центра.
- Убедитесь, что только вершина резеца касает внутреннюю поверхность заготовки.
- Если угол не даёт достаточного заднего угла — замените резец на более острый.
- Позиционируйте штанг так, чтобы вершина резеца совпадала с осевой линией заготовки.
- Резец, не на оси заготовки, будет царапать поверхность даже при достаточном заднем угле.
- Выбирайте штанг максимального диаметра, вылет за держатель — минимум, чтобы прочистить глубину расточки.
- Закрепите держатель и штанг с резцом на левой стороне головки резеца, вращая заготовку.
- Выставьте расточной резец на центр.
- Примечание: В зависимости от жёсткости установки резец может прогибаться вниз под давлением. Установка чуть выше центра компенсирует прогиб — в процессе реzec будет точно на центре.
- Установите правильные скорость резания и подачу. а. Примечание: для подачи выбирайте среднюю.
- Смажьте отверстие перед пуском.
- Включите станок, введите реzec в просверленное отверстие.
- Медленно подведите расточной резец до касания внутреннего диаметра.
- Снимите лёгкий рез (~0,003″) длиной ~0,375″.
- Остановите станок, измерьте диаметр отверстия телескопическим измерителем или внутримирометром.
- Определите снимаемый слой. Оставьте ~0,020″ на чистовик.
- Включите станок, снимите черновой рез.
- Подавайте штанг в заготовку, снимая ~0,020″ за проход.
- На нужной глубине выведите штанг.
- Повторяйте п. 19–20 до достижения нужного внутреннего диаметра.
- После черновика остановите станок, выведите реzec, не двигая рукоятку поперечной подачи.
- Выставьте глубину чистового реза и расточите до размера. Для хорошей чистоты — мелкая подача.
- На последнем проходе остановитесь на глубине и верните резец к центру — это обточит дно отверстия.
- Выведите штанг, остановите станок.
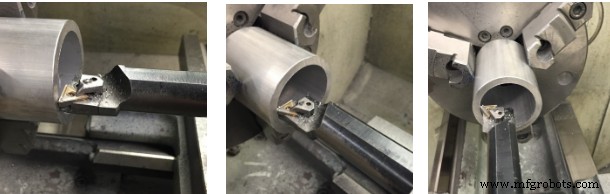
Завальцовка (Knurling)
- Завальцовка — рельеф на поверхности заготовки, создаваемый двумя закалёнными валиками.
- Обычно два узора: ромбовый или прямой.
- Распространённые шаги: мелкий, средний, крупный.
- Ромбовый узор образуют правый и левый спиралеобразные валики в самовыравнивающейся головке.
- Применяют для улучшения внешнего вида и создания надёжного хвата на рукоятках, рычагах.
- Прямой узор (два прямых валика) — для увеличения размера детали под посадочное налегание в лёгких узлах.
- Три типа держателей: шарнирный (knuckle-joint), вращающаяся головка (revolving head), седловой (straddle holder).
- Лучше всего работает на заготовках, зажатых между центрами.
- Вальцы не режут, а смещают металл высоким давлением.
- Смазка важнее охлаждения — подходит резьбовое или смазочное масло.
- Низкие скорости (как для нарезания резьбы) и подача ~0,010–0,020 дюйма/об.
- Вальцы должны быть по центру заготовки по вертикали и держатель — перпендикулярно заготовке.
- Начинают в мягком металле на половину глубины, проверяют узор.
- На тонких заготовках может потребоваться несколько проходов — инструмент отталкивает заготовку.
- Между проходами чистят вальцы металлической щёткой.
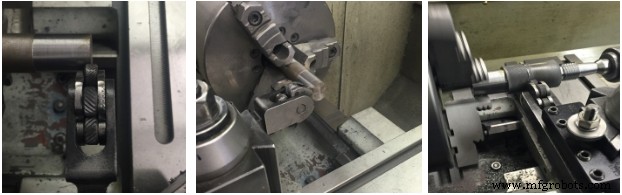
Процедура:
- Установите завальцовочный инструмент в держатель и выставите точно на ось шпинделя.
- Позиционируйте и зафиксируйте инструмент под 90° к поверхности завальцовки.
- Рукояткой каретки вручную найдите зону завальцовки на заготовке.
- Поверните головку завальцовки на нужный набор вальцов.
- Установите вальцы у правого края заготовки так, чтобы половина вальца контактировала с краем.
- Подайте ОСЖ на заготовку.
- Вращайте шпиндель ~100 об/мин, рукояткой поперечной подачи введите инструмент ~0,030″ или до чистого выката узора.
- Включите силовую продольную подачу к головке с подачей 0,010–0,020 дюйма/об.
- Подавайте масло по необходимости, чистите завальцованную зону жёсткой щёткой от стружки.
- Когда вальцы доходят до конца зоны, реверс подачи каретки и введите вальцы ещё на 0,005–0,010″.
- Продолжайте завальцовку туда-сюда до появления чёткого ромба.
Отрезание и нарезание канавок на токарном станке
Назначение: иногда нужно отрезать кусок от конца заготовки или нарезать канавку.
Канавка (рецесс, андеркат, нек) часто делается в конце резьбы для прохода гайки до плеча или у основания плеча для правильного стыковки. Три типа: квадратная, кругловатая, U-образная. Кругловатые — там, где есть напряжение, квадратный угол привёл бы к растрескиванию.
Нарезание канавки
Процедура:
- Выберите резец под требуемый размер и форму канавки.
- Отметьте положение канавки.
- Установите скорость = половина скорости для точения.
- Закрепите заготовку в станке.
- Выставьте резец на высоту центра.
- Медленно вводите реzec в заготовку рукояткой поперечной подачи.
- Обильно подавайте ОСЖ в зону реза — чтобы резец не заклинивал в канавке. При читере — снизьте скорость.
- Остановите станок, проверьте глубину канавки.
- Повторяйте п. 6–7 до нужной глубины.
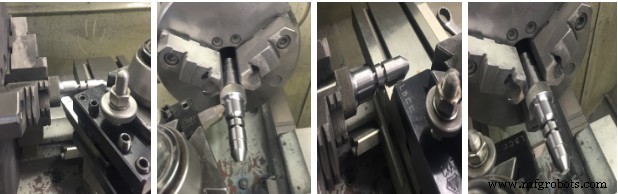
Отрезание (Parting)
Отрезные резцы (parting tools) используются для отрезки заготовки. Три типа: прямой держатель, лево- и правосмещённый с вставным лезвием — самые распространённые.
Две частые проблемы: читер и «захлебывание» (hugging in). Читер — когда резец не зажат достаточно жёстко, любое люфты в резеце, держателе или станке делают отрезание трудным, неровным, часто невозможным. Захлебывание — реzec врывается в заготовку, перескакивает через режущий край. Обычно ломает резец или портит заготовку. Причина — резец выставлен слишком высоко или низко.
- Отрезные резцы уже, но глубже точных. Создают узкие канавки и отрезают части заготовки.
- Держатель должен едва не задеть заготовку при установленном резеце.
- Резец должен быть перпендикулярен оси вращения.
- Вершина резеца на высоте центра заготовки. Прижатие резеца к торцу детали помогает.
- Выставьте высоту, прижмите к торцу, зафиксируйте. Помните про ОСЖ, особенно на глубоких резах.
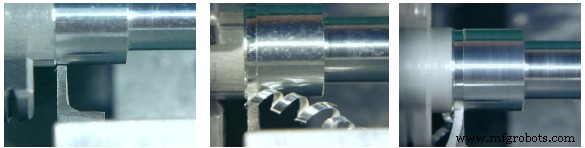
Процедура:
- Закрепите заготовку в патроне с отрезаемой частью максимально близко к патрону.
- Установите отрезной резец на левой стороне верхней несущей, режущий край на высоте центра.
- Держатель максимально близко к головке резеца — чтобы исключить вибрацию и читер.
- Выставьте вылет резеца из держателя = чуть больше половины диаметра заготовки. RPM ≈ ⅔ скорости для точения.
- Отметьте место среза.
- Позиционируйте реzec.
- Включите станок, медленно вводите отрезной реzec в заготовку вручную. Держите рукоятку поперечной подачи двумя руками для равномерной подачи. Обильно ОСЖ.
- Когда остаток ~¼″, хорошо немного сдвинуть реzec вбок — расширит канавку и предотвратит заклинивание.
- Чтобы избежать читера, держите резец в резе и постоянно подавайте ОСЖ. Подавайте медленно, когда деталь почти отрезана.
- Доводите резец до центра заготовки. В конце заготовка держится тонкой перемычкой.
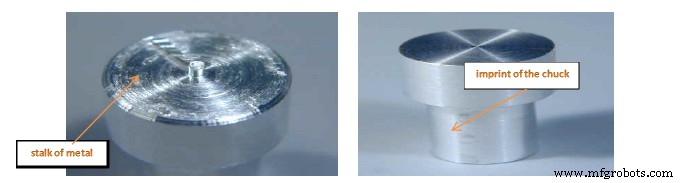
- Отрезанный торец обычно грубый, с металлическим ушком (см. рисунок ниже).
- Финальный шаг: зажать отрезанную деталь в патроне и сделать обточку для очистки торца. Проблема: губы патрона могут повредить чистовую поверхность. На рисунке 20 виден отпечаток губ. Чтобы избежать — оберните заготовку тонкой полоской эмери или подобным материалом перед зажимом.
Выверка центров токарного станка
Для получения параллельного диаметра при обработке между центрами важно, чтобы два центра были на одной линии и вращались истинно относительно оси станка. Если центры не выверены — заготовку будет точить конически.
Три метода выверки центров:
- По рискам на задней части тыльстока — только визуально, неточно.
- Метод пробного реза: снимают лёгкий рез с каждого конца и измеряют диаметры микрометром.
- Выверка часыми индикатором.
Метод 1. Выверка центров регулировкой тыльстока
Процедура:
- Ослабьте зажимную гайку или рычаг тыльстока.
- Ослабьте один регулировочный винт (слева или справа — в зависимости от направления смещения). Затяните другой до совпадения рисок на верхней и нижней половинах тыльстока.
- Затяните ослабленный регулировочный винт, зафиксировав обе половины.
- Закрепите зажимную гайку или рычаг.
Метод 2. Выверка центров методом пробного реза
Процедура:
- Снимите лёгкий рез ~0,010″ до истинного диаметра на участке А (у тыльстока) длиной 0,250″.
- Остановите подачу, запомните показание барабана поперечной подачи.
- Переместите реzec к головке.
- Подведите реzec к тому же показанию барабана, что и на участке А.
- Верните реzec на то же показание барабана (участок А).
- Снимите рез 0,250″ на участке Б и остановите станок.
- Измерьте оба диаметра микрометром.
- Если диаметры отличаются — сместите тыльсток к резцу или от него на половину разницы показаний.
- Сделайте ещё лёгкие резы на А и Б, измерьте, при необходимости скорректируйте тыльсток.
Метод 3. Выверка центров часыми индикатором
Процедура:
- Очистите центры станка и заготовки, установите индикатор.
- Зажмите пробную штангу между центрами, зафиксируйте зажим шпинделя тыльстока.
- Закрепите индикатор на головке резеца или каретке. Шток индикатора параллельно станине, кончик на высоте центра.
- Поперечной несущей выставьте индикатор на ~0,025″ у конца тыльстока.
- Ручно подвиньте каретку, чтобы индикатор замерял у головки, зафиксируйте показание.
- Если показания разные — регулировочным винтом тыльстока добейтесь одинаковых показаний на обоих концах.
Расчёт конуса (Taper Calculations)
Для расчёта конуса на фут (tpf — taper per foot) нужны: длина конической части, большой и малый диаметры.
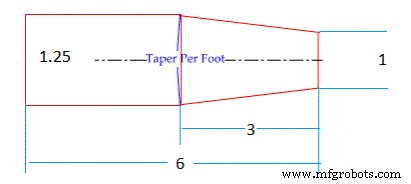
Формула:
Tpf = ((D − d) / длина конуса) × 12
Пример:
Tpf = ((1,25 − 1) / 3) × 12 = (0,25 / 3) × 12 = 1 дюйм на фут.
Расчёт смещения тыльстока (Tailstock Offset Calculations)
Для расчёта смещения тыльстока нужны: конус на фут (tpf) и общая длина заготовки.
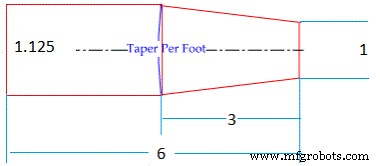
Формула:
Смещение тыльстока = (tpf × общая длина заготовки) / 24
Пример:
- Найдём tpf:
tpf = ((1,125 − 1) × 12) / 3 = (0,125 × 12) / 3 = 0,50 дюйма. - Смещение тыльстока:
Смещение = (0,5 × 6) / 24 = 3 / 24 = 0,125 дюйма.
В случаях, когда не нужно знать tpf, можно использовать упрощённую формулу:
Смещение тыльстока = (OL / TL) × ((D − d) / 2)
- OL = общая длина заготовки
- TL = длина конической части
- D = большой диаметр
- d = малый диаметр
Пример:
Смещение = (6 / 3) × ((1,125 − 1) / 2) = 0,125
Токарное конусообразование (Taper Turning)
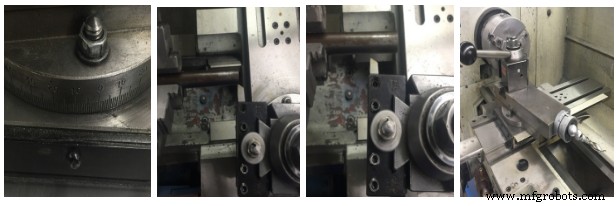
Использование верхней несущей для коротких или крутых конусов. Резец подают вручную рукояткой подачи верхней несущей.
Выточка конуса верхней несущей
Процедура:
- По чертежу определите требуемый угол конуса в градусах.
- Ослабьте зажимные винты верхней несущей.
- Разверните верхнюю несущую на нужный угол (см. первый рисунок).
- Затяните зажимные винты.
- Выставьте реzec на центр и подавайте режущий инструмент винтом верхней несущей.
- Проверьте конус на размер и посадку.
Выверка заготовки в четырёхкамерном патроне
- Часовой или индикаторный измеритель обязателен, когда обработанный диаметр должен быть выровнен в пределах тысячных долей дюйма.
- Процедура:
- Установите заготовку в четырёхкамерный патрон и приблизительно выверьте мелом или шпоночным измерителем (surface gauge).
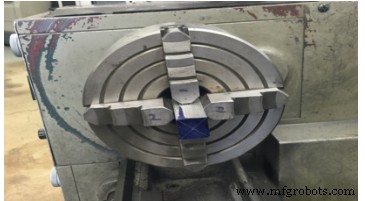
- Установите индикатор в головке резеца.
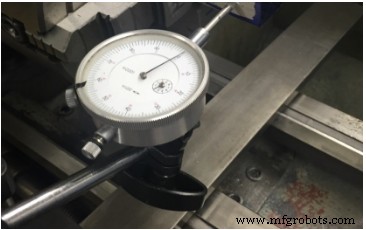
- Выставьте шток индикатора горизонтально, кончик на высоте центра.
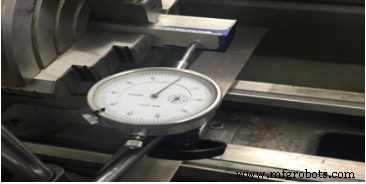
- Прижмите кончик к диаметру заготовки так, чтобы индикатор показывал ~0,020″, и вращайте шпиндель вручную.
- При вращении фиксируйте макс. и мин. показания.
- Немного ослабьте камеру у мин. показания и затяните камеру у макс. до смещения заготовки на половину разницы показаний.
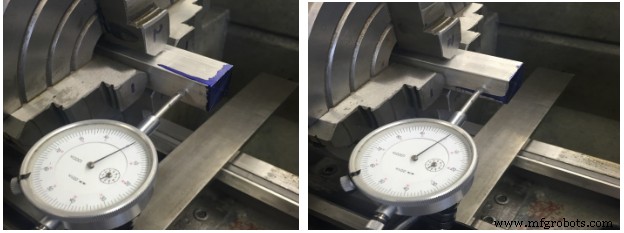
- Продолжайте регулировать только эти две противоположные камеры до одинаковых показаний на обеих. Игнорируйте показания на заготовке между этими камерами.
- Аналогично отрегулируйте вторую пару противоположных камер до одинаковых показаний в любой точке окружности.
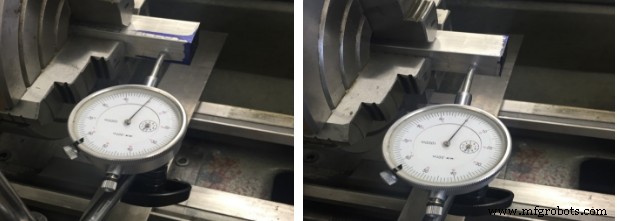
- Равномерно затяните все камеры для надёжного зажима.
- Вращайте шпиндель вручную и перепроверьте показания индикатора.
ТЕСТ ПО РАЗДЕЛУ
- Под каким углом устанавливается верхняя несущая?
- Объясните разницу между черновым и чистовым точением.
- При обточке вершина резеца должна быть выше или на высоте оси шпинделя?
- Каковы цели обточки?
- Зачем делают центровку заготовки?
- Каково назначение расточки?
- Назовите три типа отрезных резец.
- Назовите три метода выверки центров.
- Рассчитайте смещение для конуса: D=2, d=1, OL=6, TL=3. Формула: Offset = (OL × (D−d)) / (2 × TL)
- Опишите процедуру выточки конуса.
Промышленные технологии
- Токарная обработка: ключевой процесс прецизионной механической обработки
- Двухосевое вертикальное точение для средних твердых деталей — производительность серии V
- Расширение возможностей ЧПУ токарных станков: от точения к фрезерованию и сверлению
- Ящурная разработка (Box Cut): определение и применение в горном деле
- Блок 5: Операция ЧПУ — наладка и управление станком Haas Mill
- Mastercam Урок 7: Управление изображениями и создание траекторий инструмента
- ЦНЦ-точение: точное машиностроение для высококачественных деталей
- Фрезеровка и токарная обработка: ключевые сходства
- Понимание различий между фрезеровкой и токарной обработкой в ЧПУ
- Передовая автоматизация фрезеровки и токарной обработки ЧПУ для точного производства