



Раздел 3: Освоение патронов для точной токарной обработки
ЦЕЛИ
После изучения этого раздела вы сможете:
- Описать различные типы патронов
Патроны
Некоторые заготовки по размеру и форме нельзя зажать между центрами. Патроны токарные широко применяются для закрепления заготовок. Наиболее распространены: трёхкамерный универсальный, четырёхкамерный независимый и колетниковый патрон.
Трёхкамерный универсальный патрон
Используется для зажимания круглых и шестигранных заготовок. Захватывает заготовку быстро и с точностью в сотых доли мм (тысячных дюйма), так как все три камеры движутся одновременно при вращении ключа. Синхронное движение обеспечивает спиральная пластина (-scroll plate), в которую вписаны все три камеры. Выпускаются диаметрами 1/8–16 дюймов. Обычно комплектуются двумя комплектами камер: для наружного и внутреннего зажима.
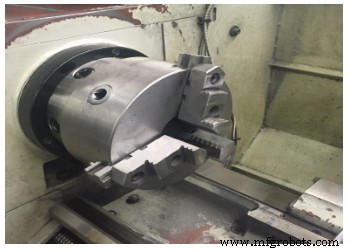
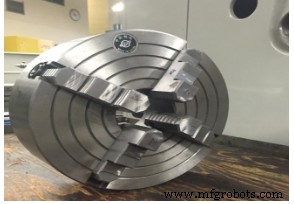
Четырёхкамерный независимый патрон
Имеет четыре камеры, каждая регулируется независимо своим ключом. Применяют для круглых, квадратных, шестигранных и неправильной формы заготовок. Камеры можно перевернуть для зажима по внутреннему диаметру.
Колетниковый патрон
Самый точный патрон — для высокоточной работы и мелких инструментов. Пружинные колетники держат круглые, квадратные или шестигранные заготовки. Адаптер вставляется в конус шпинделя головки, а полый тяговый стержень с внутренней резьбой — в противоположном конце шпинделя. При вращении volante и тягового стержня колетник втягивается в конический адаптер и зажимает заготовку.
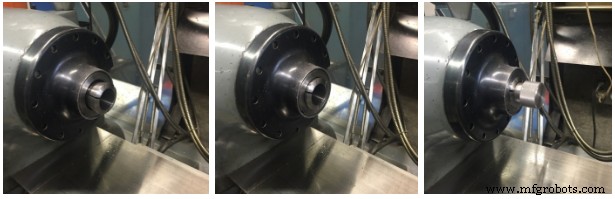
Патрон Якобса (Jacobs collet chuck) имеет больший диапазон зажима, чем пружинный колетниковый. Вместо тягового стержня используется ударно-зажимной volante. Набор из 11 резиновых гибких колетников, каждый с диапазоном почти 1/8 дюйма, позволяет зажимать широкий диапазон диаметров. При вращении volante по часовой стрелке резиновый колетник вдавливается в конус и зажимает заготовку. Против часовой — раскрывается и отпускает.
Магнитные патроны
Магнитные патроны держат железные/стальные детали, которые слишком тонкие или могут быть повреждены обычным патроном. Монтируются на адаптер на шпинделе головки. Заготовка держится легко для выравнивания поворотом ключа примерно на 1/4 оборота. После обработки...
Фланцы (Faceplates)
Фланцы держат заготовки, слишком большие или сложной формы для патрона или центров. Имеют ряд продольных пазов для болтов крепления заготовки, чтобы её ось совпала с осью центров станка. При эксцентричной установке на фланец нужно закрепить противовес — иначе возникнут вибрации.
ТЕСТ ПО РАЗДЕЛУ
- Какие три самых распространённых токарных патрона?
- Опишите трёхкамерный универсальный патрон.
- Опишите четырёхкамерный независимый патрон.
- Опишите колетниковый патрон.
- Опишите патрон Якобса.
- Опишите магнитные патроны.
- Опишите фланцы.
Промышленные технологии
- Максимизируйте преимущество вашей организации: превращение данных в стратегические инсайты
- Революция PLM в облаке: повышение эффективности и инноваций
- Когда обновлять рабочее оборудование: умные бизнес-решения
- Оптимизация рабочих инструкций для Индустрии 4.0: повышение эффективности и соответствия
- Как рабочие инструкции повышают эффективность и соответствие в вашей компании
- Понимание стандартной работы: ключ к качеству и снижению потерь
- Оцифровка рабочих инструкций: умные инвестиции в безопасность и эффективность
- Почему цифровые рабочие инструкции повышают эффективность: 5 ключевых преимуществ
- Блок 5: Операция ЧПУ — наладка и управление станком Haas Mill
- Mastercam Урок 7: Управление изображениями и создание траекторий инструмента