



Повышение контроля качества станков с предстоящим стандартом ISO 230-13
Контроль качества станков находится на пороге глубокого изменения. Согласно Штеффену Хайлеру, менеджеру продукта и прикладному инженеру для AfM Technology в Аалене, Германия, скоро выходящий стандарт ISO (ISO 230-13) определит процесс, которым станок может быть откалиброван так, что его измерения зондом могут быть приняты отделом качества.
Это не означает, что станок всегда будет таким же точным, как типичный КИМ. Но производственный и ОТК отделы будут говорить на одном языке, и измерения станка будут пригодны для ОТК. Это, в свою очередь, предлагает преимущества в лучшем контроле процесса и более низкой стоимости качества.
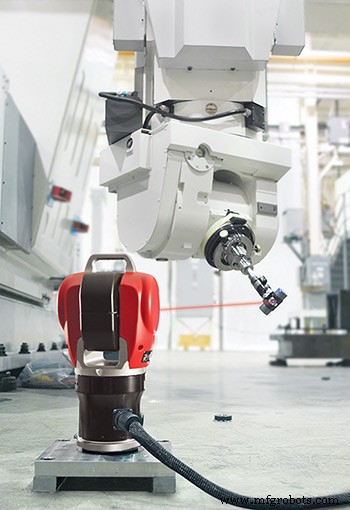
Объемная компенсация ошибок (VEC) — возможно, самый важный фактор, делающий возможным для станка выполнять приемлемый ОТК. Но даже если вы все еще используете оффлайн-оборудование для финальной инспекции (что будет в общем случае), последние методы в VEC предлагают лучший путь к обеспечению высокой точности в производстве сложных деталей.
Например, Арт Кетлински, менеджер операций для Automated Precision Inc. (API) из Роквилл, штат Мэриленд, сказал, что их компенсационный пакет сделает четырех- до пятикратное улучшение объемной точности многоосевого станка, и иногда даже большее улучшение. «Типично, мы можем видеть станок с максимальной объемной ошибкой на кончике инструмента скажем 0,3–0,5 мм до калибровки. А потом после калибровки мы можем быть около 0,075. На пятиосевом станке мы смотрим и улучшаем все 43 возможные ошибки». [См. «Keeping Machines Honest with Advanced Calibration, Optimization», Manufacturing Engineering, июнь 2019, для объяснения 43 возможных отклонений станка].
API делает это, комбинируя лазерный трекер с тем, что они называют своим Active Target, объяснил Рон Хикс, вице-президент по управлению продуктом и маркетингу. «Active Target — это небольшой моторизованный рефлектор, установленный в шпинделе. Он позволяет лазерному трекеру точно измерять позицию кончика инструмента станка с одной инструментальной позиции». Это значительно, указал Хикс, потому что процесс VEC движет шпиндель в реальном времени через все оси станка в процессе измерения. Это не было бы возможно со стандартным рефлектором лазерного трекера, потому что луч был бы прерван в различных точках по объему станка. Хикс добавил, что «в отличие от конвенциональных лазерных процессов, наша система не должна быть выровнена к главным осям станка. Это имеет драматические преимущества в плане скорости и точности... Мы смогли скомпенсировать два станка за один день».
Система API измеряет «все возможные позы станка», добавил Кетлински, так что в большом объеме станка (например, 10 м) он может построить до 250 точек. Оттуда проприетарное ПО генерирует коэффициенты для полиномов, вычисляющих необходимые коррекции ошибок для каждой оси. Как объяснил Кетлински, это сложная математика, потому что «ошибки не обязательно линейны. Вы можете закончить со вторым или третьим порядком полинома, который должен быть решен».
Завод Northrop Grumman в Палмдейл, штат Калифорния, — одна из нескольких историй успеха, сказал Хикс. Завод использует большие пятиосевые портальные станки для выполнения всей обрезки и сверления отверстий для всего фюзеляжа F-35, и API посещает каждый год для выполнения VEC на каждом станке. Тем временем, сказал Кетлински, Lockheed Martin и Israeli Aerospace обрабатывают крыльевые секции на горизонталях, которые API также сервисит.
Есть пределы. Недавний визит к компании в Мичигане, производящей высококачественное оснащение, прототипы и компоненты низкосерийного производства, вводит осторожную ноту.
Понимание ограничений
Кетлински рассказал, что компания в Мичигане пригласила API продемонстрировать их оборудование на пятиосевом станке, который уже прошел VEC на основе 21 карты ошибок, «что является нормой для большинства станков и КИМ». Как объяснил Кетлински, «все эти калибровки предполагают, что станок имеет жесткое тело, что означает, что все угловые ошибки будут одинаковыми на протяжении пути этой оси через объем. Так что, например, где бы я ни прогонял X-ось через объем, если бы я измерял ошибки тангажа, рыскания и крена, я бы получил те же угловые данные. Но это не всегда так на этих более крупных станках». Обычно это из-за того, что рельсы не параллельны, сказал он. Это создает напряжение на станке и его приводной системе, что вызывает «потоки нагрузки подниматься, и ряд других проблем».
Так что первое, что проверил Кетлински — это прямолинейность линейных осей, что занимает меньше часа с использованием лазерного трекера. Он добавил, что обычно есть прямая связь между прямолинейностью и другими геометрическими ошибками, как тангаж, рысканье, крен и ошибки перпендикулярности, «потому что вы даже не можете оценить перпендикулярность, если вы не прямолинейны». В этом случае он нашел ошибки до 200–250 микрон (0,010"). API выполнил полную выравнивание станка, «даже разорвав мост и выровняв его механически. Затем мы применили карту коррекции 21 ошибки. На этом этапе... угловые ошибки были одинаковыми по всему станку, и мы смогли улучшить станок в десять раз по сравнению с предыдущей калибровкой».
Это в значительной степени благодаря улучшенному механическому выравниванию, подчеркнул Кетлински. «Чем лучше у вас станок механически выровнен, тем лучше результаты калибровки». И наоборот, «вы не можете взять станок, который не механически выровнен, и пытаться исправить все с помощью ПО».
Коррекция в-процесс ошибок
В пределах только что обсужденных ограничений, VEC может сделать замечательное улучшение геометрических неточностей станка. Но что с «рабочими неточностями», дополнительными ошибками, возникающими во время обработки, из-за операционных напряжений, термической нестабильности и других факторов? Билл Маланче, главный операционный директор для Mitsui Seiki (USA), Франклин-Лейкс, штат Нью-Джерси, перечислил главные причины неточности как «потерю хода, тепло и дизайн. Потеря хода вклинивается во многие аспекты, но может быть суммирована геометрическим выравниванием и посадкой». С VEC адресующими другие факторы, термическая нестабильность выступает, возможно, первичным источником в-процесс ошибок. И чем больше станок, тем больше вариаций можно увидеть в реальной против номинальной позиции инструмента.
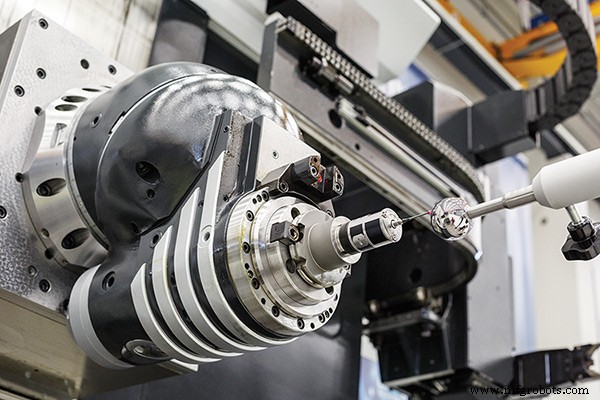
Один подход к решению этой проблемы — использовать внутренний зонд станка для помощи в расчете этого отклонения, а затем компенсировать его. Даг Шульте, менеджер по бизнес-развитию для Select Machining Technologies, Виндзор, штат Коннектикут, сказал, что их станки Soraluce «зондируют квалификационную сферу в ряде предустановленных точек. Они делают это для многих позиций головки и осей. ПО затем сравнивает измеренные точки с кинематической моделью станка и делает любую необходимую компенсацию для обеспечения центральной точки инструмента в геометрии станка». Soraluce называет эту функцию Динамическая калибровка головки (DHC), и Шульте сказал, что это общая функция в пятиосевых станках. [Manufacturing Engineering осветил версию Okuma в статье июня 2019].
Станки Soraluce обычно оснащены множеством двухосевых головок, и DHC занимает 25–30 минут для всего цикла измерений. Он предназначен для периодической предобработки компенсации, как VEC. Но Soraluce имеет дополнительную функцию под названием Accura Heads, которая нацеливается на возможные в-процесс ошибки и занимает только минуту или две для этого. Эта опция использует тот же зонд и измерительную сферу, но запускается внутри программы обработки, объяснил Шульте.
«Если вы собираетесь адресовать признак на детали, который в конкретном угле и этот угол очень критичен, вы можете использовать рутину Accura Heads для верификации угла и позиции кончика инструмента той конкретной ориентации. Затем она сделает то смещение для того одного инструмента. Вы делаете тот цикл зондирования непосредственно перед запуском той операции».
Шульте также указал, что для более жестких толерансов в определенных конструкциях станков, пользователь должен монтировать сферу ближе к области, где они будут резать, в зависимости от размера станка. «Soraluce построил станки с продольным ходом более 60 метров», — добавил он. Легко представить, что внешние влияния могут вызвать отклонение между реальной и номинальной позиционировкой так далеко.
Рукопожатие обработки/ОТК
Принимая «скомпенсированный станок» как данность, операторы могут рассматривать возможность использования зонда станка для выполнения функций ОТК. Новый стандарт ISO 230-13 определит требования и сделает это со ссылкой на ISO 10360, который является стандартом для КИМ. Ключевая спецификация, которой судят КИМ — это их значение максимально допустимой ошибки (MPE). Приемо-сдаточный тест измерял бы семь ориентаций (четыре тела диагонали, плюс по одной вдоль X, Y и Z) либо с шаговой линейкой, либо с лазером в комбинации с измерительной сферой. Чтобы пройти тест, максимальное отклонение (E0) не должно быть больше MPE.
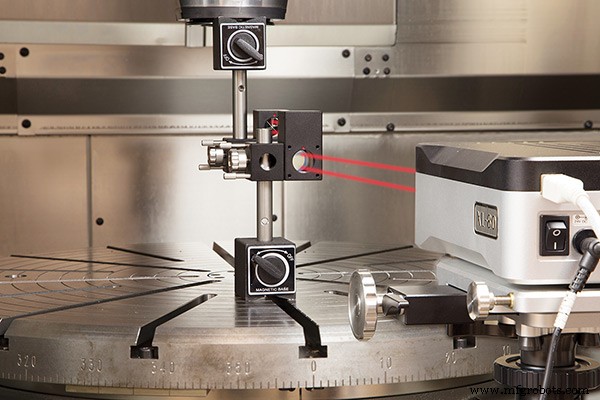
Как объяснил Хайлер, новый стандарт ISO определяет процедуру приемо-сдаточного теста и нужные значения так же четко для станков, но это новая концепция для строителей станков. «В данный момент ни один строитель станка не знает размер своего MPE. Им нужно выучить процедуру определения такого значения, а затем узнать, чему оно равно. Это одна из услуг, которые мы предоставляем OEM». Как только строитель определил это значение для данного станка — и оно верифицировано на месте, как вы бы делали для установки КИМ — пользователь мог бы сделать финальную инспекцию детали на стане, никогда не кладя ее на КИМ, и доставить деталь клиенту с отчетом, документирующим точность измерений.
Приемлемо ли MPE станка для конечного пользователя — другой вопрос. Но кажется вероятно, что более высокоточные станки выполнят удовлетворительный ОТК для по крайней мере некоторых применений. Это особенно верно для очень больших деталей, заметил Беа Риес, менеджер по шлифовальным продуктам для Mitsui Seiki. «Вы платите много денег за большой КИМ, особенно когда хотите уйти в ультра-высокую точность. Цифры астрономические. Кажется, никто не способен предоставить экономичное решение».
Есть еще, сказал Риес. Знание только MPE КИМ или станка недостаточно для удовлетворения авиационных или автомобильных стандартов. Это потому, что они также «требуют значение неопределенности рядом с каждым измерением или валидацией, сделанным на деталях». Так что пока многие люди думают о MPE в одиночестве как о «точности» станка, цифра не захватывает вариации измерений — и дополнительные неточности — которые происходят в реальном мире. Например, Риес объяснил, «температурные флуктуации в цехе производили бы отличающиеся измерения. Так что если КИМ имеет MPE 1,9 + L/250 микрон, расчетная неопределенность может быть 3 микрона на метр. Если вы измеряете на один метр, значение MPE предложит, что вы точны в пределах 5,9 микрон. Но если вы добавите значение неопределенности, вы увидите, что вы на самом деле измеряете в пределах плюс-минус 8,9 микрон».
Разделение микрона
Один цех, который относится к измерениям крайне серьезно, это адекватно названный Precision Grinding Solutions (PGS) в Хамдене, штат Коннектикут. Владелец Курт Рид считает существенным, чтобы у них было твердое понимание их ОТК, включая измерения неопределенности, потому что они шлифуют вращающиеся детали реактивных двигателей для крупных OEM вроде Pratt & Whitney, плюс поставщики 1 и 2 уровня авиации. PGS даже имеет контракт на калибровку измерительных приборов для нескольких локаций Pratt.
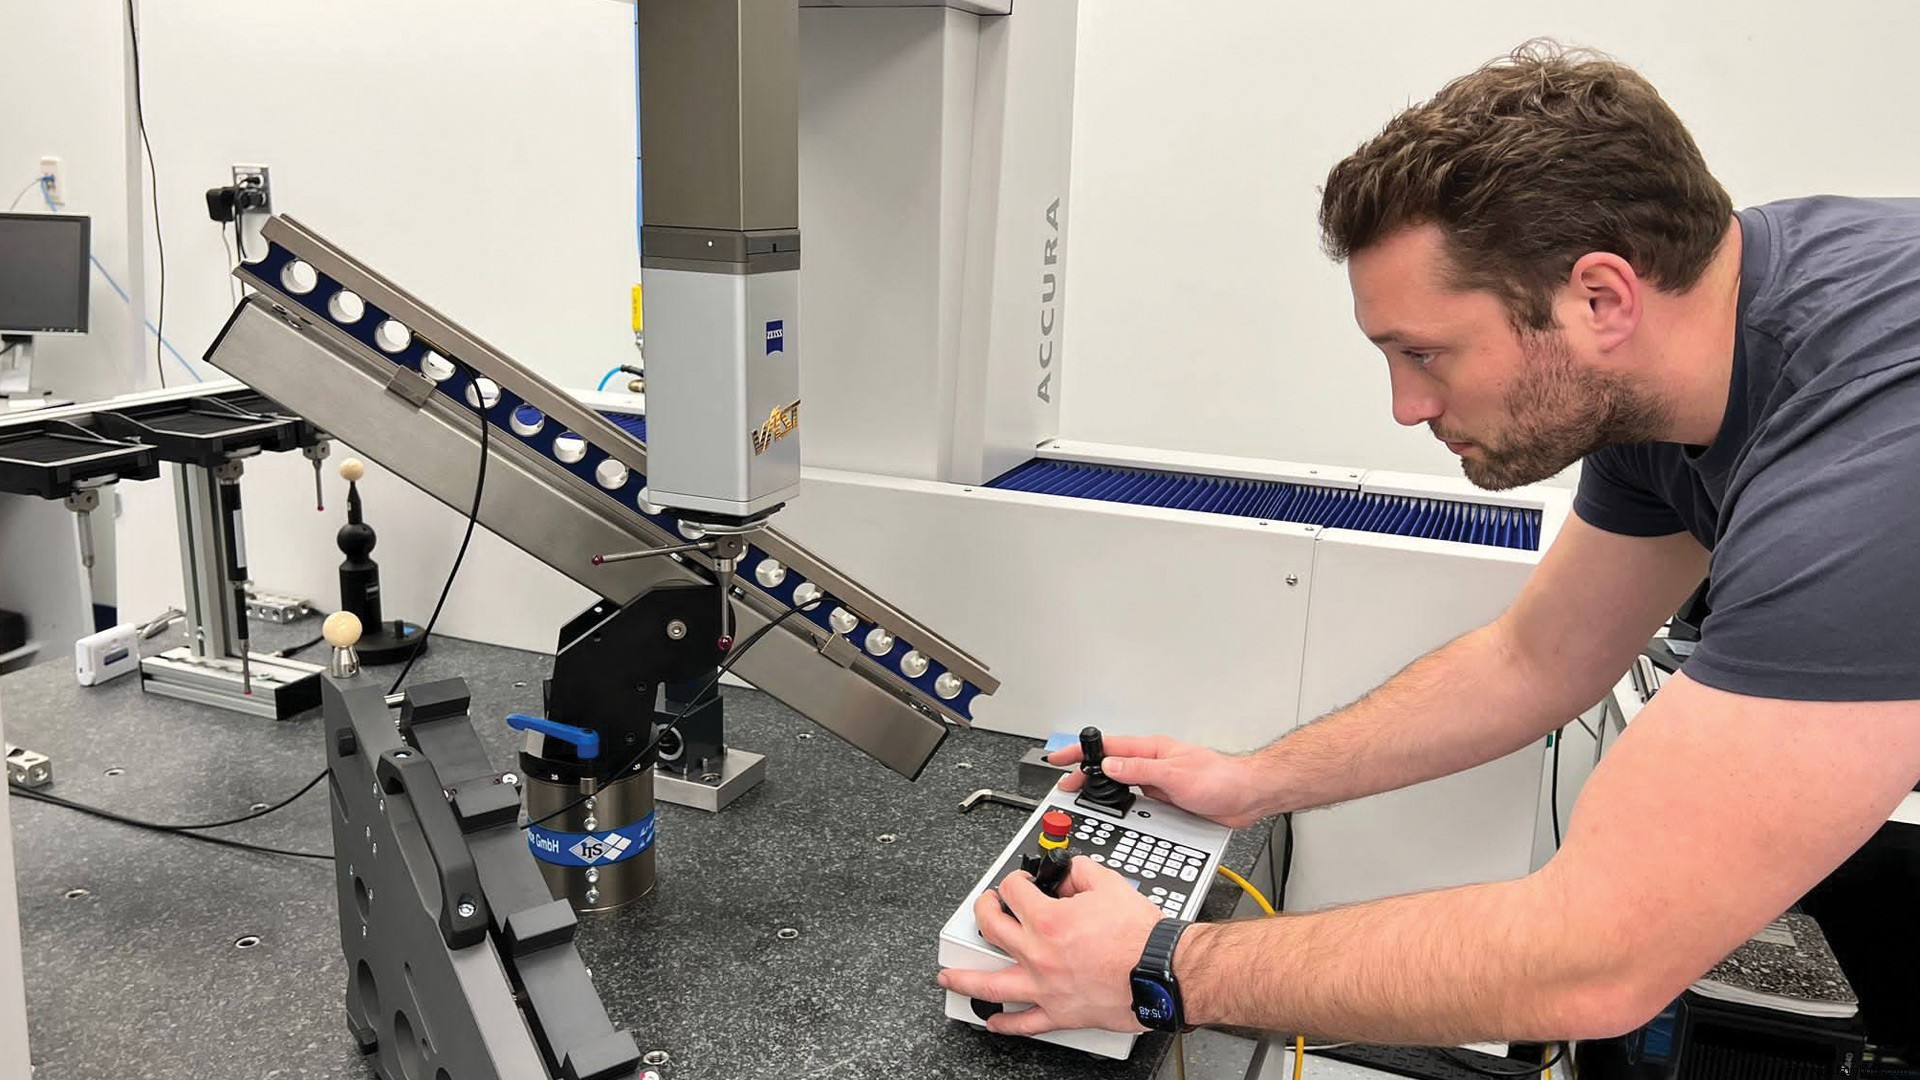
PGS имеет Zeiss PRISMO ultra КИМ, на которую Рид ссылается как на «референс-класс» станок. КИМ-boasts E0 0,5 + L/500 мкм, и PGS определяет бюджет неопределенности «одним из старомодных способов. Вы берете известный артефакт, скажем один из приборов Pratt, в которых мы вовлечены в калибровку, и измеряете критичный признак 50 раз или около того. Затем вы изучаете этот разброс данных, учитываете факторы вроде изменений температуры комнаты, вставляете все это в давно устоявшуюся формулу и приходите к цифре неопределенности».
Теперь PGS внедряет новый метод для получения еще лучшего понимания измерительной неопределенности: Virtual CMM (VCMM). Рид объяснил, что VCMM — это модуль плагина для пакета исполнительного ПО Zeiss Calypso, который «позволяет вам вставить еще одну колонку в ваши отчеты, показывающую неопределенность каждого отдельного измерения, которое вы делаете». Помимо этого, оно также захватывает все остальные ошибки, которые лазерная калибровка не учитывает, добавил Рид.
PGS работает с AfM для захвата данных, необходимых для этого усилия, что Рид сказал идет за пределы отслеживания температурных флуктуаций и вибраций. «Например, оно учитывает, используете ли вы длинный штифт с тонким стержнем или короткий тупой. Какова сигнатура изгиба станка? Когда вы измеряете станок, какова реальная геометрия, шкалы, направляющие... Как все это выглядит?» AfM определит все это, выполнив серию специальных измерений с набором артефактов, включающих различные шарики и ступени. Затем файлы ошибок будут работать на фоне для определения неопределенности.
В сумме, сказал Рид, «VCMM — это гораздо более современный, более комплексный способ изучения неопределенности для всей системы и лаборатории. Это не просто на основе одного артефакта. Это квалификация через все измерения, которые делает AfM, и это квалификация всего измерительного объема КИМ, а не просто одной локальной области, где вы тестировали прибор».
Когда закончат, прокомментировал Рид, новые отчеты заставят картину качества выглядеть хуже, «потому что это делает лучшую работу, признак за признаком. Если вы включите эту функцию, вы увидите неопределенность каждого отдельного признака, запускаемого на каждой программе. Так что если вы измеряете что-то, что было бы "до микрона", и добавите неопределенность, может быть, это 1,15 микрон. Но это доставляет реальное, честное изучение неопределенности всей системы».
Система Рида уже отличная. PGS имеет топовый КИМ и его лаборатория термически стабильна в пределах трети градуса Фаренгейта. Но они сделали другие инвестиции для ограничения неопределенности: «Мы купили ПО и измерительные артефакты AfM для лучшего контроля точности станка. Мы также купили 700-миллиметровый ступенчатый край, идентичный тому, который использует Zeiss сервис. Наше намерение — понимать, где станок в любой момент».
PGS больше не будет полагаться исключительно на ежегодные калибровки от OEM, так как они представляют только снимок во времени. Рид сказал, что эти визиты стоят значительную сумму денег и все равно оставляют вопрос, как станок выполняет всю год. «Если OEM вернется через год и "as-found" калибровка не в спеке, это ставит под сомнение каждый продукт, который вы принимали с этим станком. Мы больше не готовы брать этот риск. Мы пытаемся делать еженедельные, или даже ежедневные, проверки наших КИМ».
Техническое обслуживание и ремонт оборудования
- Зацепление в углах: мастерство точного фрезерования для высокого качества углов
- 10 ключевых шагов для выбора инструмента прогностики станков
- Освоение операций на токарном станке и выбор режущих инструментов
- Заказы станков в сентябре упали на 1,1% — отраслевые инсайты
- Fuji представляет GYROFLEX Ultimate: универсальный станок для мультизадачной автоматизации
- Methods Machine Tools приобретает Koch Machine Tool для расширения присутствия в Техасе
- Фрезерные возможности токарных центров с ЧПУ: ключевые инсайты и бенчмарки
- Продвинутые токарные центры и технологии станков с ЧПУ
- Три проверенных метода построения пятиосевых станков с ЧПУ
- Механическая обработка: процессы, инструменты и применение