



Предотвращение распространенных типов износа инструмента: 4 ключевые стратегии
Ниже представлена лишь одна из нескольких статей блога, посвященных высокоэффективному фрезерованию. Для полного понимания этого популярного метода обработки обратитесь к дополнительным публикациям по HEM ниже!
Введение в высокоэффективное фрезерование | Высокоскоростная обработка vs HEM | Как бороться с уменьшением толщины стружки | Глубина резания в деталях | Введение в трохоидальное фрезерование
Определение износа инструмента
Износ инструмента — разрушение и постепенный отказ режущего инструмента из-за регулярной операции. Каждый инструмент испытает износ в какой-то момент своей жизни. Чрезмерный износ покажет несоответствия и будет иметь нежелательные эффекты на вашу заготовку, поэтому важно избегать износ инструмента для достижения оптимальной производительности концевой фрезы. Износ инструмента также может привести к отказу, что в свою очередь может привести к серьезному ущербу, переработке и браку деталей.
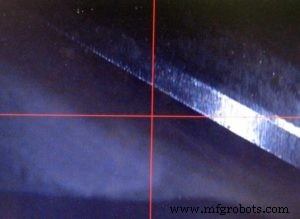
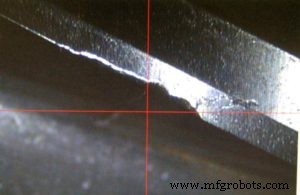
Скачайте бесплатное 50-страничное руководство по высокоэффективному фрезерованию сегодня
Для продления срока службы инструмента ключевыми являются выявление и смягчение различных признаков износа. И термические, и механические напряжения вызывают износ, с теплом и абразией как главными виновниками. Научившись определять наиболее распространенные типы износа инструмента и их причины, операторы могут быстро устранять проблемы и продлевать долголетие инструмента.
Абразивный износ
Зона износа — узор равномерного абразивного износа на режущей кромке инструмента, вызванный механическим абразивным воздействием заготовки. Это затупляет режущую кромку и может даже изменить размеры, такие как диаметр инструмента. На более высоких скоростях избыточное тепло становится более проблемой, вызывая больше ущерба режущей кромке, особенно когда не используется подходящее покрытие инструмента.
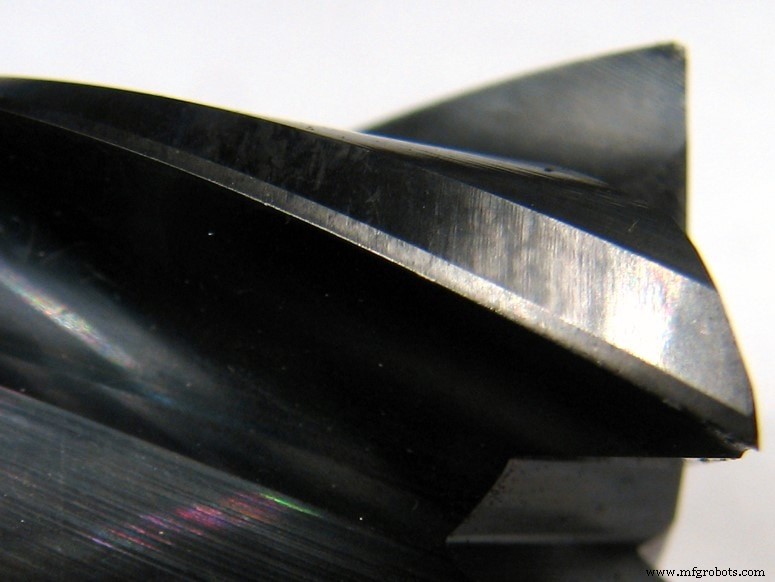
Если зона износа становится чрезмерной или вызывает преждевременный отказ инструмента, снижение скорости резания и оптимизация использования СОЖ могут помочь. Траектории высокоэффективного фрезерования (HEM) могут помочь снизить износ за счет распределения работы инструмента по всей его длине реза. Это предотвращает локализованный износ и продливает срок службы инструмента за счет использования всей доступной режущей кромки.
Сколы (Chipping)
Сколы легко идентифицируются по за mellу или шелушащейся кромке режущего инструмента или по изучению чистоты поверхности детали. Плохая чистота поверхности часто указывает на то, что инструмент испытал какой-то скол, который может привести к итоговому катастрофическому отказу, если не замечен.
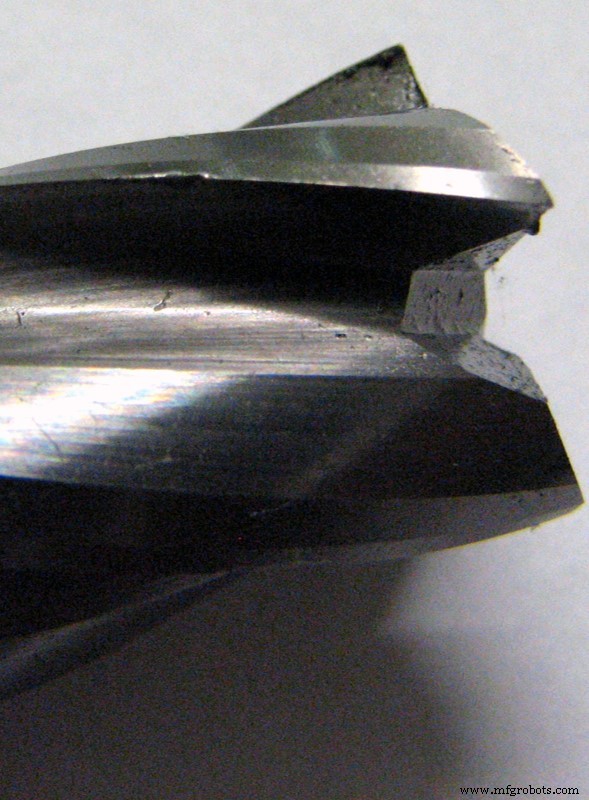
Сколы обычно вызываются чрезмерными нагрузками и ударными нагрузками во время операции, но также могут быть вызваны термическим трещинам, другим типом износа, который рассматривается ниже. Для противодействия сколам убедитесь, что фрезерование полностью свободно от вибраций и chatter. Посмотр на скорости и подачи также может помочь. Прерывистые резы и повторный вход в деталь также могут негативно влиять на инструмент. Снижение подач для этих ситуаций может смягчить риск сколов.
Термические трещины (Thermal Cracking)
Термические трещины часто идентифицируются трещинами в инструменте перпендикулярно режущей кромке. Трeщины формируются медленно, но могут привести и к сколам, и к преждевременному отказу инструмента.
Термические трещины, как следует из названия, вызваны экстремальными колебаниями температуры во время фрезерования. Добавление подходящего покрытия на концевую фрезу полезно для обеспечения термостойкости и снижения абразии на инструменте. Траектории HEM дают отличную защиту от термических трещин, так как эти траектории распределяют тепло по режущей кромке инструмента, снижая общую температуру и предотвращая серьезные колебания тепла.
Поломка (Fracture)
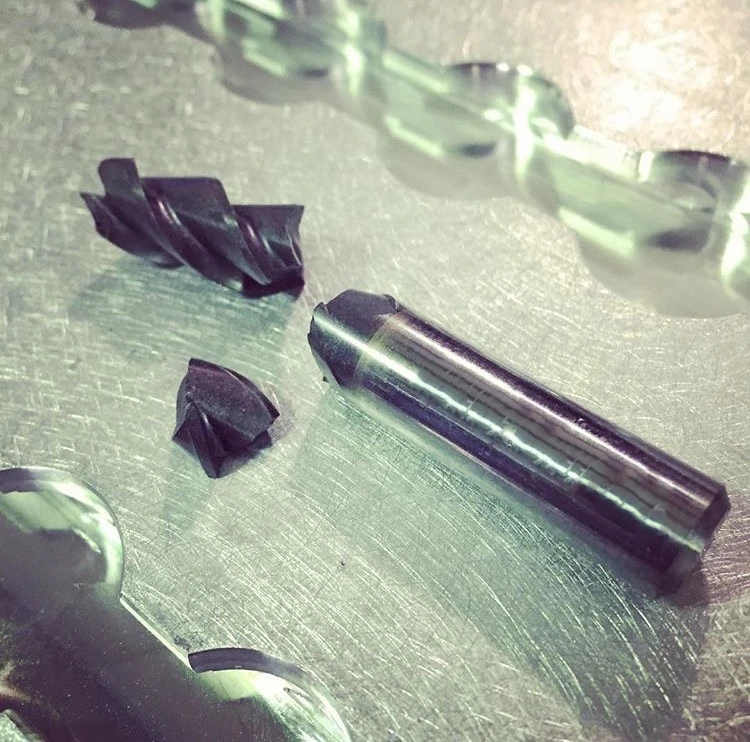
Поломка — полная потеря пригодности инструмента из-за внезапной поломки, часто как результат неправильных скоростей и подач, неправильного покрытия или неподходящей глубины резания. Проблемы с держателем инструмента или слабое закрепление заготовки также могут вызвать поломку, как и несоответствия в свойствах материала заготовки.
Корректировка скоростей, подач и глубины резания и проверка установки на жесткость помогут снизить поломки. Оптимизация использования СОЖ также может помочь избежать горячих точек в материалах, которые могут затупить режущую кромку и вызвать поломку. Траектории HEM предотвращают поломку за счет более постоянной нагрузки на инструмент. Ударная нагрузка снижается, вызывая меньше напряжений на инструменте, что уменьшает вероятность поломки и увеличивает срок службы инструмента.
Важно мониторить инструменты и держать их в хорошем рабочем состоянии для избежания простоя и экономии денег. Износ вызван и термическими, и механическими силами, которые могут быть смягчены запуском с соответствующими режимами и траекториями HEM для распределения износа по всей длине реза. Хотя каждый инструмент в конечном счете испытает какой-то износ, эффекты можно задержать, внимательно следя за скоростями, подачами и глубиной резания. Превентивные меры должны быть приняты для исправления проблем до того, как они вызовут полный отказ инструмента.
Станок с ЧПУ
- Износ пластиков: причины, механизмы и проектирование для долговечности
- Понимание пластик-на-пластик износа: принципы дизайна и стратегии смазки
- Выбор режущего инструмента для станков ЧПУ: профессиональное руководство по ресурсу и производительности
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Зацепление в углах: мастерство точного фрезерования для высокого качества углов
- Как использовать датчик инструмента на деревообрабатывающем ЧПУ-фрезере
- Топ-4 причины отказа коммутационной аппаратуры и проверенные стратегии предотвращения
- Предотвращение аварий кранов: обязательные меры безопасности для промышленных операторов
- Основные типы режущих инструментов для токарного станка: точное машиностроение
- Добавление нового инструмента на станок ЧПУ: Пошаговое руководство