



Освоение биения инструмента: стратегии минимизации износа и повышения продуктивности
Биение инструмента (runout) данность в любом цехе и никогда не может быть устранено на 100%. Таким образом, важно установить допустимый уровень биения для любого проекта и держаться в этом диапазоне для оптимизации продуктивности и продления срока службы инструмента. Меньшие уровни биения всегда лучше, но выбор станка и держателя, вылет, удлинение инструмента и многие другие факторы влияют на количество биения в каждой установке.
Определение биения инструмента
Биение инструмента — измерение того, насколько режущий инструмент, держатель или шпиндель вращаются вне своей истинной оси. Это видно в низкокачественных фрезах, где диаметр реза верен при статичном измерении, но измеряется выше допуска при вращении.
Первый шаг к минимизации биения — понимание того, какие индивидуальные факторы вызывают биение в каждой установке станка. Биение видно в точности каждого режущего инструмента, коллета, держателя инструмента и шпинделя. Каждое добавленное соединение между станком и обрабатываемой заготовкой вводит более высокий уровень биения. Каждое увеличение может добавлять к общему биению дальше и дальше. Шаги должны быть предприняты с каждым элементом инструмента и оборудования для минимизации биения для лучшей производительности, увеличенного срока службы инструмента и качественных готовых продуктов.
Измерение биения
Определение биения вашей системы — первый шаг к поиску способа его борьбы. Биение измеряется индикатором, измеряющим вариацию диаметра инструмента при вращении. Это делается либо циферблатным/зондовым индикатором, либо лазерным измерительным устройством. Хотя большинство циферблатных индикаторов портативны и просты в использовании, они не так точны, как доступные лазерные индикаторы, и могут ухудшить измерение биения, давя на инструмент. Это в основном проблема для миниатюрной и микро-инструмента, где лазеры должны использоваться строго из-за хрупкой природы инструмента. Большинство производителей концевых фрез рекомендуют использовать лазерный индикатор биения вместо циферблатного везде, где возможно.
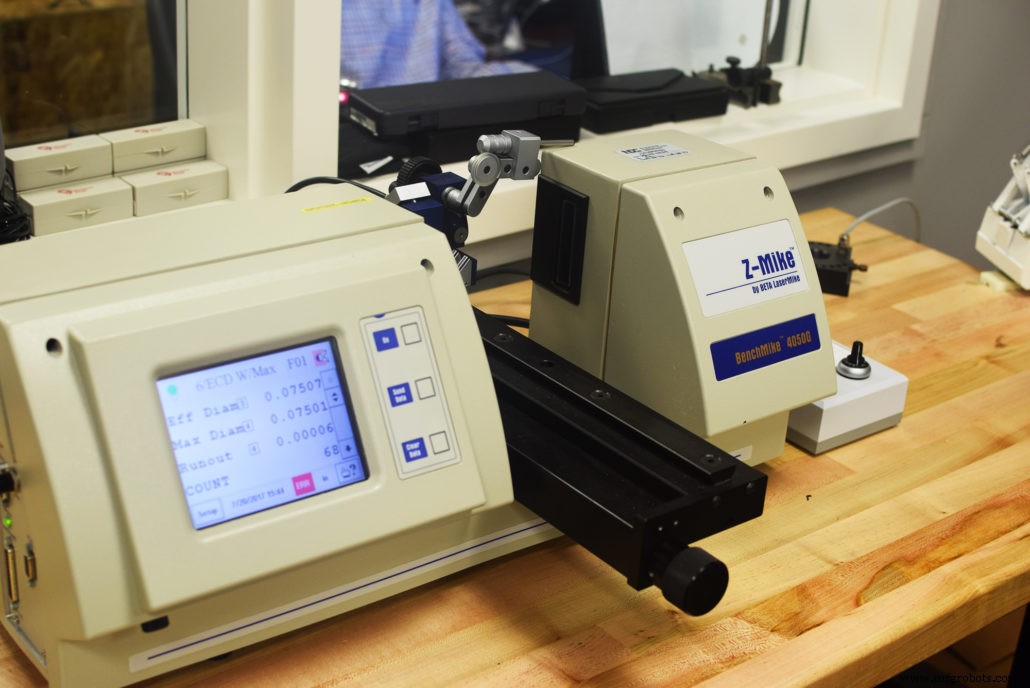
Лазерные измерительные приборы Z-Mike — распространенные инструменты для измерения уровней биения инструмента.
Биение должно измеряться в точке, где инструмент будет резать, обычно на конце инструмента или по участку длины реза. Циферблатный индикатор может быть неосуществим в этих случаях из-за неравномерной формы полок инструмента. Лазерные измерительные приборы предлагают другое преимущество из-за этого факта.
Высококачественные инструменты
Количество биения в каждом компоненте системы, как изготовленное, часто имеет значительное влияние на общее биение данной установки. Режущие инструменты имеют ограничение на максимальное допустимое биение при изготовлении, и некоторые могут иметь допуски 0,005 мм (0,0002 дюйма) или менее. Это часто значение, за которым нужно стремиться в целой системе. Для миниатюрного инструмента до 0,025 мм (0,001 дюйма) диаметра это измерение придется держать на еще меньшем значении. По мере увеличения отношения биения инструмента к его диаметру растут угрозы поломки инструмента. Как сказано ранее, начало с инструмента с минимальным биением критично для удержания общего биения системы на минимуме. Это биение, которое нельзя избежать.
Точные держатели инструментов
Следующий шаг к минимизации биения — обеспечение того, что вы используете высококачественный, точный держатель инструмента. Они часто бывают в виде термосадных или прессовочных держателей, предлагающих точное и точное вращение инструмента. Равномерное давление по всей окружности шанка критично для снижения биения. Держатели на зажимных винтах следует избегать, так как они сдвигают инструмент от центра своим неравномерным удерживающим давлением. Коллетные держатели также часто вводят дополнительное количество биения из-за своих дополнительных компонентов. Каждое добавленное соединение в системе удержания инструмента позволяет больше способам биения появиться. Термосадные и прессовочные держатели изначально лучше минимизируют биение из-за меньшего числа компонентов.
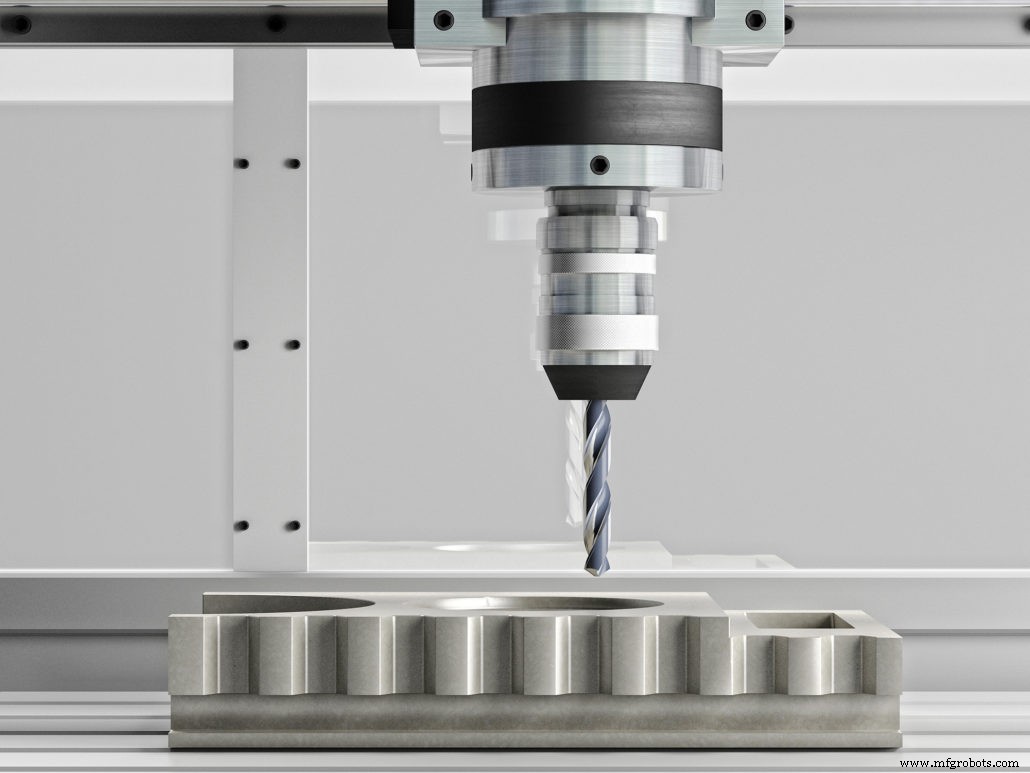
В ваши соображения по удержанию инструмента должна входить чистота станка. Часто стружка может застрять в шпинделе и создать препятствие между двумя высокоточными поверхностями в системе. Обеспечение чистоты держателя инструмента и шпинделя от стружки и мусора первостепенно при настройке для каждой работы.
Модификации шанка
Помимо самого оборудования, многие другие факторы могут способствовать возрастающему биению инструмента. Это может включать длину инструмента, жесткость установки станка и то, насколько далеко инструмент висит из держателя. Модификации шанка, вместе с их методами удержания, могут иметь большое влияние. Часто считаемой устаревшей технологией, шпоночные пазы Weldon виновны в добавлении больших количеств биения во многих цехах. Хотя многие цехи все еще используют пазы Weldon для обеспечения надежного хвата на инструментах, зажимной винт, давящий инструмент с одной стороны, может сдвинуть его от центра, давая очень высокие уровни биения. Haimer Safe Lock™ — еще один вариант, растущий в популярности, гораздо более высокопроизводительная технология удержания. Система Safe-Lock™ спроектирована с теми же допусками, что термосадка и другие высокоточные держатели. Она способна минимизировать биение, надежно удерживая инструмент на месте без риска вытягивания.
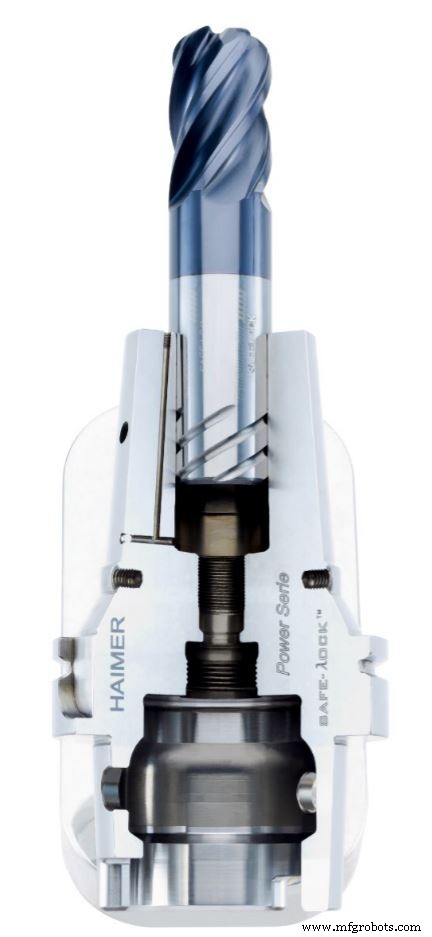
Система Haimer Safe-Lock™ — один из вариантов для значительного снижения биения инструмента.
Биение никогда не будет полностью устранено из системы обработки. Однако шаги могут (и должны) быть предприняты для удержания его на минимуме всеми возможными методами. Держание инструмента, идущего по истинной оси, продлит срок службы инструмента, повысит производительность и в конечном счете сэкономит вашему цеху время и деньги. Биение — распространенная проблема в металлообрабатывающей промышленности, но часто упускается из виду, когда оно может быть главной причиной брака деталей и неприемлемых результатов. Каждый элемент станка играет роль в результирующем биении, и ни один не должен быть упущен.
Станок с ЧПУ
- Что такое штамповый инструмент (пьон)? Руководство для столяра
- История, производство и будущее современной монетной системы
- Как количество канавок влияет на производительность фрезы
- Высокоэффективное фрезерование (HEM) для микромеханики: техники и преимущества
- Основные методы входа инструмента в деталь для точной обработки
- Мастерство трохоидального фрезерования: подробное руководство
- Выбор правильных марок инструментальной стали для оптимальной производительности
- Понимание кругового и полного биения: ключевые знания ГОСТ для точной обработки
- Добавление нового инструмента на станок ЧПУ: Пошаговое руководство
- Полный справочник G-кодов Mazak M-Серии для операторов ЧПУ