



Основные методы входа инструмента в деталь для точной обработки
Вход инструмента в деталь критически важен для успеха обработки, так как это одна из самых нагружающих операций для режущего инструмента. Неправильный способ входа может привести к повреждению детали или излишним затратам ресурсов цеха. Ниже рассмотрены наиболее распространенные методы входа и рекомендации для их успешного выполнения.
Предварительно сверленное отверстие
Предварительное сверление отверстия на полную глубину паза (и на 5–10% больше диаметра концевой фрезы) — самая безопасная практика ввода фрезы в паз. Этот метод обеспечивает минимальное воздействие на торцевую часть и преждевременный износ инструмента.
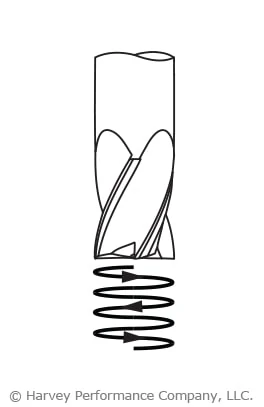
Винтовая интерполяция
Винтовая интерполяция — очень распространенный и безопасный метод входа инструмента при обработке черных металлов. Применение фрез с радиусом в вершине снижает износ и уменьшает разрушение углов. При этом методе рекомендуется запрограммированный диаметр винта более 110–120% от диаметра режущего инструмента.
Наклонный вход (Ramping)
Этот метод может быть очень эффективен, но накладывает на фрезу различные крутильные силы. Прочный сердечник критически важен для этого метода, как и пространство для эвакуации стружки. Инструменты с радиусом в вершине, усиливающие режущую часть, помогут.
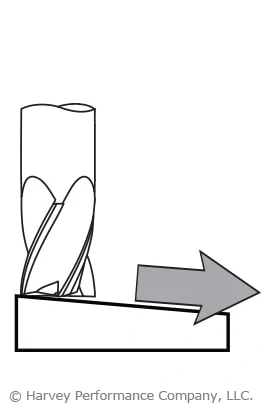
Рекомендуемые начальные углы наклона:
Твердые/черные металлы: 1°–3°
Мягкие/нечерные металлы: 3°–10°
Подробнее об этом популярном методе см. в статье «Наклонный вход к успеху».
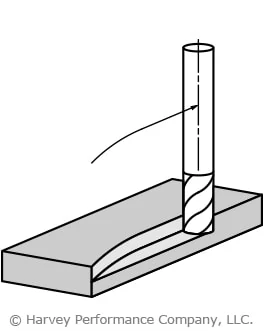
Дуговой вход (Arcing)
Этот метод похож на наклонный вход по принципу и преимуществам. Однако, в то время как наклонный вход происходит сверху, дуговой — сбоку. Концевая фреза движется по изогнутой траектории (дуге), постепенно увеличивая нагрузку на инструмент при входе в деталь. Кроме того, нагрузка уменьшается при выходе, что помогает избежать ударных нагрузок и поломки инструмента.
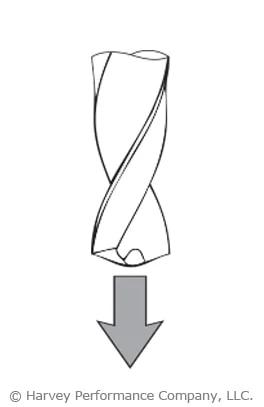
Прямой втул (Straight Plunge)
Это распространенный, но часто проблематичный метод входа. Прямой втул может легко привести к поломке инструмента. Если выбираете этот метод, для успеха должны выполняться определенные условия. Инструмент должен быть центрорежущим, так как при торцевом фрезеровании плоская входная точка крайне затрудняет удаление стружки. Сверла предназначены для прямого втула и должны использоваться для таких операций.
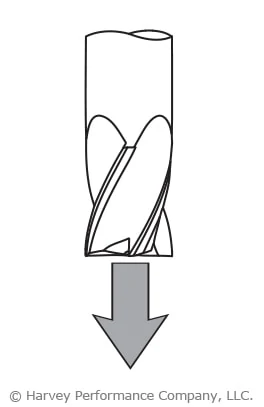
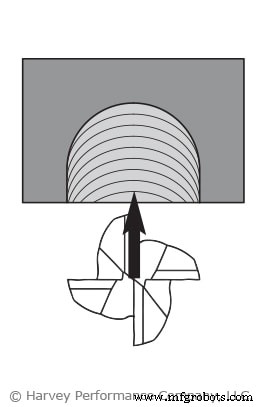
Прямой прямолинейный вход (Straight Tool Entry)
Прямой вход в деталь накладывает на фрезу нагрузку, аналогичную прямому втулу. Пока фреза не полностью зацепилась, рекомендуется снизить подачу при входе минимум на 50%.
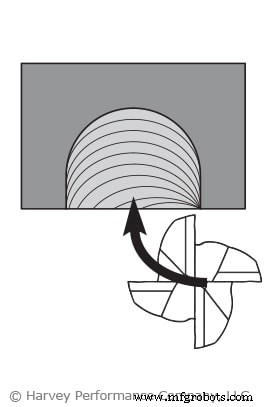
Вход с накаткой (Roll-In Tool Entry)
Накатка в рез обеспечивает постепенное достижение фрезой полного зацепления и естественное формирование правильной толщины стружки. Подача в этом случае также должна быть снижена на 50%.
Станок с ЧПУ
- Топ-12 применений Data Science, формирующих 2021 год
- Частые проблемы с файлами Гербер и экспертные решения
- Основные причины отказа гидравлических систем и способы их обнаружения и устранения
- Methods Machine Tools приобретает Koch Machine Tool для расширения присутствия в Техасе
- Ключевые промышленные применения сплава A286: высокая прочность и коррозионная стойкость
- Топ применений нержавеющей стали по ключевым отраслям
- Ключевые свойства инструментальных сталей и проверенные методы их обработки
- Топ типов ЧПУ-станков: комплексный обзор
- Основные операции токарной обработки, которые должен знать каждый токарик
- Основные причины ломки штампов и как их предотвратить