



Проверенные техники достижения точной размерной точности деталей при обработке
Точность обработки — степень соответствия реальных геометрических параметров (размер, форма, положение) детали после обработки идеальным параметрам на чертеже. Чем выше соответствие, тем выше точность.
Рассмотрим 3 аспекта:
- Как получить размерную точность деталей
- Метод получения точности формы
- Метод получения точности положения
Как получить размерную точность деталей
(1) Метод пробных срезов (Trial cutting method)
Сначала пробный срез малого участка, измеряют размер, регулируют положение режущего ребра инструмента относительно заготовки по требованиям, снова пробный срез, измеряют — после 2–3 циклов, когда размер в допуске, режут всю поверхность.
Суть: «пробный срез — измерение — регулировка — повтор», пока не достигнута точность. Пример: пробное растачивание системы отверстий коробки.
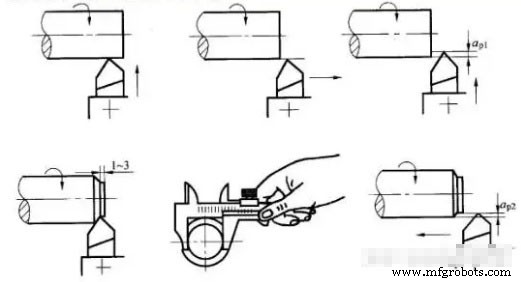
Точность может быть очень высокой, не требует сложных приспособлений. Но метод затратен по времени (много регулировок, пробных срезов, измерений, расчетов), низкая производительность, зависит от мастерства рабочего и точности приборов, качество нестабильно. Только для единичного/малогосерийного производства.
Вид пробного метода — подгонка (matching): по обработанной детали обрабатывают сопряженную, или обрабатывают вместе 2+ детали. Конечный размер по требованию сопряжения с уже обработанной деталью.
(2) Метод регулировки (Adjustment method)
Образцом или эталонной деталью заранее регулируют точное взаимное положение станка, оправки, инструмента и заготовки для обеспечения размерной точности. Размер регулирован заранее — при обработке партии не нужен пробный срез, размер автоматически получается и остается постоянным. Пример: на фрезерном с оправкой положение инструмента определяется регулировочной планкой. Суть — фиксированные упоры, установки инструмента на станке или предустановленные держатели для заданного положения инструмента относительно станка/оправки, затем обработка партии.
Подача станка по делениям — тоже метод регулировки. Сначала деления на шкале определяют по пробному срезу. В серийном/массовом производстве используют упоры фиксированного хода, эталонные детали, шаблоны.
Точность и стабильность выше пробного метода, выше производительность. Не требует высокой квалификации оператора, но высокие требования к наладчику-регульщику. Часто в серийном и массовом производстве.
(3) Метод фиксированных размеров (Fixed size / Sizing method)
Использование соответствующего размера инструмента для обеспечения размера обрабатываемой части заготовки. Стандартные инструменты (расточное сверло, расточник, сверло) определяют размер поверхности (например, отверстия).
Просто, высокая производительность, стабильная точность, почти не зависит от мастерства рабочего. Широко применяется во всех типах производства. Пример: сверление, растачивание.
(4) Метод активного измерения (Active measurement / In-process gauging)
Во время обработки измеряют размеры, сравнивают с проектными — решение: продолжать работу станка или остановить. Это активный измерения.
Сейчас значения отображаются цифрово. Активное измерение добавляет измерительное устройство в процессную систему (станок-инструмент-оправка-заготовка) — пятый фактор.
Стабильное качество, высокая производительность — направление развития.
(5) Метод автоматического управления (Automatic control method)
Система: измерительное устройство, исполнительный механизм (подача), система управления. Объединены в автоматическую систему обработки, процесс автоматически завершается системой.
Автоматически: измерение размера, коррекция компенсации инструмента, резание, остановка — для достижения требуемой размерной точности. Пример: на ЧПУ-станке детали обрабатываются программами, управляющими последовательностью и точностью.
Два конкретных метода авт. управления:
① Автоматическое измерение
На станке устройство автоизмерения размера детали. При достижении размера измеритель дает команду — автоматический отход и стоп станка.
② Цифровое управление (Digital control / CNC)
На станке сервоприводы, шарикоподшипниковые винты, полная система ЦУ. Перемещение упорной головы или стола определяется предпрограммой. Авт. управление компьютерной системой ЦУ.
Изначально авт. управление — активное измерение + механическая/гидравлическая система. Сейчас широко — предзаданные программы по технологическим требованиям, управление системой ЦУ, адаптация к изменению условий в процессе, авт. коррекция режимов, оптимизация процесса по заданным условиям. Адаптивные станки с ЧПУ выполняют авт. управление.
Авт. управление: стабильное качество, высокая производительность, гибкость, приспособляемость к многоассортиментному производству — современное направление механического строительства, основа CAM.
Производственный процесс
- Методы в Java: как определять, вызывать и эффективно использовать
- Методы в C#: определение, вызов, рекурсия и параметры
- Основные методы входа инструмента в деталь для точной обработки
- Повышение точности деталей: экспертные стратегии ЧПУ-обработки
- Мастерство ЧПУ-обработки: экспертные советы и лучшие практики
- Повышение точности ЧПУ обработки: анализ корневых причин и эффективная митигация ошибок
- Проверенные техники достижения точной точности деталей при обработке
- Точная обработка: проверенные методы достижения точности формы и положения заготовки
- Четыре проверенных метода локального гальванического напыления
- Распространенные дефекты CNC-обработки и проверенные меры контроля