



Проверенные техники достижения точной точности деталей при обработке
Точность обработки — степень соответствия реальных геометрических параметров (размер, форма, положение) детали после обработки идеальным параметрам на чертеже. Чем выше соответствие, тем выше точность.
В обработке под влиянием различных факторов невозможно сделать каждый геометрический параметр в точном соответствии с идеальным, всегда есть отклонения. Это отклонение — погрешность обработки.
Рассмотрим с трех сторон:
- Методы получения размерной точности детали
- Методы получения формы точности
- Методы получения положения точности
1. Методы получения размерной точности детали
(1) Метод пробных резов
Сначала делают пробный разрез малого участка обрабатываемой поверхности, измеряют размер пробы, регулируют положение режущего ребра инструмента относительно заготовки по требованиям обработки, снова пробный разрез, измеряют, так после двух-трех пробных резов и измерений, когда размер соответствует требованиям, обрабатывают всю поверхность.
Метод пробных резов через «пробный разрез — измерение — регулировка — пробный разрез снова» повторяется до достижения требуемой точности.
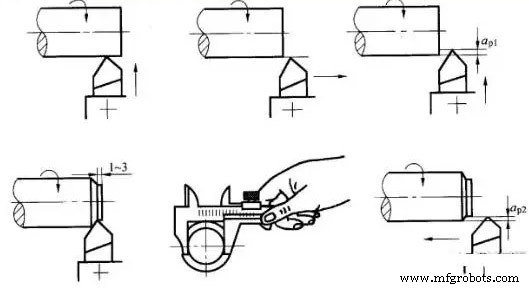
Точность пробного метода может быть очень высокой. Не требует сложных приспособлений, но затратен по времени (множество регулировок, проб, измерений, расчетов), низкая производительность, зависит от квалификации рабочих и точности измерительных приборов. Качество нестабильно, поэтому применяют только в единичном мелкосерийном производстве.
Вид пробного метода — состыковка: опираясь на обработанную деталь, обрабатывают другую состыковочную деталь, или соединяют две (или более) детали для обработки. Требования к конечному размеру в состыковке основаны на требованиях состыковки с обработанными деталями.
(2) Метод регулировки (наладки)
Используя образец или эталонную деталь, регулируют точные взаимные положения станка, приспособления, инструмента и заготовки для обеспечения размерной точности. Так как размер регулируется заранее, при обработке пробные резы не нужны. Размер автоматически получается и остается неизменным при обработке партии деталей. Это метод регулировки. Например, при фрезеровке с приспособлением положение инструмента определяется наладкой. Суть — использование фиксированных устройств или наладочных приспособлений на станке или предустановленных резеголовок для достижения определенной позиционной точности инструмента относительно станка или приспособления, затем обрабатывают партию заготовок.
Также методом регулировки является подача инструмента по шкале и затем резание на станке. Нужно определить шкалу по пробному методу. В серийном и массовом производстве часто используют наладочные устройства: фиксированные упори, шаблоны, матрицы.
Метод регулировки дает лучшую точность и стабильность, чем пробный, и высокую производительность. Не требует высокой квалификации операторов станка, но высокие требования к наладчикам, широко используется в серийном и массовом производстве.
(3) Метод фиксированных размеров (размеров инструмента)
Метод использования соответствующего размера инструмента для обеспечения размера обрабатываемой детали называется методом фиксированных размеров. Используют инструменты стандартных размеров, размер обрабатываемой поверхности определяется размером инструмента. То есть используют инструмент с определенной размерной точностью (раставочную резьбу, сверло, раставочник и т.д.) для обеспечения точности детали (например, отверстия).
Метод фиксированных размеров прост в эксплуатации, высокая производительность, точность относительно стабильна. Почти не зависит от квалификации рабочих. Высокая производительность, широко используется в различных типах производства. Например, сверление, растачивание.
(4) Метод активного измерения
В процессе обработки измеряют размеры во время обработки, сравнивают измеренные результаты с проектными размерами — либо станок продолжает работу, либо останавливается. Это метод активного измерения.
Сейчас значения активного измерения могут отображаться цифрово. Метод активного измерения добавляет измерительное устройство в процессную систему (единство станка, инструмента, приспособления и заготовки) и делает его пятым фактором.
Метод активного измерения дает стабильное качество и высокую производительность — направление развития.
(5) Метод автоматического управления
Этот метод состоит из измерительного устройства, подающего устройства и системы управления. Объединяет измерение, подачу и управление в автоматическую процессную систему, процесс обработки автоматически выполняется системой.
Последовательность задач: измерение размера, коррекция инструмента, резанье, остановка станка — выполняются автоматически, требуемая размерная точность достигается автоматически. Например, при обработке на ЧПУ-станке детали управляются различными инструкциями программы для контроля последовательности и точности обработки.
Изначально автоматическое управление реализовывали с активным измерением и механическими или гидравлическими системами управления. Сейчас широко используют предварительно запрограммированные программы по требованиям обработки. Программы, выдаваемые системой управления для управления станками или цифровые ЧПУ-станки, выдающие инструкции цифровой информации, и могут адаптироваться к изменениям условий обработки, автоматически регулировать режимы и реализовывать оптимизацию процесса по заданным условиям. Адаптивные станки с ЧПУ выполняют автоматическое управление обработкой.
Метод автоматического управления: стабильное качество, высокая производительность, хорошая гибкость обработки, адаптивность к многонаименовательному производству — современное направление развития машиностроения и основа компьютерно-управляемого производства (CAM).
2. Методы получения формы точности
(1) Метод траектории
Этот метод использует траекторию движения вершины инструмента для формирования формы обрабатываемой поверхности. Обычное точение, фрезерование, строгание, шлифование — все относятся к методу траектории вершины инструмента. Форма точность, получаемая этим методом, главным образом зависит от точности формообразующего движения.
(2) Метод формирующего инструмента
Используют геометрию формирующего инструмента для замены определенных формообразующих движений станка для получения формы обрабатываемой поверхности. Например, формообразное точение, фрезерование, шлифование. Форма точность, получаемая методом формирующего инструмента, главным образом зависит от формы лезвия.
(3) Метод развития (генерации)
Используют огибающую поверхность, образуемую инструментом и заготовкой, для генерации формы обрабатываемой поверхности: зубоголование, зубонарезание, зубошлифовка, кнурлирование, шлицевание — все методы развития. Форма точность этого метода главным образом зависит от формы точности лезвия и точности движений развития.
3. Методы получения положения точности
В обработке точность положения обрабатываемой поверхности относительно других поверхностей главным образом определяется закреплением заготовки.
(1) Прямая центровка закрепления
Этот метод использует индикатор, разметную пластину или визуальный осмотр для прямой центровки заготовки на станке.
(2) Разметка и центровка по разметке
Сначала наносят на заготовку по чертежу детали центральные линии, линии симметрии и линии обработки каждой поверхности, затем устанавливают заготовку на станок и центруют положение закрепления по нанесенным линиям.
Этот метод закрепления имеет низкую производительность, низкую точность, высокие требования к квалификации рабочих. Обычно для сложных и тяжелых деталей в единичном производстве, или когда допуски заготовки велики и нельзя зажать приспособлением напрямую.
(3) Закрепление приспособлением
Приспособление специально проектируется по требованиям технологического процесса. Позиционирующие элементы на приспособлении быстро занимают правильное положение заготовки относительно станка и инструмента. Точность позиционирования заготовки обеспечивается без центровки, производительность закрепления с приспособлением высока. Точность позиционирования высока, но нужны проектирование и изготовление специальных приспособлений, широко используется в серийном и массовом производстве.
Производственный процесс
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- ЧПУ-обработка: 4 метода контроля и 3 ключевых решения для производителя
- Топ-5 применений ЧПУ-обработки пластика: точность, скорость и качество
- Высокоскоростное фрезерование алюминия: точность и эффективность
- Освоение резьбовой обработки на центрах ЧПУ: проверенные методы и лучшие практики
- ЧПУ-обработка: типичные проблемы и эффективные решения для оптимизации скорости, подачи и глубины резания
- Освоение кастомной ЧПУ-обработки: сила приспособлений и зажимных устройств
- Точная обработка: проверенные методы достижения точности формы и положения заготовки
- Основные советы по сверловке: повышение производительности и качества
- Четыре проверенных метода локального гальванического напыления