



Основные советы по сверловке: повышение производительности и качества
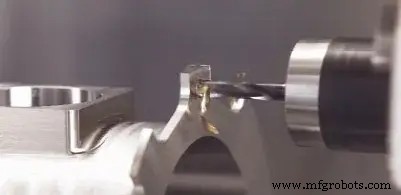
Сверловка — это процесс удаления материала или резания, в котором инструмент использует сверло для вырезания отверстия круглого поперечного сечения в твердых материалах. Мы представим техники сверловки от использования охлаждающей жидкости, контроля стружки, контроля подачи и скорости резания, и грубого введения в техники получения высококачественных отверстий и техники сверловки для разных материалов.
Использование охлаждающей жидкости
Правильное использование охлаждающей жидкости необходимо для получения хорошей сверлильной производительности. Оно напрямую влияет на удаление стружки, срок службы инструмента и качество обрабатываемого отверстия во время обработки.
1. Как использовать охлаждающую жидкость
1) Внутреннее охлаждение
Внутреннее охлаждение всегда является первым выбором для избежания забивания стружкой, особенно при обработке длинностружечных материалов и сверловке более глубоких отверстий (более 3-х диаметров отверстия). Для горизонтального сверла, когда охлаждающая жидкость вытекает из сверла, не должно быть провала охлаждающей жидкости на длине не менее 30 см.

2) Внешнее охлаждение
Использование внешнего охлаждения можно применять, когда формирование стружки хорошее и глубина отверстия неглубокая. Для улучшения выноса стружки должно быть по крайней мере одно сопло охлаждающей жидкости (или две сопла, если это невращающееся применение) близко к оси инструмента.
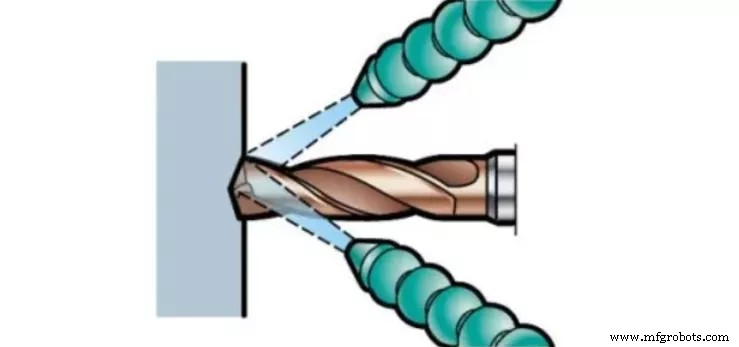
3) Сухая сверловка без использования охлаждающей жидкости
Сухая сверловка обычно не рекомендуется.
- Может использоваться в применениях с короткостружечными материалами и глубиной отверстия до 3-х диаметров
- Подходит для горизонтальных станков
- Рекомендуется снижать скорость резания
- Срок службы инструмента будет сокращен
Рекомендуется не использовать сухую сверловку для:
- Материала нержавеющей стали (ISO M и S)
- Сверла с заменяемыми пластинами
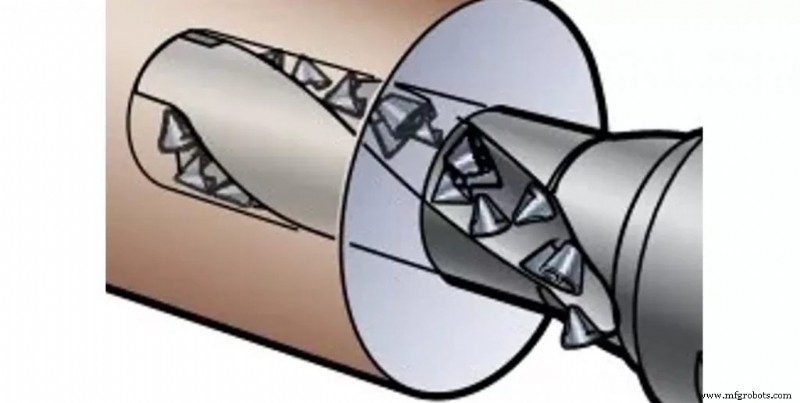
4) Высоконапорное охлаждение (HPC) (~70 бар)
Преимущества использования высоконапорного охлаждения:
- Благодаря усиленному охлаждающему эффекту, срок службы инструмента длиннее
- Улучшает эффект удаления стружки при обработке длинностружечных материалов, таких как нержавеющая сталь, и может продлить срок службы инструмента
- Лучшая производительность удаления стружки, поэтому более высокая безопасность
- Обеспечивает достаточный расход в соответствии с заданным давлением и размером отверстия для поддержания подачи охлаждающей жидкости
2 Навыки использования охлаждающей жидкости
Обязательно используйте растворимое режущее масло (эмульсию), содержащее добавки EP (экстремального давления). Для обеспечения наилучшего срока службы инструмента масловое содержание в масляно-водной смеси должно быть между 5-12% (между 10-15% при обработке нержавеющей стали и сверхсплавов). При увеличении маслового содержания режущей жидкости обязательно проверяйте с помощью массепаратора, чтобы убедиться, что рекомендуемое масловое содержание не превышено.
Когда условия позволяют, внутреннее охлаждение всегда первый выбор по сравнению с внешним охлаждением.
Чистое масло может улучшить смазывающий эффект и принести пользу при сверловке применений нержавеющей стали. Обязательно используйте его вместе с добавками EP. И твердосплавные сверла, и сверла с индексируемыми пластинами могут использовать чистое масло и достигать хороших результатов.
Сжатый воздух, масляная мгла или MQL (минимальная смазка) могут быть успешным выбором при стабильных условиях, особенно при обработке определенных чугунов и алюминиевых сплавов. Поскольку повышение температуры может негативно повлиять на срок службы инструмента, рекомендуется снижать скорость резания.
Навыки контроля стружки
Формирование стружки и удаление стружки — ключевые вопросы в сверловке, зависящие от материала заготовки, выбора геометрии сверла/пластины, давления/емкости охлаждающей жидкости и режущих параметров.
Забивание стружки вызовет радиальное движение сверла, что повлияет на качество отверстия, срок службы сверла и надежность, или вызовет поломку сверла/пластины.
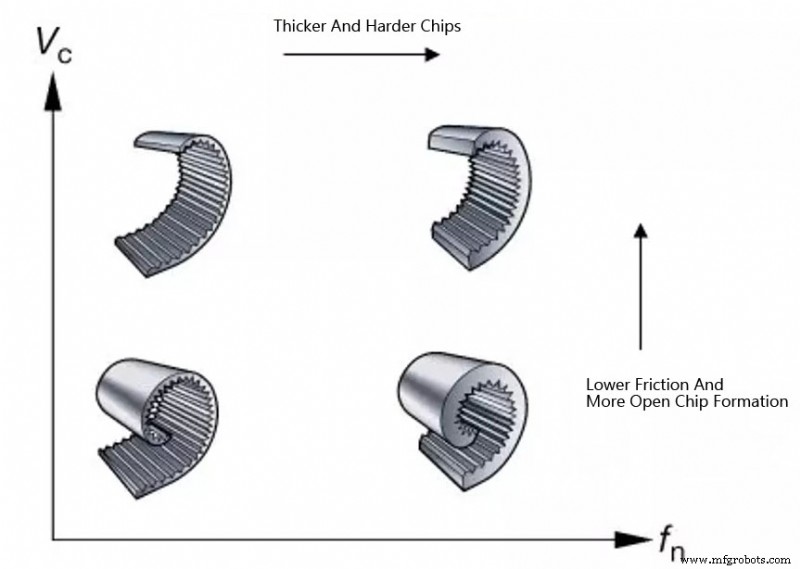
Когда стружки могут гладко выходить из сверла, формирование стружки приемлемо. Лучший способ идентифицировать это — слушать во время процесса сверловки. Непрерывный звук указывает на хорошее удаление стружки, а прерывистый звук указывает на забивание стружки. Проверьте силу подачи или монитор мощности. Если есть аномалия, причиной может быть забивание стружки. Проверьте стружку. Если стружки длинные и изогнутые, но не скрученные, это означает, что стружки забиты. Проверьте отверстие. После забивания стружки вы увидите шершавую поверхность.
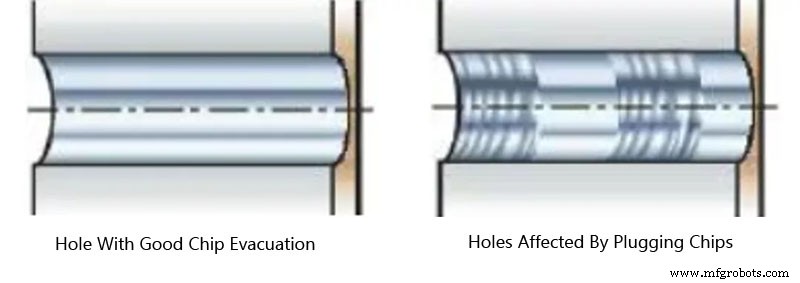
Советы по избежанию забивания стружки:
- Обеспечьте использование правильных режущих параметров и геометрии кончика сверла/инструмента
- Проверьте форму стружки — скорректируйте подачу и скорость
- Проверьте расход и давление охлаждающей жидкости
- Проверьте режущую кромку. Когда весь сколачиватель не работает, повреждение режущей кромки/скол может вызвать длинные стружки
- Проверьте, не изменилась ли обрабатываемость из-за новой партии заготовок — скорректируйте режущие параметры
Контроль подачи и скорости резания
(1) Влияние скорости резания Vc (м/мин)
Помимо твердости материала, скорость резания также является главным фактором, влияющим на срок службы инструмента и потребление мощности.
- Скорость резания — самый важный фактор определения срока службы инструмента
- Скорость резания влияет на мощность Pc (кВт) и крутящий момент Mc (Нм)
- Более высокая скорость резания произведет более высокую температуру и увеличит износ задней поверхности, особенно на периферийном кончике инструмента
- При обработке некоторых мягких длинностружечных материалов (т.е. низкоуглеродистой стали), более высокая скорость резания способствует формированию стружки
Скорость резания слишком высокая:
- а) Задняя поверхность изнашивается слишком быстро
- б) Пластическая деформация
- в) Плохое качество отверстия и плохой диаметр отверстия
Скорость резания слишком низкая:
- а) Генерирует накат
- б) Плохое удаление стружки
- в) Более длинное время резания
(2) Влияние подачи fn (мм/об)
- Влияет на формирование стружки, качество поверхности и качество отверстия
- Влияет на мощность Pc (кВт) и крутящий момент Mc (Нм)
- Высокая подача повлияет на силу подачи Ff (Н), что следует учитывать при нестабильных рабочих условиях
- Влияет на механическое и тепловое напряжение
Высокая подача:
- а) Твердое сколотворение
- б) Короткое время резания
- в) Износ инструмента мал, но риск скола режущей кромки сверла увеличивается
- г) Качество отверстия снижается
Низкая подача:
- а) Длинные и тонкие стружки
- б) Улучшение качества
- в) Ускоренный износ инструмента
- г) Более длинное время резания
- д) При сверловке тонких деталей с плохой жесткостью подача должна быть низкой
Советы для получения высококачественных отверстий
(1) Удаление стружки
Обеспечьте соответствие производительности удаления стружки требованиям. Забивание стружки влияет на качество отверстия, надежность и срок службы инструмента. Геометрия сверла/пластины и режущие параметры критичны.
(2) Стабильность, закрепление инструмента
Используйте максимально короткое сверло. Используйте уточненный жесткий держатель инструмента с наименьшим биением. Обеспечьте хорошее состояние шпинделя станка и точное выравнивание. Обеспечьте фиксацию и стабильность деталей. Применяйте правильную подачу для неровных поверхностей, наклонных поверхностей и поперечных отверстий.
(3) Срок службы инструмента
Проверяйте износ пластины и предустановку программы управления сроком службы инструмента. Наиболее эффективный метод — использовать монитор силы подачи для мониторинга сверловки.
(4) Обслуживание
Регулярно заменяйте винт зажима пластины. Очищайте держатель перед заменой пластины, обязательно используйте динамометрический ключ. Не превышайте максимальное количество износа перед переточкой твердосплавного сверла.
Техники сверловки для разных материалов
1. Навыки сверловки низкоуглеродистой стали
Для низкоуглеродистых сталей, часто используемых для сварочных деталей, формирование стружки может быть проблемой. Чем ниже твердость, углеродное и серное содержание стали, тем длиннее стружки, производимые.
- Если проблема связана с формированием стружки, увеличьте скорость резания vc и снизьте подачу fn (обратите внимание, что при обработке обычной стали подачу следует увеличивать).
- Используйте высокое давление и внутреннее охлаждение.
2. Техники сверловки аустенитной и дуплексной нержавеющей стали
Аустенитные, дуплексные и сверхдуплексные материалы могут вызывать проблемы, связанные с формированием и удалением стружки.
- Правильная геометрия очень важна, потому что она может заставить стружки формироваться правильно и помочь им удаляться. В общем, лучше использовать острую режущую кромку. Если проблема связана с формированием стружки, увеличение подачи fn сделает стружку более склонной к ломанию.
- Внутреннее охлаждение, высокое давление.
3. Навыки сверловки CGI (компактного графитного чугуна)
CGI обычно не требует особого внимания. Он производит более крупные стружки, чем серый чугун, но стружки легко ломаются. Режущая сила выше и поэтому влияет на срок службы инструмента. Нужно использовать сверхизносостойкие материалы. Будет тот же типичный износ кончика инструмента, как у всех чугунов.
- Если проблема связана с формированием стружки, увеличьте скорость резания Vc и снизьте подачу fn.
- Внутреннее охлаждение.
4. Навыки сверловки алюминиевых сплавов
Образование заусенцев и удаление стружки может быть проблемой. Это также может вызвать короткий срок службы инструмента из-за прилипания.
- Для обеспечения лучшего формирования стружки используйте низкую подачу и высокую скорость резания.
- Для избежания короткого срока службы инструмента могут потребоваться тесты разных покрытий для минимизации прилипания. Эти покрытия могут включать алмазные покрытия, или вообще без покрытий (в зависимости от субстрата).
- Используйте высоконапорную эмульсию или масляную мглу.
5. Навыки сверловки титановых сплавов и высокотемпературных сплавов
Закачка поверхности отверстия влияет на последующие процессы. Трудно получить хорошую производительность удаления стружки.
- При выборе геометрии для обработки титановых сплавов лучше иметь острую режущую кромку. При обработке никелевых сплавов надежная геометрия необходима. Если есть проблема закачки, попробуйте увеличить подачу.
- Высоконапорное охлаждение до 70 бар улучшает производительность.
6. Навыки сверловки закаленной стали
Получение приемлемого срока службы инструмента.
- Снизьте скорость резания для уменьшения тепла. Скорректируйте подачу для получения приемлемых и легко удаляемых стружек.
- Высококонцентрированная эмульсия.
Производственный процесс
- Выбор правильного СОЖ для ЧПУ: типы, преимущества и обслуживание
- 12 проверенных стратегий ускорения роста вашего CNC-бизнеса
- Освоение обработки вязких материалов: проверенные советы для лучшей чистоты и срока службы инструмента
- Точная обработка инженерных пластиков и печатных плат для электроники
- Освоение сверления нержавеющей стали: 6 проверенных техник для машинистов
- Раскройте потенциал 5-осевого ЧПУ: 4 инсайдерских совета по эффективности
- Глубокое сверление и обработка: ключевые особенности, проблемы и экспертные советы
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Топ-5 применений ЧПУ-обработки пластика: точность, скорость и качество
- 3 проверенные стратегии снижения затрат на ЧПУ-прототипирование