



Освоение обработки вязких материалов: проверенные советы для лучшей чистоты и срока службы инструмента
Фрезеровщики сталкиваются со множеством проблем и вызовов при производстве вязких материалов. Эти типы материалов включают низкоуглеродистые стали, нержавеющие стали, никелевые сплавы, титан, медь и металлы с высоким хромным содержанием. Вязкие материалы имеют склонность производить длинные, нитевидные стружки и склонны к созданию пристроенного края (BUE). Эти распространенные проблемы могут влиять на чистоту поверхности, срок службы инструмента и допуски детали.
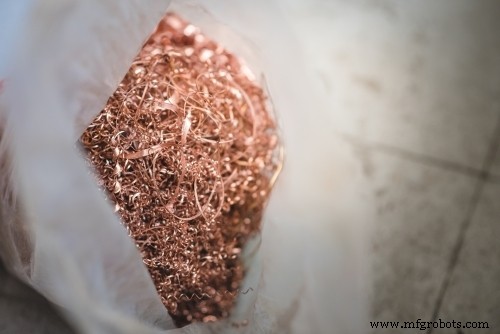
Непрерывная стружка с пристроенным краем
Непрерывные стружки — длинные, лентообразные стружки, формируемые, когда инструмент режет через материал, разделяя стружки вдоль плоскости сдвига, созданной режущим ребром инструмента. Эти стружки скользят вверх по передней поверхности инструмента в постоянном потоке, создавая длинную и нитевидущую стружку. Высокие температуры, давления и трение, производимые при резании, все факторы, ведущие к липким стружкам, прилипающим к режущему ребру. Когда этот пристроенный край становится достаточно большим, он может отломиться, оставляя избыточный материал на заготовке, или поцарапать заготовку, оставляя плохую чистоту поверхности.
СОЖ (Coolant)
Использование больших количеств СОЖ может помочь с контролем температуры и эвакуацией стружки при обработке вязких материалов. Температура — большая движущая сила за пристроенным краем. Чем выше температура, тем легче и быстрее может формироваться пристроенный край. СОЖ будет держать локальные температуры ниже и может предотвратить отвердевание материала и залипание. Длинные, нитевидные стружки имеют потенциал «гнездиться» вокруг инструмента и вызывать отказ инструмента. СОЖ поможет ломать эти стружки на более мелкие куски и двигать их прочь от зоны резания путем вспышки охлаждения, результатом ломание стружки на более мелкие куски. СОЖ должен применяться прямо к зоне контакта инструмента и заготовки для максимального эффекта.
Зацепление инструмента
Рабочие параметры
Инструмент должен постоянно подаваться в заготовку. Допускание инструмента к задержке (dwell) может вызвать отвердевание и увеличить шанс залипания и пристроенного края. Комбинация более высоких подач и более низких скоростей также должна использоваться для поддержания скоростей удаления материала на разумном уровне. Увеличение подач поднимет температуру меньше, чем увеличение скорости. Это связано с тонкостью стружки и способностью инструмента резать материал, а не тереть против него.
Восходящее фрезерование (Climb Milling)
Восходящее фрезерование — предпочтительный метод, так как оно направляет больше тепла в стружку, чем в инструмент. Используя восходящее фрезерование, наибольшее поперечное сечение стружки создается первым, позволяя инструменту резать через материал гораздо легче. Тепло, генерируемое трением, когда инструмент проникает в заготовку, передается в стружку, а не в инструмент, потому что самая толстая часть стружки способна удерживать больше тепла, чем самая тонкая.
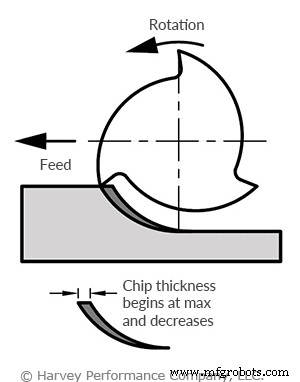
Начальное зацепление заготовки
Внезапные, большие изменения силы, как когда инструмент изначально зацепляется с заготовкой, имеют негативное влияние на срок службы инструмента. Использование траектории входа по дуге (arc-in) для первоначального зацепления материала позволяет увеличенную стабильность с постепенным увеличением режущих сил и тепла. Постепенный вход инструмента таким образом всегда предпочтительный метод над резким прямым входом.
Выбор инструмента
Инструмент с острым и надежным режущим ребром должен быть выбран для обработки вязких материалов. Helical имеет инструментарий, специально разработанный для Титана и Нержавеющей стали, чтобы сделать ваш процесс выбора инструмента легким.
Кроме того, выбор инструмента с правильным покрытием для материала, который вы обрабатываете, поможет защитить режущее ребро и приведет к гораздо меньшему шансу пристроенного края или залипания, чем непокрытый инструмент. Инструмент с более высоким количеством канавок может распределить износ инструмента по множественным режущим ребрам, продлевая срок службы инструмента. Износ инструмента не всегда линеен в вязких материалах; как только немного износа появляется, отказ инструмента произойдет относительно быстро. Смена инструмента при первом признаке износа может быть необходима для обеспечения того, что детали не бракуются.
Вязкие материалы, резюме
Каждый материал обрабатывается немного по-разному, но понимание того, что происходит, когда инструмент режет заготовку и как это влияет на срок службы инструмента и чистоту, пойдет далеко к успешному завершению любой работы. Пристроенный край и избыточное тепло могут быть минимизированы выбором правильного инструмента и покрытия для материала и следованием советам и техникам, упомянутым выше. Наконец, убедитесь в проверке биения вашего станка и обеспечении максимальной жесткости перед началом вашей операции обработки.
Станок с ЧПУ
- 4 проверенные стратегии повышения рентабельности вашего производственного завода
- Освоение деревянного токарного станка: пошаговое руководство для начинающих
- Освоение тугих допусков: проверенные стратегии точного производства
- Максимизация эффективности с проверенной стратегией обработки однозубецкой фрезой
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- 7 ключевых покрытий режущих инструментов для высокой производительности ЧПУ
- Раскройте потенциал 5-осевого ЧПУ: 4 инсайдерских совета по эффективности
- Как выбрать лучшие бронзовые вкладыши для вашего оборудования
- Как выбрать лучшие материалы для ЧПУ-обработки: практическое руководство
- Выбор материалов для CNC-обработки: практическое руководство