



15 экспертных советов по выбору режущего инструмента для ЧПУ
Роль правильного выбора инструмента в обработке невозможно переоценить. Умение подбирать режущий инструмент — залог бесперебойной работы. Вот 15 правил, которые стоит принять к сведению.
1. Самое важное в обработке — инструмент
Когда инструмент выходит из строя, производство встает. Но не все инструменты равнозначны. На цикл влияет инструмент с наибольшим временем резания — ему уделяйте приоритетное внимание. Критичны также инструменты для ключевых деталей и жестких допусков, а также с плохим управлением стружкой (сверла, резеца для канавок, резьбовые) — их проблемы вызывают простои.
2. Совместимость со станком
Существуют право- и левосторонние резеца. Правосторонние — для станков с противокруговым вращением шпинделя (CCW), левосторонние — по круговой (CW). Если парк смешан, выбирайте левосторонние или универсальные. Во фрезеровке часто берут универсальные фрезы, но они теряют в жесткости, увеличивают изгиб, снижают режимы и провоцируют вибрации. Учитывайте ограничения манипулятора по габаритам и весу инструмента. При внутреннем СОЖ выбирайте инструмент с внутренним СОЖ.
3. Соответствие обрабатываемому материалу
Углеродистая сталь — база, под нее заточены большинство инструментов. Сорт пластины выбирайте под материал. Производители предлагают линейки для никелевых сплавов, титана, алюминия, композитов, пластиков, чистых металлов. Например, серия 3PP DaElement — для алюминия, 86P — для нержавейки, 6P — для закаленных сталей.
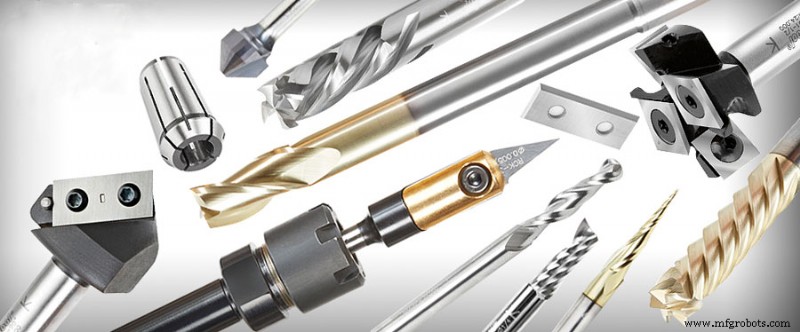
4. Габариты инструмента
Частая ошибка: малые токарные резеца и крупные фрезы. Крупные токарные — жестче; крупные фрезы — дороже и дольше режут. Цена растет с размером.
5. Механические пластины vs переточка
Принцип: избегайте переточки. За исключением некоторых сверл и лицевых фрез — выбирайте инструмент с механическими пластинами или заменяемыми головками. Экономия на зарплатах наточников и стабильный результат.
6. Материал и сорт режущей пластины
Выбор зависит от обрабатываемого материала, максимальных оборотов и подач станка. Берите универсальные покрытые сорты для группы материалов. Ошибка: менять бренд на похожий при проблемах со сроком — результат повторится. Надо устранять причину износа.
7. Использование мощности станка
Принцип: используйте потенциал полностью. На станке 20 кВт нацелитесь на 80% загрузки (при допуске заготовки и оправки). Ориентируйтесь на диаграмму мощность/обороты в паспорте станка.
8. Количество режущих ребер
Принцип: чем больше, тем лучше. Удвоение ребер не удваивает цену. За 10 лет дизайн удвоил ребра на резьбовых, отрезных резьцах, пластинах фрез. Замена 4-реберной пластины на 16-реберную — реальность. Прямое влияние на подачу стола и производительность.
9. Моноблок или модульный инструмент
Мелкие фрезы — лучше моноблок; крупные — модульные. При поломке большой фрезы дешевле заменить головку или кассету. Актуально для расточных и канавочных инструментов.
10. Специализированный или многофункциональный инструмент
Чем меньше деталь, тем выгоднее комби-инструмент (сверление+точение+растачивание+резьба+фаска). Чем сложнее деталь, тем выше выгода от мультитула. Станок приносит деньги только при резании, а не при простое на переналадке.
11. Стандартный или спец-инструмент
С развитием ЧПУ казалось: форма задается программой, спец-инструменты не нужны. Но 15% рынка — всё равно спец-инструменты. Они дают точные размеры, убирают переходы, сокращают цикл. В серийном производстве — экономия времени и денег.
12. Управление стружкой
Цель — обработать деталь, а не сделать стружку. Но стружка — индикатор процесса. Хорошая стружка не мешает, плохая — всё ломает. Ломчики на пластинах рассчитаны под подачу: легкая чистовая или тяжелая черновая. Мелкая стружка труднее ломается. При трудноперерабатываемых материалах управление стружкой — вызов. Материал не менять, но можно обновить инструмент, режим, радиус вершинки. Оптимизация — системный подход.
13. Программирование
Нужно задавать траектории с учетом инструмента: угол входа, направление вращения, подача, скорость. У каждого инструмента — свои приемы программирования для сокращения цикла, улучшения стружки, снижения сил. Хороший CAM — экономия труда и рост продуктивности.
14. Инновационные или проверенные инструменты
Производительность режущего инструмента удваивается каждые 10 лет. Современные инструменты дают в 2 раза высокую производительность при на 30% меньшей силе резания. Новые сплавы — выше скорости, ниже силы. Ломчики и сорта стали менее специфичны, более универсальны. Модульность снижает запасы. Новые концепции: комби-инструменты (точение+канавка), высокоподвижные фрезы, HSM, MQL, твердое точение. Следите за трендами — иначе отстанете.
15. Цена
Цена инструмента важна, но стоимость производства важнее. Цена инструмента — всего 3% себестоимости детали. Смотрите на производительность, а не на ценник закупки.
Производственный процесс
- Освоение инспекции ЧПУ-инструмента: 3 проверенных техники
- Как выбрать идеальный станок с ЧПУ для долгосрочной эффективности
- Самоварка: незаменимый инструмент для эффективных складских операций
- Повысьте эффективность ЧПУ: 5 экспертных советов по G-коду
- Износ ЧПУ-инструмента: причины, факторы и практические решения
- 6 инструментов токарного станка с ЧПУ и как выбрать правильный для точных проектов точения
- Экспертное руководство по выбору материалов для ЧПУ обработки
- Комплексное руководство по выбору пластиков для CNC-обработки
- Премиальные режущие инструменты для токарной обработки любого металла
- Экспертное руководство по выбору фрезерных инструментов для оптимальной производительности