



Как минимизировать деформацию алюминиевых деталей: проверенные методы и операционные приемы
Причины деформации алюминиевых деталей разнообразны: материал, геометрия детали, условия производства. Основные факторы: внутренние напряжения заготовки, силы и тепло резания, зажимные усилия.
Методы снижения деформации при обработке алюминия
1. Устранение внутренних напряжений заготовки
Естественное или искусственное старение, вибрационная обработка частично снимают напряжения. Предварительная обработка (пре-машиннинг) также эффективна: для заготовок с большими припусками удалите лишнее, выровняйте припуски — это снизит последующую деформацию и даст время на расслабление металла.
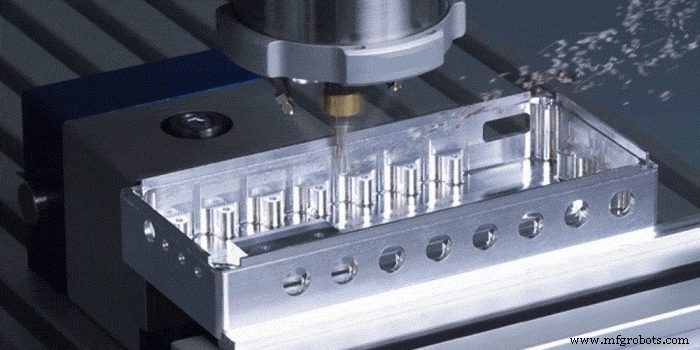
2. Повышение режущей способности инструмента
Материал и геометрия инструмента определяют силы и тепло резания. Грамотный выбор — ключ к низкой деформации.
1) Рациональная геометрия режущего инструмента
Угол наклона (раке): при сохранности прочности выбирайте максимально большой. Дает острое ребро, снижает деформацию при срезанье, улучшает отход стружки, снижает силу и температуру. Отрицательный раке — категорически нет.
Угол заднего схода (клиренс): влияет на износ тыла и качество поверхности. При черновой фрезеровке (большая подача, нагрузка, тепло) — меньший клиренс для лучшего теплоотвода. При чистовой — больший, для острой кромки, низкого трения и упругой деформации.
Угол спирали (спираль): чем больше, тем плавнее фрезерование и ниже сила.
Угол входа в рез: уменьшение улучшает теплоотвод и снижает среднюю температуру зоны реза.
2) Улучшение конструкции инструмента
- Меньше зубьев — больше стружеполучатель. Алюминий пластичен, стружка объемная. Увеличьте радиус дна канавки и уменьшите число зубьев.
- Тонкая доводка зубьев. Шероховатость режущего ребра < Ra 0,4 мкм. Новую фрезу пролезуйте тонким масляным камнем по передней и задней поверхностям — уберете заусенцы и микрозазубрины. Снизит тепло и деформацию.
- Строгий контроль износа. Износ > 0,2 мм повышает шероховатость, температуру, деформацию. Материал пластины — износостойкий. Температура детали при резании не должна превышать 100 °C.
3. Оптимизация зажимания заготовки
Для тонкостенных деталей с низкой жесткостью:
- Тонкостенные втулки: не зажимайте радиально трехлапковым или коллетовым патроном — после разжатия деталь деформируется. Зажимайте осево по торцу: оправка в отверстие, накладная пластина, гайка. При точении внешней поверхности деформация зажима исключена.
- Тонкостенные пластины: вакуумные присоски дают равномерное зажимающее усилие + малые припуски — надежная защита от деформации.
- Заполнение: для повышения технологической жесткости заполняйте внутреннюю полость средой. Например, мочевина с 3–6% нитрата калия. После обработки растворяйте в воде или спирте.
4. Рациональная последовательность операций
Высокоскоростная резка с большими припусками и прерывистым контактом вызывает вибрации. Процесс делится на: черновая — получистовая — вычистка углов — чистовая. Для высоких требований — повторная получистовая. После черновой — естественное остывание для снятия напряжений. Припуск после черновой > величины деформации (обычно 1–2 мм). Чистовая припуск 0,2–0,5 мм — стабильное состояние инструмента, минимальная деформация, качество поверхности и точность.
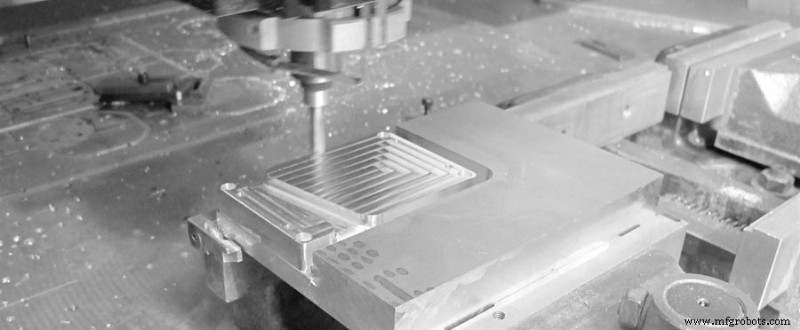
Операционные приемы снижения деформации
- Симметричная обработка при больших припусках. Лист 90 мм → 60 мм. Если фрезеровать одну сторону до конца, а потом вторую — неравно 5 мм. Симметричная пошаговая обработка (по 2 прохода на сторону) дает неравно 0,3 мм.
- Многослойная обработка многоостровных деталей. Не по одному острову последовательно — это неравномерные напряжения. Обрабатывайте все острова слой за слоем — равномерное напряжение, меньше деформация.
- Корректировка режимов резания. Ап (глубина резания) сильно влияет на силу. Большой припуск за раз — деформация детали, нагрузка на шпиндель, износ инструмента. Малый ап снижает производительность, но высокоскоростная фрезеровка (HSM) решает: уменьшаем ап, повышаем подачу и обороты — сила реза падает, производительность сохраняется.
- Порядок резания: вверх vs вниз. Черновая — фрезерование вверх (up-milling): быстрое снятие припуска, формирование контура. Чистовая — фрезерование вниз (down-milling): толщина среза снижается от макс. к нулю, меньше закалка, меньше деформация.
- Зажим при чистовой. Деформация от зажима неизбежна. Перед финальным проходом ослабьте прессовку — деталь восстановит форму, затем слегка подтяните «по ощущениям». Точка приложения силы — на опоре, направление — по жесткости. Минимум усилия при гарантии неподвижности.
- Вход фрезы в полость. Не погружайте фрезу вертикально как сверло — забивается стружка, перегрев, зацепление, лом. Сверлите предварительно сверлом по диаметру фрезы или больше, затем фрезуйте. Или используйте спиральный вход (CAM).
Главный фактор точности и качества алюминиевых деталей — склонность к деформации. Это требует от оператора опыта и мастерства.
Производственный процесс
- Как водорезная резка повышает точность медицинских имплантов
- Экструзия алюминия: От исторических корней к будущим инновациям
- 10 проверенных стратегий снижения затрат на ЧПУ обработку
- Доказанные технологические и операционные стратегии минимизации деформации алюминия
- Выбор оптимальных режущих инструментов и СОЖ для точения алюминиевых сплавов
- ЧПУ детали: поверхностная обработка объяснена и как её улучшить
- Предотвращение деформации алюминиевых CNC-деталей: проверенные стратегии
- Премиальные аэрокосмические детали из алюминия и нержавеющей стали — легкие, долговечные, высокопроизводите…
- Освоение скорости резания, глубины и подачи для индивидуальных ЧПУ-деталей
- Ключевые компоненты строгального станка и их функции