



Предотвращение деформации алюминиевых CNC-деталей: проверенные стратегии
Алюминиевые сплавы широко используются во многих сферах и являются незаменимым сырьем в CNC-обработке. Однако по сравнению с другими металлами они обладают низкой твердостью и огромным коэффициентом теплового расширения, что делает обработку прецизионных алюминиевых деталей склонной к деформации. Причин деформации много: материал, производственные условия, форма детали, свойства СОЖ. Чтобы снизить деформацию, производители прецизионных алюминиевых деталей могут принимать меры и улучшать технологию. Вот несколько методов уменьшения деформации алюминиевых сплавов при CNC-обработке.
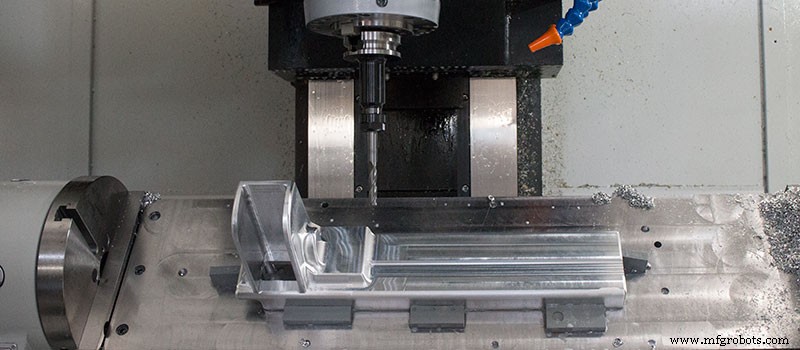
Снижение внутренних напряжений заготовок
Внутренние напряжения заготовок можно частично устранить естественным или искусственным старением и вибрационной обработкой. Предварительная обработка также эффективна. Для крупных алюминиевых заготовок деформация после обработки велика. Если с заготовки срезать лишний материал, можно получить точные допуски и уменьшить деформацию. После выдержки часть внутреннего напряжения также уйдет.
Повышение режущей способности инструмента
Материал и геометрия режущего инструмента критически влияют на режущие усилия и тепло. Правильный выбор инструмента важен для уменьшения деформации деталей.
Передний угол
Передний угол должен быть правильно задан для сохранения прочности режущего ребра, иначе острые ребра быстро изнашиваются. При сохранении прочности ребра передний угол следует делать достаточно большим. С одной стороны, это дает острые ребра, с другой — уменьшает деформацию при резании, обеспечивает плавное удаление стружки, снижает режущие усилия и температуру. Не рекомендуем инструменты с отрицательным передним углом.
Задний угол
Размер заднего угла напрямую влияет на боковой износ и качество обработки. Толщина резаемого слоя — важный параметр при выборе заднего угла. При черновой фрезеровке из-за большой подачи, тяжелой нагрузки и высокого тепла инструменту нужны хорошие условия отвода тепла — выбирают меньший задний угол. При чистовой фрезеровке нужны острые ребра для снижения трения бока о поверхность и уменьшения упругой деформации — выбирают больший задний угол.
Угол спирали
Для гладкой фрезеровки и снижения фрезеровских усилий угол спирали должен быть максимально большим.
Угол входа в резание
Правильное уменьшение угла входа улучшает условия отвода тепла и снижает среднюю температуру зоны резания.
Улучшение конструкции режущего инструмента
Уменьшение числа зубьев и увеличение стружеполости
Из-за большой пластичности алюминия и большой деформации при резании нужна большая стружеполость. Поэтому радиус дна стружеполости должен быть больше, а число зубьев фрезы — меньше.
Радиус дна канавки больше, число зубьев меньше. Например, 2 зубья для фрезы до 20 мм, 3 зубья для 30–60 мм — чтобы избежать деформации тонкостенных алюминиевых деталей из-за забивания стружкой.
Точечная шлифовка зубьев
Шероховатость режущего ребра менее Ra = 0,4 мкм. Перед применением нового инструмента слегка наждачат переднюю и заднюю поверхности зубьев мелкозернистой наждачкой, устраняя заусенцы и мелкие зазубрины после шлифовки. Это не только снижает режущее тепло, но и уменьшает деформацию при резании.
Строгий контроль стандартов износа инструмента
После износа шероховатость поверхности детали растет, режущая температура повышается, деформация детали увеличивается. Поэтому кроме выбора износостойких материалов, стандарт износа инструмента не должен превышать 0,2 мм, иначе легко образуются наросты. При CNC-фрезеровке или токарной обработке температура детали не должна превышать 100°C для предотвращения деформации.
Улучшение способа закрепления заготовки
Для тонкостенных алюминиевых заготовок с низкой жесткостью можно использовать следующие методы закрепления для уменьшения деформации:
Для тонкостенных втулочных деталей, если зажимать трехлапчатым самоцентрирующим патрубком или коллетовым патроном по радиалу, после снятия заготовка неизбежно деформируется. Тогда следует использовать зажим торцевой грани с хорошей жесткостью. Согласно положению внутреннего отверстия детали, изготавливают резьбовой ман드рин для центровки по отверстию. Вставляют в отверстие, прижимную пластину сжимают торцевую грань, гайкой затягивают назад. При обработке наружной поверхности избегают деформации от зажима и получают удовлетворительную точность.
Также применяют наполнение. Для повышения технологической жесткости тонкостенных заготовок в деталь вводят среду, уменьшающую деформацию при зажиме и резании. Например, заливают уреаплавленную соль с 3–6% нитрата калия. После обработки погружают деталь в воду или спирт, растворяют наполнитель и выливают.
Рациональная организация производственного процесса
При высокоскоростном резании из-за большого припуска и прерывистого резания часто возникает вибрация, влияющая на точность и шероховатость. Поэтому CNC высокоскоростное резание обычно делят на черновую, получистовую, очистку углов и чистовую. Для деталей с высокими требованиями к точности иногда нужно сделать вторую получистовую, затем чистовую. После черновой заготовку остужают естественно для снятия внутренних напряжений и уменьшения деформации.
Остаточный припуск после черновой должен превышать деформацию, обычно 1–2 мм. При чистовой поверхность детали должна быть равномерной. Обычно 0,2–0,5 мм — лучший способ держать инструмент в стабильном состоянии при чистовой, что резко снижает деформацию, дает хорошее качество и обеспечивает точность.
Помимо вышеперечисленного, способ операции также важен в реальной работе, правильный метод может сильно снизить изгиб алюминиевых деталей.
Симметричная обработка
Для алюминиевых деталей с большими припусками нужно избегать чрезмерного теплового концентрирования для лучшего отвода тепла и снижения термической деформации. Симметричная обработка предотвращает чрезмерное накопление тепла вокруг детали во время обработки, уменьшая риск термической деформации.
Правильный выбор режимов резания
Подбор подходящих режимов снизит режущее тепло и усилия. Режимы выше нормальных вызовут чрезмерные режущие усилия при CNC-обработке алюминия. Из-за большого тепла легко вызывают деформацию. Кроме того, из-за снижения ресурса инструмента падает жесткость шпинделя, снижается долговечность.
Среди всех факторов режимов наибольшее влияние на режущие усилия оказывает глубина резания. Но уменьшение глубины, хотя и защищает от деформации, снижает производительность. Высокоскоростная фрезеровка CNC решает эту проблему. Уменьшая глубину резания, увеличивая подачу и скорость шпинделя, можно снизить режущие усилия и сохранить производительность.
Слоистая техника обработки
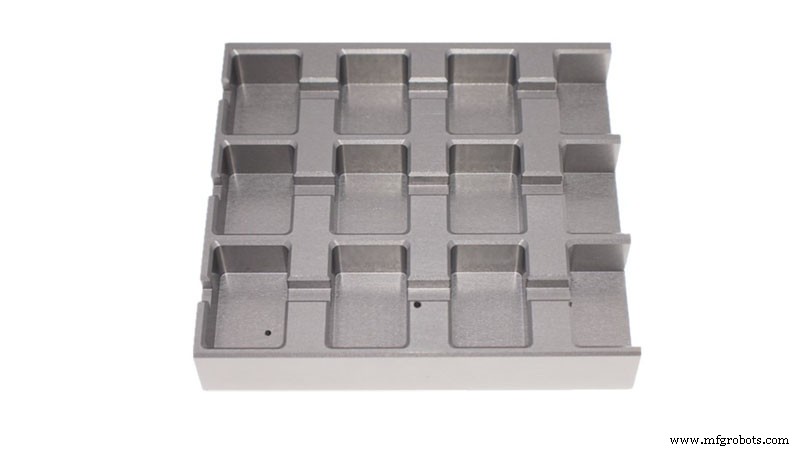
Когда на алюминиевых деталях несколько полостей, из-за неравномерных сил последовательная обработка «одна полость — одна полость» не подходит — легко вызывает неравномерные силы и деформацию. Фрезерование проводят многослойными методами: каждый слой обрабатывают все полости одновременно, затем следующий слой — детали нагружаются равномерно, деформация снижается. По сравнению с однократной обработкой, этот вариант имеет меньший риск деформации. Силы при CNC-обработке алюминия более равномерны.
Сверление и фрезерование
Обработка деталей с полостями имеет свои проблемы. Если сразу применить фрезу к детали, резание не будет гладким из-за недостаточной стружеполости. Это приводит к накоплению большого режущего тепла, расширению и деформации деталей, даже к возможному разрушению детали или инструмента.
Лучшее решение — сначала сверлить, потом фрезеровать. Сверлят отверстие инструментом не меньше фрезы, затем устанавливают фрезу в отверстие и начинают фрезерование.
Внимание к последовательности хода режущего инструмента
Черновая фрезеровка делает упор на эффективность и скорость снятия материала в единицу времени. Обычно используют противофрезеровку. То есть снимают лишний материал с поверхности заготовки максимальной скоростью за минимальное время, формируя геометрический контур для чистовой. Чистовая фрезеровка требует высокой точности и качества, рекомендуется поперечная фрезеровка. Толщина резаемого слоя зубьев постепенно уменьшается от максимума до нуля, степень упрочнения детали резко снижается, деформация детали тоже уменьшается.
(Всё об алюминиевых деталях обработки)
Производственный процесс
- Резка алюминия на маршрутизаторе ЧПУ: 3 экспертных совета
- 7 проверенных стратегий предотвращения деформации алюминия при ЧПУ-обработке
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Как минимизировать нежелательные допуски в ЧПУ-обработке
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Предотвращение переинжиниринга: оптимизация дизайна деталей для эффективности обработки
- Доказанные технологические и операционные стратегии минимизации деформации алюминия
- Экспертное руководство: ЧПУ обработка деталей с подрезом (undercut) — советы и лучшие практики
- Освоение ЧПУ-точения: полное руководство по высокоточным деталям