



7 проверенных стратегий предотвращения деформации алюминия при ЧПУ-обработке
Алюминий — важный промышленный сырой материал. Однако из-за относительно низкой твердости и большого коэффициента теплового расширения он легко деформируется при обработке тонкостенных и тонколистовых деталей. Помимо улучшения свойств инструмента и предварительного устранения внутренних напряжений материала, есть несколько шагов для минимизации деформации.
1. Симметричная обработка
Для алюминиевых деталей с большим припуском нужно избегать чрезмерной концентрации тепла для лучшей теплоотдачи и снижения термической деформации. Метод — симметричная обработка.
Представьте: алюминиевая пластина 90 мм должна быть сфрезована до 60 мм. Если сразу переворачивать сторону на другую, так как каждая поверхность обрабатывается до конечного размера, непрерывный припуск будет большим — концентрация тепла и плоскость только 5 мм.
Если использовать симметричную обработку двух сторон повторно, каждая поверхность обрабатывается минимум два раза до конечного размера — хорошо для теплоотдачи, плоскость контролируется на 0,3 мм.
2. Слоистая многократная обработка
При множественных полостях на алюминиевых листах легко скрутить стенку полости из-за неравномерных сил. Лучшее решение — слоистая многократная обработка: обрабатывать все полости одновременно.
Вместо завершения детали за один проход, деталь делят на несколько слоев и обрабатывают слой за слоем до требуемого размера. Силы на детали становятся более равномерными, вероятность деформации ниже.
3. Подбор подходящих режущих параметров
Режущие силы и тепло можно снизить правильным выбором параметров. Если параметры выше нормы — чрезмерная режущая сила, легко вызывающая деформацию деталей, а также влияющая на жесткость шпинделя и долговечность инструмента.
Среди всех факторов режущих параметров наибольшее влияние на режущую силу оказывает глубина задней резки (back cutting depth). Но уменьшение числа режущих зубьев, полезное для предотвращения деформации, снижает производительность.
Высокоскоростное фрезерование ЧПУ решает эту проблему. Уменьшая глубину задней резки, увеличивая подачу и скорость станка, можно снизить режущую силу и гарантировать производительность.
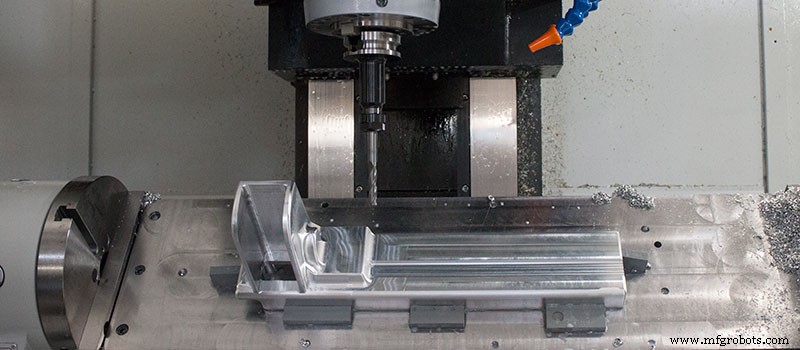
4. Оптимизация способностей режущих инструментов
Материал и геометрические параметры режущих инструментов сильно влияют на режущие силы и тепло. Правильный выбор инструментов и параметров критически важен для снижения обработочных искажений.
Передний угол (Front angle)
Передний угол должен быть правильно настроен для сохранения прочности лезвия, иначе острый край быстро изнашивается. Правильная настройка также снижает деформацию при резании, обеспечивает плавное удаление стружки и снижает режущую силу и температуру. Не используйте инструмент с отрицательным передним углом.
Задний угол (Rear angle)
Размер заднего угла напрямую влияет на износ тыловой поверхности и качество обработанной поверхности; толщина реза — важный параметр при настройке заднего угла. При черновой фрезеровке: большая подача, тяжелая нагрузка, много тепла — инструмент должен учитывать теплоотдачу, задний угол меньше. При чистовой фрезеровке: нужны острые края для снижения трения между тыловою поверхностью и обрабатываемой поверхностью и уменьшения эластической деформации — задний угол больше.
Угол спирали (Helix angle)
Для стабильного фрезерования и снижения фрезерных сил угол спирали должен быть максимально большим.
Главный угол отклонения (Main deflection angle)
Правильное уменьшение главного угла отклонения улучшает теплоотдачу и снижает среднюю температуру зоны обработки.
Улучшение физического состояния режущих инструментов
Уменьшение числа зубьев фрезы увеличивает вместимость для стружки, полезно при обработке алюминиевых сплавов. Из-за свойств алюминия деформация при резании больше, нужно большое пространство для стружки.
Радиус дна желоба должен быть больше, число зубьев — меньше. Пример: 2 зубья для фрезы <20 мм, 3 зубья для 30–60 мм — чтобы избежать деформации тонкостенных деталей из-за забивания стружки.
Точечная шлифовка зубьев
Шероховатость режущего края зубьев должна быть < Ra=0,4 мкм. Перед использованием новых ножей слегка шлифуйте тонкими масляными камнями передний и задний края зубьев для удаления заусенцев и легких зигзагов. Это снижает и режущее тепло, и деформацию при резании.
Строгий контроль износа инструмента
При износе инструмента: шероховатость поверхности детали растет, температура резания растет, деформация детали растет. Поэтому, кроме выбора материалов с хорошей износостойкостью, стандарт износа инструмента не должен превышать 0,2 мм, иначе образуются накладки (built-up edge). Температура детали при резании не должна превышать 100°C для предотвращения деформации.
5. Разные подходы для черновой и чистовой обработки
Черновая и чистовая обработка требуют разных подходов. Черновая: удаление лишнего материала с заготовки за минимальное время с максимальной скоростью резания, формирование геометрического контура для чистовой. Акцент — на производительности и скорости удаления материала.
Чистовая: требует высокой точности и качества поверхности. Акцент — на качестве фрезеровки. По мере уменьшения толщины реза зубьев от максимума до нуля, феномен закачки при обработке 크게 снижается, деформация деталей подавляется до определенной степени.
6. Двойное сжатие тонкостенных деталей
При обработке тонкостенных алюминиевых деталей сила зажима может вызвать деформацию. Для снижения деформации от зажима: перед финальным размером зажатые части разжимают, снимают давление, восстанавливают исходную форму детали, затем зажимают повторно.
Вторая точка зажима лучше на опорной поверхности, сила зажима — в направлении наибольшей жесткости. Если всё правильно, зажим удержит деталь без ослабления. Метод требует опытного оператора, но гарантирует минимизацию деформации.
7. Сверление и фрезерование
Обработка деталей с полостями имеет свои проблемы. Если фреза сразу применяется к детали, удаление стружки не будет плавным из-за недостаточного пространства для стружки у фрезы. Это ведет к накоплению большого количества режущего тепла, расширению и деформации деталей, даже к возможному поломке детали или ножа.
Лучший метод — предварительное сверление, затем фрезерование. Сверлят отверстие инструментом не меньше фрезы, затем вводят фрезу в отверстие и начинают фрезерование.
Надеемся, предоставленная информация поможет. 3ERP обладает богатым опытом ЧПУ-обработки алюминия, а также других металлов и пластиков для прототипирования и производства. Обращайтесь к нашей команде за дальнейшими производственными рекомендациями.
Станок с ЧПУ
- Освоение плазменной резки с ЧПУ: основы, механика и производительность – Часть 2
- Основы ЧПУ плазменной резки: технология для точности и эффективности
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Точная CNC обработка акрила: Точная, безопасная и эффективная
- Факторы, влияющие на стоимость CNC обработки: Что нужно знать
- Три способа, которыми CNC обработка революционизирует глобальное производство
- Ограничения размеров при ЧПУ-обработке: что должны знать конструкторы
- Выбор правильного алюминиевого сплава для точной ЧПУ обработки
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Лазерная резка: Точная CNC-обработка для высококачественного производства