



Раскройте точность: как 4- и 5-осевые ЧПУ-станки создают сложные детали
ЧПУ-обработка изменила мир производства. Хотя фрезерные станки — устройства, использующие вращающиеся резаки для удаления материала от необработанного «заготовки» — существуют с XIX века, появление ЧПУ (computer numerical control) в середине XX века сделало обработку намного быстрее и точнее.
Современные ЧПУ-станки, использующие компьютеры для управления движением резака и/или стола, — высокотехнологичное оборудование, позволяющее производителям создавать сложные детали с экстремально низкими допусками.
Однако, учитывая множество вариантов ЧПУ-обработки, бывает сложно знать, с чего начать. Разные детали требуют разных процессов в зависимости от формы, размера, количества и конечного назначения, поэтому выбор правильного ЧПУ-процесса редко бывает простым.
Один из главных вопросов для компаний, использующих ЧПУ-станки, — число осей. 3-, 4- и 5-осевые станки широко применяются, но в чем практическая разница? И главное — какой выбрать для вашей детали?
Что такое «оси» ЧПУ-станка?
Понимание множественных «осей» обработки может сбить с толку — и не без причины.
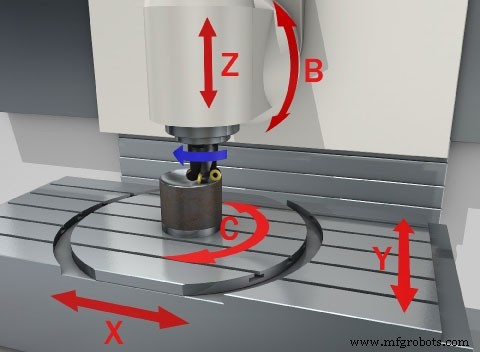
Концепция запутывает, потому что интуитивно кажется: три оси должны покрыть все возможные формы. Резак, движущийся по X, Y, Z (боково, вперед-назад, вверх-вниз), должен иметь доступ к любой точке поверхности заготовки. Ручное реорганирование заготовки на столе (создание новой «установки») дает доступ к любой стороне.
Но хотя многие ЧПУ-станки используют только три оси, и описанная 3-осевая обработка достаточно для многих проектов, существуют и дополнительные оси.
Эти дополнительные оси — результат вращения вокруг одной или двух осей X, Y, Z, учитывающие не только позицию, но и ориентацию. Практически их используют либо вращением режущего инструмента, либо наклоном стола с заготовкой.
Почему 4- и 5-осевые ЧПУ-станки полезны?
Наличие дополнительных осей дает множество преимуществ. Поскольку они могут резать заготовку под разными углами, 4- и 5-осевые станки завершают деталь за меньшее время, с меньшей потребностью в множественных установках. Это устраняет риск некорректной выверки — угрозу при каждой ручной реорганизации для новой установки.
Связанный плюс — устранение необходимости в сложных приспособлениях (fixtures), обычно нужных для удержания деталей на 3-осевых станках.
С точки зрения клиента, главное преимущество 4- и 5-осевой обработки — способность производить экстремально сложные формы на очень высоком уровне. Дополнительные оси позволяют двигаться по новым дугам и углам с большим охватом и гибкостью. Результат — широкий спектр необычных геометрий.
Кроме того, станок, способный ориентировать резак под любым углом, можно запрограммировать на наиболее эффективную резку — под углом, дающим оптимальную скорость резания и удаление стружки, что повышает качество готовой детали.
Устройство также идеально для контурированных поверхностей. На 3-осевом станке изогнутый край требует множества мелких проходов — долго и редко дает идеальную отделку. С многоосевым станком плавное вращение — настройка 4-й или 5-й оси — дает почти идеальные контуры с гладкой поверхностью.
5-осевая обработка или 3+2?: Краткое руководство по выбору
При выборе режущих инструментов одно из главных соображений — сколько осей подходит для вашего воркфлоу. Для простых задач достаточно 3-осевой системы, но для сложных деталей может потребоваться апгрейд. Вот где появляются 5-осевые и 3+2-осевые станки.
Пока 5-осевая обработка — перенной фаворит, 3+2 также имеет свое место и свои преимущества. 3+2 или 5-осевая индексная обработка (или другие названия) — форма обработки, популярная у формовочных цехов и компаний с менее сложными требованиями к печати.
Рассмотрим подробнее:
Различия в воркфлоу
Основные различия — в углах и непрерывной vs индексной обработке. 3+2 или 5-осевая «индексная» обработка не поддерживает непрерывный контакт режущего инструмента и заготовки через все вращательные оси. В отличие от этого, одновременная (true) 5-осевая обработка использует три линейные оси (X, Y, Z) и две вращательные (A, B) одновременно, давая более сложную контурную обработку поверхностей.
С точки зрения кода, 3+2 использует менее сложные G-коды. Многие поставщики 5-осевого ПО включают поддержку 3+2. Однако 3+2 упрощает движения инструмента, так как это фактически 3-осевой станок без «кручений и поворотов» шпинделя для маневрирования резаком.
Пользователям стоит оценить возможности CAM-ПО по избежанию коллизий и симуляции программы. Тем не менее, одной из причин популярности 3+2 — обширные доступные утилиты программирования, так что это не должно быть большой проблемой.
Сходства
Общие преимущества: размерная стабильность за счет меньшего числа установок и улучшенная отделка поверхности за счет более короткого инструмента. 3+2 использует тот же 3-осевой контроль для фрезеровки, но стол может реорганироваться и вращаться в двух дополнительных направлениях. Результат: деталь обрабатывается со всех сторон, уменьшая потребность в установках и снижая общую стоимость. Меньшие циклы также редуцируют эксплуатационные затраты для обеих технологий.
Обработка детали со всех пяти сторон за одну установку требует меньше подготовки, дает более короткие лид-таймы, работает с лучшей точностью и устраняет необходимость переноса деталей между станками.
Специфические применения
5-осевая обработка может давать более сложные конечные продукты, но есть области, где 3+2 выделяется. 3+2 отлично подходит для деталей, не требующих экстремального контурного контроля: приспособления, фикстуры, корпуса и подобные компоненты. Если нужно изготовить дизайн с экстремально тонкими особенностями — true 5-осевая обработка может быть лучше.
5-осевая обработка особенно полезна для авто, авиа или меддеталей из-за улучшенного качества и отделки. Проще: более жесткие допуски и сложные геометрии — для 5-осевой. Но обсуждение не заканчивается здесь: у 3+2 есть четкие преимущества, делающие его более желательным.
Во-первых, это дешевле 5-осевой. Типичные применения 3+2 — черновая обработка и другие агрессивные высокоскоростные техники. Более короткая длина инструмента позволяет подрезы в полостях и крутых стенках — способность, отлично подходящая для формообразования и работ с изогнутыми/наклонными трубчатыми формами. По сравнению с обычной 3-осевой, 3+2 использует более короткий, жесткий резак, наклоненный к поверхности для более быстрых подач и скоростей. Оно воплощает многие преимущества 5-осевой без более высоких цен, хотя 5-осевые станки сильно подешевели за последние годы.
В некоторых случаях обе технологии используются в тандеме. Например, 3+2 для черновой обработки, затем одновременная 5-осевая для финишной. Благодаря более короткой длине инструмента 3+2 подходит для агрессивных высокоскоростных техник. 3+2 также эффективно выполняет рестаточное (rest) фрезерование во многих случаях.
В то же время, 3+2 системы и настройки не должны считаться заменой одновременной 5-осевой обработки. Есть геометрии, абсолютно требующие 5-осевых систем, например плосконозовые фрезы для острых углов в полостях. 3+2 обычно использует шаровые фрезы как 3-осевая — это может быть даунгрейдом. Различные режимы резания с коническими, леденцовидными или другими спецгеометриями резаков могут требовать полного 5-осевого движения для точных результатов.
И 5-осевая, и 3+2 имеют место в производстве. Вопрос лишь в выборе наиболее подходящего для своего воркфлоу, уровня инвестиций и конечного продукта.
Какой процесс подходит мне?
Поскольку 4- и 5-осевые станки производят высокосложные детали, их часто выбирают клиенты в высокобюджетных, высокорисковых отраслях вроде авиации. Однако многоосевая установка не нужна для каждой работы.
Если приоритет №1 — стоимость, 3-осевая обработка, вероятно, лучший вариант. 3-осевые станки дешевле в покупке и требуют меньше навыков для эксплуатации, поэтому 3-осевая обработка детали стоит дешевле продвинутых процессов. Даже если стоимость не важна, экстремально простые формы иногда лучше оставить 3-осевым станкам.
Когда ни один критерий не применяется, решение становится сложнее. И поэтому часто лучше проконсультироваться с экспертом по ЧПУ-обработке для совета о подходящем типе станка для конкретной работы.
Специалист по прототипированию 3ERP — одна из ведущих компаний по ЧПУ, и одна из немногих, предлагающих 4- и 5-осевую обработку помимо обычной 3-осевой. Наши сервисы ЧПУ-фрезеровки HAAS — из лучших доступных, инженеры с многолетним опытом. 3ERP также предлагает широкий спектр материалов: пластики (ABS, тефлон, PEEK) и металлы (алюминий, сталь, титан).
Свяжитесь с 3ERP по вашим потребностям в ЧПУ-обработке, чтобы узнать, может ли 4- или 5-осевая обработка стать лучшим решением для вашего проекта.
Станок с ЧПУ
- Как ЧПУ-фрезеровка может трансформировать ваши бизнес-операции
- Как ЧПУ-станки трансформировали современное производство: точность 24/7 и эффективность
- ЧПУ-станки: как они работают и движут современное производство
- Как ЧПУ-станки стимулируют рост бизнеса и повышают эффективность
- Улучшение свойств деталей с помощью 3D-печатных латис-структур
- Гальванизация: как цинковые покрытия продлевают срок службы металлических деталей
- ЧПУ-станки: типы, компоненты и ключевые преимущества
- Понимание 4-осевых станков с ЧПУ: преимущества и сравнение с 3-осевыми системами
- Безопасная работа на CNC-станках: пошаговое руководство для операторов
- Четыре ключевых типа CNC-оборудования и их промышленное применение