



Как минимизировать нежелательные допуски в ЧПУ-обработке
С развитием ЧПУ-технологий ЧПУ-обработка требует все большей точности, но нежелательные допуски всё равно присутствуют. Как их избежать максимально? Далее — разбор проблемы.
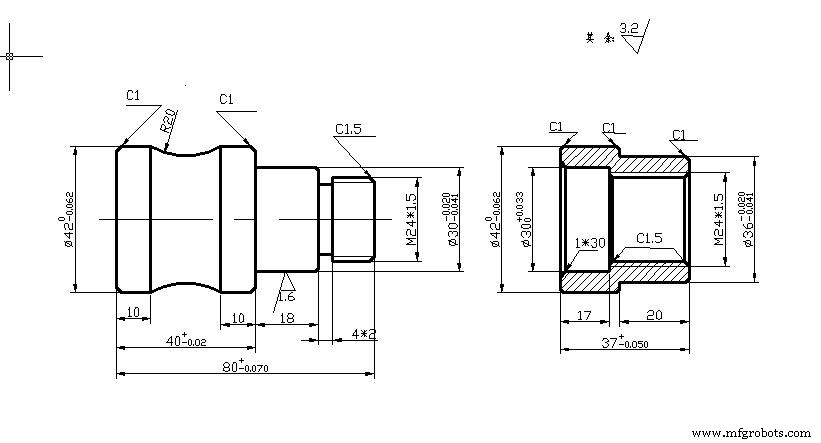
В ЧПУ термин «допуск» используется в двух контекстах: для станков и для проектирования деталей под ЧПУ.
В ЧПУ-станке допуск — сертифицированная размерная точность, которую станок может достичь. Она может быть очень высокой: ±0.0025 мм (1/4 толщины человеческого волоса). Допуски разных станков варьируются, задаются производителем. Типичный средний допуск — 0.02 мм, но поставщики уточняют по требованиям заказчика.
Допуск в проектировании/производстве — допустимый диапазон вариации размера детали, при котором функции не нарушаются. В отличие от станочного допуска, конструктор задает его через функцию, стыковку, форму — ключи для сопрягаемых деталей. Пример: ручка двери — низкие требования, детали электродвигателя — высокие (много стыковок). Допуск указывается числом рядом с размером.
| Диапазон линейных размеров | f (тонкий) | m (средний) | c (грубый) | v (очень грубый) |
| 0.5 до 3 | ±0.05 | ±0.1 | ±0.2 | — |
| свыше 3 до 6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| свыше 6 до 30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| свыше 30 до 120 | ±0.1 | ±0.3 | ±0.8 | ±1.5 |
| свыше 120 до 400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| свыше 400 до 1000 | ±0.3 | ±0.8 | ±2.0 | ±4.0 |
| свыше 1000 до 2000 | ±0.5 | ±1.2 | ±3.0 | ±6.0 |
| свыше 2000 до 4000 | — | ±2.0 | ±4.0 | ±8.0 |
Общие стандартные допуски в ЧПУ-обработке
Общие допуски определяются для линейных/угловых размеров, фасок, скруглений. 4 класса точности по диапазонам размеров: очень грубый (v), грубый (c), средний (m), тонкий (f). Диапазоны основаны на международных стандартах (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2).
Что вызывает допуски при ЧПУ-обработке?
7 факторов, порождающих погрешности:
1. Ошибка программирования
Генерируется в CAD/CAM — интерполяционная ошибка при аппроксимации контура прямыми/дугами. Важный фактор точности.
2. Ошибка радиуса кончика инструмента
При обработке внутренних отверстий/наружних поверхностей радиус кончика не влияет на размер/форму, но при конусах и дугах вызывает перерез или недрез.
3. Ошибка измерения
Зависит от точности измерительного прибора и правильности методики измерения. Результаты могут смещаться.
4. Ошибка износа инструмента
При непрерывной работе: высокие температуры и давления изнашивают кончик. Скорость износа сначала высокая, потом снижается, затем снова растет.

5. Ошибка от обратного зазора (backlash)
Зазоры в механике и упругая деформация передаточных элементов.
6. Ошибка установки инструмента
При установке инструмента в начальную точку система генерирует коэффициент коррекции подачи, влияющий на отклонение.
7. Системная ошибка станка
Тело станка влияет на форму/положение — обычно некорректируемо. В сервоустройстве: привод дает ошибку повторной позиционирования (импульс дискретизации). Единообразие и путь передачи влияют, но ошибки малы и стабильны — учитывают только при прецизионной обработке.
Как избежать нежелательных допусков?
ЧПУ не может обрабатывать без ошибок, но улучшения методов держат их в разумных пределах.
Во-первых, до обработки нужна выполнимая управляющая программа. Два метода: ручное программирование и САПР-программирование (CAM).
Ручное программирование
Применимо только к простым программам деталей, здесь обычно нет отклонений.
CAM-программирование
Для сложных деталей с высокими требованиями. Требует настройки точек смены инструмента и траекторий в ПО — неизбежны проблемы, требующие высококвалифицированной корректировки. Важно: высокая исполнимость программы. Увеличение числа узлов (точек траектории) эффективно решает такие проблемы.
Работа с радиусом кончика инструмента
После программирования: не только использовать соответствующие G-коды компенсации, но и измерить реальный радиус кончика инструмента на станке. После замеров ввести значение в страницу параметров. Только так команда ЧПУ будет использовать реальное значение, иначе система по умолчанию принимает радиус = 0. Следите за материалом инструмента, регулярно проверяйте зажим детали и вылет заготовки из оснастки.
Затем — установка инструмента (обычно пробным резанием или пресеттером). Правильный выбор инструмента повышает качество и эффективность.
Наши допуски ЧПУ-обработки
Таблица допусков, которые мы удерживаем:
| Процесс | Допуск |
| ЧПУ-фрезерование | ±0.005" (металл) / ±0.010" (пластик) |
| ЧПУ-точение | ±0.005" (металл) / ±0.010" (пластик) |
| ЧПУ-токарный станок | ±0.005" (металл) / ±0.010" (пластик) |
| Гравировка | ±0.005" (металл) / ±0.010" (пластик) |
| Поверхностная обработка | 125 RA |
Грамотная эксплуатация улучшает допуски И экономит время ЧПУ
ЧПУ-станки принципиально отличаются от универсальных. Методы управления обычными станками к ЧПУ не применимы. По опыте заводов: при большом парке ЧПУ лучше централизованное управление и разумная планировка по производству. При возможности — компьютерная интегрированная система: единое управление заданиями, обмен информацией, драгценное сокращение подготовки, рост производительности.
Заключение
Ошибки неизбежны, но улучшение методов эксплуатации ЧПУ эффективно контролирует их в разумных пределах — и для мелкосерийного, и для средней точности производства. Слишком жесткие или слишком слабые допуски только увеличивают время обработки.
Во многих ЧПУ-деталях уникальные допуски не требуются, существуют стандартные значения. Если неуверены — используйте стандартные. Не задавайте допуски без необходимости. В JTR дадим профессиональную консультацию. Свяжитесь с нами при интересе.
Промышленные технологии
- 12 проверенных стратегий ускорения роста вашего CNC-бизнеса
- ЧПУ-обработка — лучший выбор для успешного быстрого прототипирования
- Мастерство ЧПУ-обработки: проверенные техники для точности и эффективности
- Продвинутые решения ЧПУ-обработки керамики
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Высокоточная ЧПУ-обработка: процесс, оборудование и ключевые преимущества
- ЧПУ-обработка против аддитивного производства: выбор лучшего для металлических прототипов
- Раскройте потенциал 5-осевого ЧПУ: 4 инсайдерских совета по эффективности
- Основные советы перед производством ЧПУ-моделей
- Основные сырьевые материалы для высокоточной обработки на станках с ЧПУ