



Ключевые рекомендации по ЧПУ-обработке пластиков для высокого качества деталей
Применение ЧПУ расширяется, пластики всё популярнее: легкие, легкообрабатываемые, обычно дешевле металлов. В машиностроении для огнеупорности, изоляции, износостойкости часто используют пластики. Рассмотрим советы по обработке пластиков — от проектирования до чистовой отделки.
Рекомендации на этапе проектирования пластиковых деталей
Проектирование технологичных пластиковых деталей затрагивает все области: конструкция, оснастка, материал, производство. Сначала фиксируют назначение/эксплуатацию, строят деталь вокруг функциональных требований. Цели: снижение веса, исключение операций монтажа, усиление конструкции, дешевизна, ускорение вывода на рынок. Для успешной реализации учитывают:
1. Выбор материала
Производители обычно берут знакомые пластики из похожих применений или рекомендации поставщиков. Такой подход может быть достаточен, но редко оптимален. Выбор пластика — сложная задача: температура, химическая/тепловая стойкость, горючесть, электро-механические свойства, стандарты, совместимость со сборочными операциями и др.
2. Скругления (радиусы)
Радиус всегда должен учитывать толщину стенки — исключить зоны высокого напряжения и возможный лом. Эмпирическое правило: толщина в углах 0,9–1,2 от номинальной толщины стенки.
3. Толщина стенки
Единая толщина стенки избегает многих дефектов формовки. Расплав течет в зону наименьшего сопротивления. Если толщина неравномерна, расплав заполнит толстые зоны первыми — тонкие могут не заполниться. Толстые зоны медленнее остывают — риск пор и усадки. Скругленные углы помогают правильному заполнению при формовке.
4. Усадка детали
Усадка при производстве пластиковых деталей может достигать 20% объема. Кристаллические и полукристаллические материалы склонны к термической усадке. Аморфные — меньше. Способы избежать проблем с усадкой:
- Корректируйте рецептуру и конструкцию формы под ожидаемую усадку для получения требуемых размеров.
- Оптимизируйте параметры: температура формы/расплава, скорость/давление/время впрыска, время охлаждения.
Рекомендации по механической обработке пластиков
Специализированных ЧПУ-станков для пластиков нет. Все используемые станки — металлорежущие. Их жесткость и мощность позволяют легко обрабатывать даже закаленные пластики.
1. Тепловое воздействие
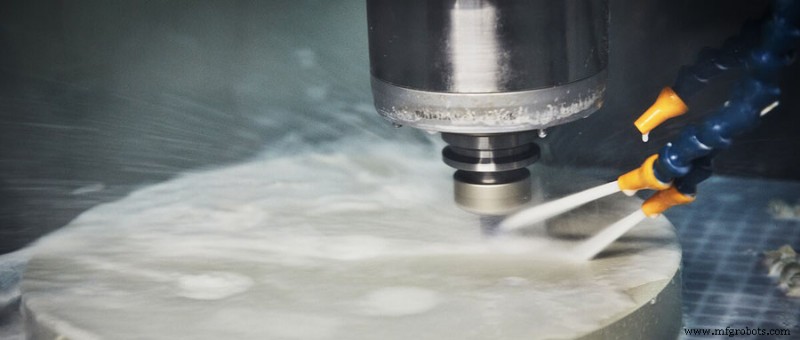
Пластики термочувствительнее металлов, при резании нагреваются и становятся липкими.
- Обильное СОЖ на режущую зону + сдув сжатым воздухом щепки и инструмента. Снижает температуру, предотвращает прилипание щепки.
- Увеличьте передний и задний углы резеля, держите остроту — снижает трение и тепловыделение, предотвращает пластическую деформацию и нагрев.
- Умеренно увеличьте скорость подачи по поверхности: 200–300 м/мин, подача 0,05–0,2 мм/об.
- Кобальт-хром-вольфрамовые и твердые сплавы на режущей пластине повышают производительность и качество.
2. Влияние силы и деформации
Тепловое расширение от режущего тепла вызывает искривление заготовки. Обратная упругая сила деформированной детали на резель и оснастку ломает инструмент и раскалывает зажим. Профилактика:
- Тонколистовые детали, склонные к искривлению: строг или мелкодиаметровая фреза, поперечно-возвратная фрезеровка. При контурной обработке: несколько заготовок в пакете, зажатые тонкими металлическими пластинами сверху и снизу, одновременная обработка. После полного остывания снимают — пластик затвердевает, размеры стабильны, нет искривления.
- Толстые детали: для предотвращения ломания резеля от упругой реакции и разрушения зажима при контурировании — периодический рез (перемежающийся) по внешнему контуру через строгание/нарезание канавок вверх-вниз. В зависимости от формы: точение, растачивание, формообразование, нарезание канавок могут заменить фрезерование и сверление. Если фрезерование/сверление неизбежны — диаметр фрезы минимально возможный при обеспечении прочности.
3. Режимы резания
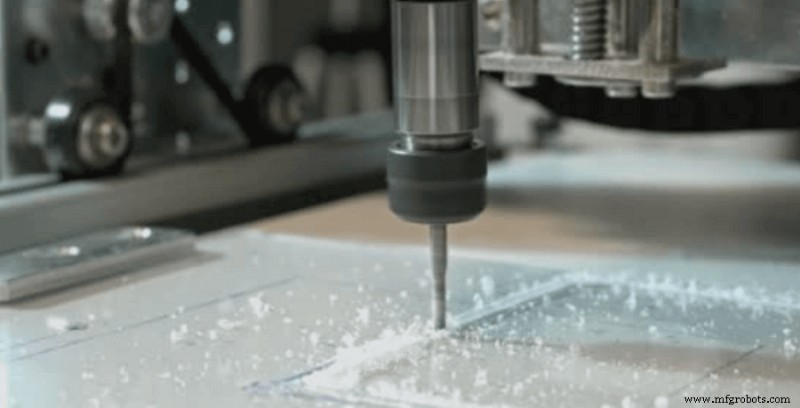
Главная проблема — чрезмерное трение и пластическая деформация, а не сам процесс резанья. Чтобы избежать второго — держите резель острым, при необходимости охлаждайте материал (при низких температурах пластики твердеют и ломятся). Чтобы щепка не расплавилась на детали — держите инструмент в движении, не задерживайте в одной точке. Удаляйте щепку сразу. Поэтому подача при обработке пластиков должна быть большой. При высокой подаче частота шпинделя тоже высока. Ориентировочно — ~3 раза выше подачи алюминия с соответствующей скоростью резания.
Достижение идеальной отделки пластиковых деталей
Частая проблема ЧПУ термопластов — вырыв материна (pull-out), особенно на темных пластиках. Как решить и получить идеальную поверхность? Правильная обработка — ключ. Советы для гладкой отделки:
1. Геометрия резеля
Используйте резель с правильной геометрией для корректного среза. В отличие от металлов, для инженерных пластиков форма резеля должна быть положительной или нейтральной. Слишком большие положительные углы заставляют резель врываться в материал — эффект вырыва.
2. Надежная фиксация/зажим
Жесткая фиксация детали или оснастки — критичный шаг. Неправильный зажим вызывает вибрацию между деталью и резелем — резель врывается или отскакивает при движении по поверхности. Правильная фиксация гарантирует правильный контакт поверхность-инструмент для нужной чистоты.
3. Правильная подача и скорость
Рекомендуемые подача и обороты зависят от материала и сорта. Настройте станок на адекватные режимы — это также продлит жизнь инструмента без потери скорости и эффективности.
Производственный процесс
- Как Индустрия 4.0 революционизирует ЧПУ-обработку
- 12 проверенных стратегий ускорения роста вашего CNC-бизнеса
- Роботизированные руки в ЧПУ-обработке: повышение эффективности и прибыльности
- Снижение затрат на ЧПУ-обработку без потери качества
- Продвинутые решения ЧПУ-обработки керамики
- Прецизионная ЧПУ-обработка в современном производстве смартфонов
- ЧПУ-обработка пластиков: ключ к пиковой эффективности производства деталей
- ЧПУ-прототипирование: эффективное малосерийное производство для промышленных инноваций
- Раскройте потенциал 5-осевого ЧПУ: 4 инсайдерских совета по эффективности
- Как минимизировать нежелательные допуски в ЧПУ-обработке