



Быстрая ЧПУ-обработка: 2 проверенных метода сокращения времени производства
Как рассчитать время ЧПУ-обработки?
По базовому правилу время ЧПУ-обработки = длина / скорость. Учитывая специфику процессов, общая формула для токарной, фрезерной, нарезной и других операций (время резания):
T = L / (f × N)
N = 1000 × V / (π × D)
T — время обработки
L — длина резания, мм
N — обороты в минуту (об/мин)
V — скорость резания, м/мин
D — диаметр заготовки, мм
f — подача, мм/об
Расчет времени ЧПУ-фрезерования
ЧПУ-фрезерование — пазы, ребра, плоскости в вертикальных/горизонтальных/наклонных плоскостях, поверхности вращения, спиралевые желоба и др. Подача может быть на зуб — нужно знать число режущих кромок/зубов/щелей инструмента.
T (время фрезерования) = L × Число_переходов / (f × N)
Пример: T = 331.79 × 5 / (2 × 111.46) = 1658.95 / 222.92 = 7.44 мин.
Расчет времени ЧПУ-точения
ЧПУ-точение — получение деталей точением режущим инструментом на токарных станках. Инструмент движется линейно параллельно/перпендикулярно оси вращения или по заданному пути для сложных форм. Главное движение — вращение заготовки, второе — подача.
Формула цикла точения тоже: T = L / (подача × N)
L = (длина подхода + длина детали + длина перехода) × Число_переходов
N = средние обороты = 1000 × скорость_резания / (π × средний_диаметр)
2 способа сократить время ЧПУ-обработки
Вспомогательное время ЦОС — время косвенных операций: выверка заготовки, установка инструмента, смена инструмента и т.д. Как сократить вспомогательное время?
Для выверки и установки инструмента — используйте технологическую позиционирующую платформу на ЦОС. Для смены инструмента — выбирайте магазины с высокой скоростью смены: шляпного типа (hat type) или с манипулятором (tool arm type). Манипуляторный магазин экономит время смены.
Технологическая позиционирующая платформа экономит вспомогательное время
1) Исключает выверку стола и установку инструмента по X/Y при установке заготовки. Экономия 90–95% вспомогательного времени vs традиционный метод. Коэффициент использования станка растет с 57–68% до 92–96%. Снижается амортизация дорогого ЦОС.
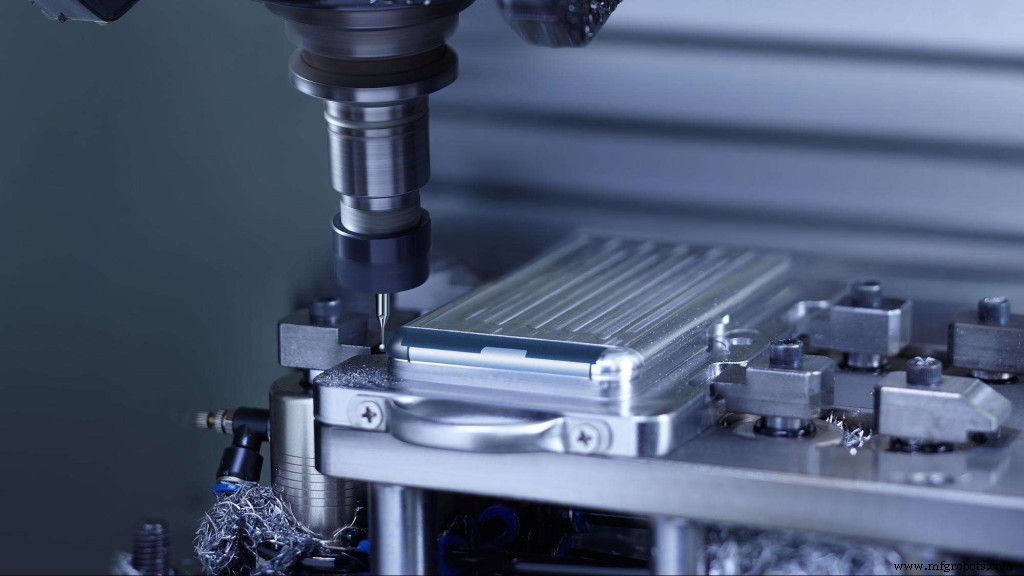
2) Позволяет зажимать много заготовок, особенно мелкие детали. Традиционный метод: после установки — полный цикл по программе, срочная деталь не вставить. С универсальной платформой: если датум заготовки/оснастки соответствует платформе, можно в любой момент заменить деталь на срочную, после — вернуть предыдущую и продолжить.
Тип магазина инструментов также влияет на скорость
Магазины: шляпного типа, манипуляторного, одновременного (simultaneous), «летающей тарелки» и др. Обычные вертикальные ЦОС используют шляпные и манипуляторные. Манипуляторный экономит 50% времени смены vs шляпный. Лучше для серийного производства. Одновременные и «летающие тарелки» — для высокоскоростных ЦОС и центров сверления-сверления. У высокоскоростных тоже есть манипуляторные магазины — скорость смены у обоих высокая.
Промышленные технологии
- Проверенные стратегии минимизации нагрева и продления жизни режущего инструмента
- 6 проверенных тактик для повышения эффективности CNC-программы
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Три способа, которыми CNC обработка революционизирует глобальное производство
- Сократите время обработки алюминиевых колес с четырехосевым VTL Tong‑Tai TVL‑40‑S4W
- Снижение затрат на CNC-обработку: проверенные стратегии точности и экономии
- Расчёт времени цикла CNC-обработки: руководство для прецизионного производства
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения