



Проверенные стратегии минимизации нагрева и продления жизни режущего инструмента
Любое применение режущего инструмента генерирует тепло, но знание того, как ему противостоять, улучшит жизнь вашего инструмента. Тепло может быть полезным и его не нужно полностью избегать, но контроль тепла поможет продлить срок службы инструмента. Иногда перегрев инструмента или заготовки легко заметить по дыму или деформации. В других случаях признаки неочевидны. Принятие всех мер для перенаправления тепла продлит пригодную жизнь инструмента, избежит брака деталей и приведет к значительной экономии затрат.
Снижение генерации тепла траекториями HEM
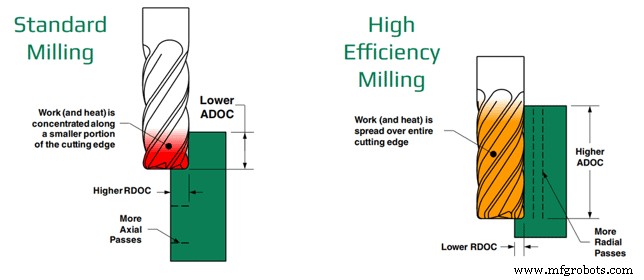
Высокоэффективное фрезерование (HEM) — один из способов, которым оператор должен исследовать для управления генерацией тепла при обработке. HEM — черновая техника, использующая теорию уменьшения толщины стружки путем применения меньшей радиальной глубины резания (RDOC) и большей осевой глубины резания (ADOC). HEM использует RDOC и ADOC, похожие на чистовые операции, но увеличивает скорости и подачи, что дает более высокие скорости удаления материала (MRR). Эта техника обычно используется для удаления больших объемов материала в черновых и пазовых операциях. HEM использует полную длину реза и эффективнее использует полный потенциал инструмента, оптимизируя срок службы и продуктивность. Вам придется сделать больше радиальных проходов по заготовке, но HEM равномерно распределит тепло по всей режущей кромке вместо накопления в одном небольшом участке, снижая возможность поломки инструмента.
Осведомленность об уменьшении толщины стружки
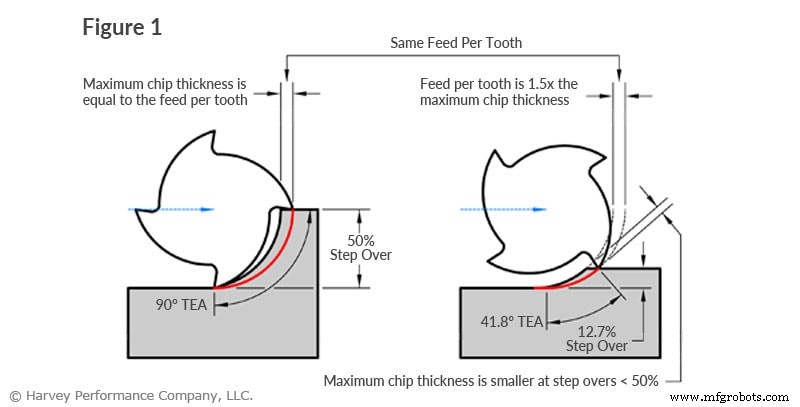
Уменьшение толщины стружки происходит, когда траектории включают переменные радиальные глубины резания, и относится к толщине стружки и подаче на зуб. HEM основан на принципе уменьшения толщины стружки. Однако если неправильно выполнено, уменьшение толщины стружки может вызвать много выделения тепла. При выполнении HEM вы эффективно снижаете свой шаг и повышаете скорости и подачи для работы станка на высоких режимах. Но если ваш станок не способен на достаточно высокие скорости и подачи, или вы не регулируете соответствующе при сниженном шаге, возникнут проблемы в виде трения между материалом и инструментом. Трение создает трение и массу тепла, которое может вызвать деформацию материала и перегрев инструмента. Уменьшение толщины стружки может быть хорошим при правильном использовании в HEM, но если вы падаете ниже линии сниженного шага без более высоких скоростей и подач, вы вызываете трение и поломку инструмента. Из-за этого всегда важно быть в курсе своих стружек при обработке.
Рассмотрите взбивное фрезерование
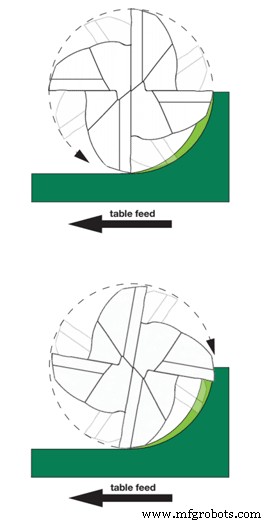
Существует два способа резания материалов при фрезеровании: конвенциональное и взбивное фрезерование. Разница — в отношении вращения фрезы к направлению подачи. При взбивном фрезеровании фреза вращается по направлению подачи, в отличие от конвенционального, где фреза вращается против подачи.
При конвенциональном фрезеровании стружка начинается от теоретического нуля и растет, вызывая трение и потенциальную закалку. По этой причине оно обычно рекомендуется для инструментов с большей вязкостью или для пробоя цементированных материалов.
При взбивном фрезеровании стружка начинается от максимальной ширины и уменьшается, заставляя выделяемое тепло переходить в стружку вместо инструмента или заготовки. При переходе от макс. ширины к теоретическому нулю тепло переносится в стружку и уносится от заготовки, снижая возможность повреждения заготовки. Взбивное фрезерование также дает более чистую сдвиговую плоскость, вызывая меньше трения инструмента, снижая тепло и улучшая срок службы. При взбивном фрезеровании стружка удаляется за фрезой, снижая шансы на повторный разрез. Взбивное фрезерование эффективно снижает генерируемое тепло к инструменту и заготовке за счет переноса тепла в стружку, снижения трения и снижения шансов на повторный разрез стружки.
Использование правильных методов СОЖ
Если используется правильно, СОЖ может быть экстремально эффективным способом удержания инструмента от чрезмерного нагрева. Существует множество типов СОЖ и способов подачи. СОЖ может быть сжатым воздухом, водным, чистым масляным, эмульсионным, синтетическим или полусинтетическим. Подача может быть в виде тумана, заливной, высокого давления или минимального количества смазки (MQL).
Разные приложения и инструменты требуют разных типов и подачи СОЖ, так как неправильная подача или тип могут привести к повреждению детали или инструмента. Например, высоконапорное СОЖ с миниатюрным инструментом может привести к поломке. В материалах, где эвакуация стружки — главная боль, вроде алюминия, СОЖ часто используют для смывания стружки от заготовки, а не для модерации тепла. При резе материала, дающего длинные нитообразные стружки без СОЖ, вы рискуете создать нарост режущей кромки от неправильной эвакуации стружки. Использование СОЖ позволит этим стружкам скользить из траектории легко, избегая повторного реза и поломки инструмента. В материалах вроде титана, которые плохо переносят тепло, правильное использование СОЖ может предотвратить перегрев материала. С определенными материалами, однако, термический шок становится проблемой. Это когда СОЖ подается на очень горячий материал и быстро снижает его температуру, влияя на свойства материала. СОЖ может быть дорогим и расточительным, если не нужен для приложения, поэтому важно всегда убеждаться, что вы знаете правильные способы использования СОЖ перед началом работы.
Важность контроля генерации тепла
Тепло может быть худшим кошмаром инструмента, если вы не знаете, как его контролировать. Высокоэффективное фрезерование распределит тепло по всему инструменту вместо одного малого участка, делая перегрев и поломку менее вероятными. Поддерживая RDOC постоянным по траектории, вы снизите шансы трения, частой причины генерации тепла. Взбивное фрезерование — самый эффективный способ переноса тепла в стружку, так как оно снижает трение и уменьшает шанс повторного реза. Это эффективно продлит срок службы инструмента. СОЖ — еще один метод удержания температур в норме, но должен использоваться с осторожностью, так как тип подачи СОЖ и определенные свойства материала могут влиять на его эффективность.
Станок с ЧПУ
- 5 проверенных стратегий сокращения энергопотребления через умное обслуживание
- 7 проверенных способов сократить простои обслуживания с помощью современных технологий
- 8 распространенных ошибок, сокращающих срок службы фрезы
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- 7 проверенных стратегий снижения затрат на производство печатных плат
- 5 проверенных стратегий оптимизации вашей цепочки поставок
- 5 проверенных стратегий сокращения затрат на обслуживание оборудования
- 8 проверенных стратегий сокращения производственных отходов и повышения эффективности
- 5 проверенных стратегий снижения затрат на производство
- Максимальная долговечность: роль точной термообработки для штампов, матриц, лезвий и инструментальных стале…