



Освоение CNC-точности: проверенные стратегии устранения дрожания и вибрации
Дрожание (chatter) — проблема, с которой каждый оператор CNC-станка сталкивается время от времени. Вибрация при обработке — частая проблема в CNC-производстве. Фрезерование, точение или сверление — все вызывают это мучение у деталей. Оно влияет на качество и эффективность обработки, вызывает снижение чистоты поверхности деталей и повреждает, значительно сокращая срок службы концевой фрезы. Как снизить дрожание в CNC-обработке — основная тема, которую мы обсудим далее.
Что такое дрожание при обработке?
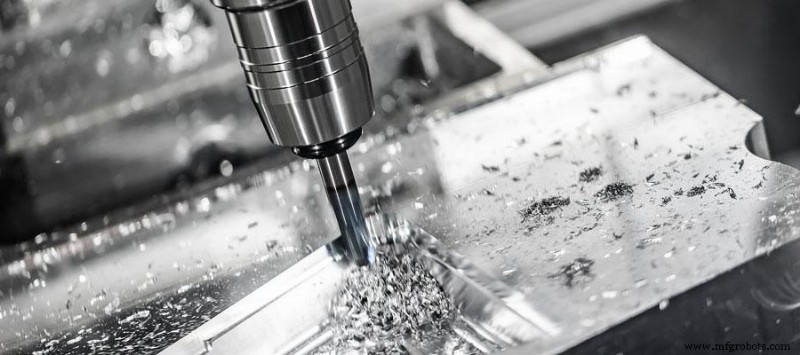
Вибрация при обработке, также известная как дрожание, — это явление нежелательной вибрации, возникающей во время резающих операций в процессах обработки: CNC-фрезерование, точение, сверление, которая создает волны на поверхности обрабатываемых деталей. Это происходит, когда заготовка и режущий инструмент вибрируют на разных частотах, и может быть вызвано многими процессными условиями: держателями инструментов, режущими инструментами, приспособлениями для деталей и состоянием станка.
Эти вибрации могут быть нерезонансными, например при использовании неравномерно изношенных инструментов. Нерезонансные вибрации обычно постоянны на протяжении всего цикла обработки и обычно имеют механические причины, легко диагностируемые.
Когда вы правильно сочетаете инструменты, зажим заготовки, стратегии обработки и настройки станка, чтобы создать вибрации, равные или близкие к естественной частоте станка, вы обнаружите вибрации, вызванные резонансом. Этот тип дрожания может возникать только в определенных точках траектории инструмента, например во вогнутых углах.
Типы дрожания при обработке — дрожание инструмента и дрожание заготовки
Существует два типа дрожания, о которых нужно знать: дрожание инструмента и дрожание заготовки. При дрожании инструмента ваш станок и инструменты начинают вибрировать, что передается заготовке.
При дрожании заготовки будет вибрировать стенка заготовки. Последнее обычно случается только при работе со тонкими стенками, но может вызывать больше или более серьезные проблемы, чем дрожание инструмента. В этой статье мы сфокусируемся на «дрожании инструмента», но вы можете попробовать использовать эти же техники для снижения «дрожания заготовки».
Зачем нужно снижать дрожание?
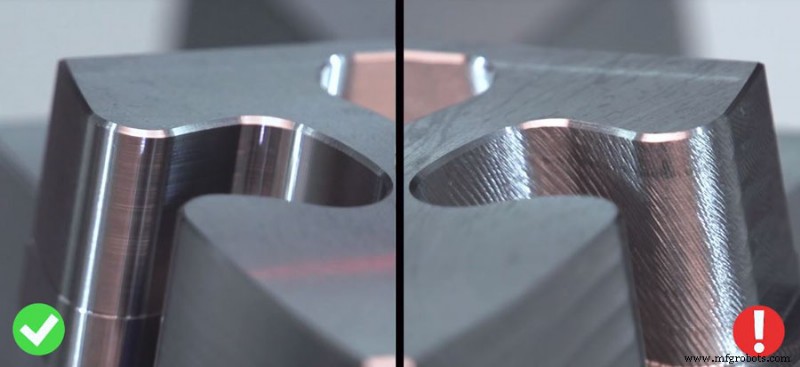
Дрожание при обработке может вызывать несоответствующую чистоту поверхности и сокращать срок службы инструмента. Вибрационные следы будут видны на обработанной поверхности, обычно показывая волновые узоры или регулярные следы. Постоянное дрожание вызывает неравномерный износ инструмента и даже повреждение.
Вибрация CNC-станков обычно слышна. Опытный наладчик сможет распознать дрожание по его уникальному звуку.
Обычно 100 мкм используется как критерий для оценки допустимости дрожания. Если амплитуда вибрации резания превышает 100 мкм, может вызвать ослабление инструмента или заготовки, и фрезерование не может быть продолжено. Когда вибрация меньше 100 мкм, хотя обработка может выполняться, на поверхности детали будут явные вибрационные царапины, что недопустимо на поверхности готовой продукции. Поэтому вибрация при обработке должна ограничиваться в разумных пределах.
Как снизить дрожание в CNC-обработке?
1. Определение правильной траектории инструмента
Это очень важный шаг в резке. Согласно инструкциям, фрезерование делится на заходное и встречное. Если направление фрезеровальной силы совпадает с направлением зажима заготовки, вибрация гнутой детали может быть устранена. CNC-фрезерный станок с шароупорным или шаровым винтом и вертикальный машининг-центр очень полезны для устранения вибрации дрожания при CNC-фрезеровании.
При использовании традиционных траекторий инструмента на CNC-фрезерном станке степень зацепления инструментов будет варьироваться. Это может вызывать чрезмерную силу, приложенную к резаку в определенных точках траектории, что вызывает дрожание. Использование траектории с постоянным зацеплением или уменьшение глубины резки может помочь облегчить эту ситуацию.
2. Правильная резка
Когда CNC-фрезерный станок использует длинную тонкую концевую фрезу для фрезерования глубокой полости, обычно применяют плунж-фрезерование (plunge milling), где фреза подается осево как сверло. При фрезеровании глубоких полостей вылет длинного стержня обычно более 3 раз диаметра стержня. Только когда вибрация резки не серьезна, корректировка режущих параметров может быть эффективной. Традиционные методы корректировки: снижение скорости инструмента или заготовки, уменьшение глубины резки и увеличение подачи на оборот. Кроме того, используют пластины с большими углами предбегания и задбегания с легкими скулами. Угол резающего клина пластины минимален при фрезеровании.
3. Выбор правильного режущего инструмента
Режущий инструмент может сильно влиять на дрожание. Соображения включают правильный субстрат, геометрию, покрытие и соотношение сторон. Программисты склонны использовать самый большой инструмент, который помещается, но это может быть не идеальным размером. Длинные тонкие инструменты более склонны к вибрации (и дефлекции), чем короткие толстые. Поэтому выбирайте инструмент с наибольшим диаметром. Минимизируйте вылет инструмента из держателя и обеспечивайте их надежную фиксацию с высокой точностью бега. Комбинирование нескольких инструментов с переменной геометрией канавок — эффективный способ снижения вибрации.
Кроме того, использование острых пластин снизит резающую силу CNC-фрезерного станка, а своевременное поддержание стабильности инструмента и среды обработки — условие обработки, которое нельзя игнорировать.
Также важно постоянно применять правильное резающее давление или нагрузку на стружку. На CNC-фрезерных станках чрезмерное количество канавок может вызывать дрожание. Меньшее количество канавок и концевые фрезы с переменным шагом можно использовать для снижения резонансной вибрации, вызванной нагрузкой на стружку.
4. Правильный держатель инструмента:
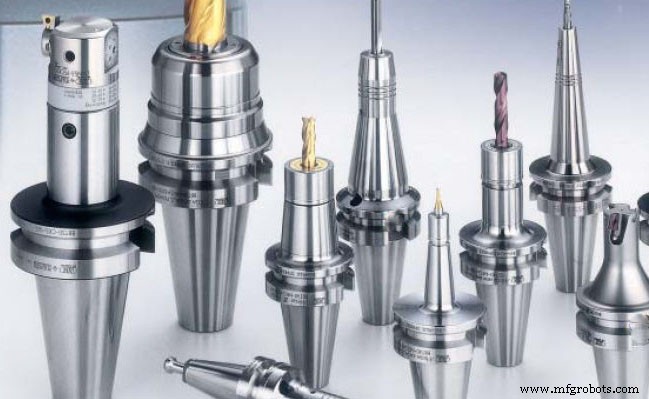
Обычные держатели инструментов (боковая зажимная, двухъярусный патрон и стандартный ER-патрон) не могут обеспечить точность или жесткость, необходимые для высокопроизводительной обработки. Лучший выбор — держатель, сочетающий плоское и коническое контакты для обеспечения высокой точности и высокой жесткости. Такой держатель вступает в зацепление с точешно обработанной поверхностью шпинделя при контакте с конусом, что обеспечивает необходимую дополнительную жесткость и способствует демпфированию. Баланс всех инструментов должен оцениваться, и качество поверхности может быть улучшено даже на низких оборотах.
5. Правильное зажимание заготовки:
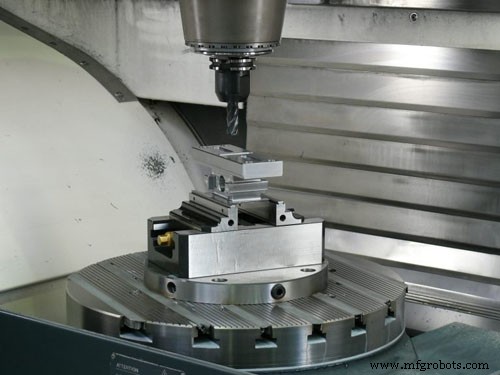
Если деталь не закреплена должным образом, сама деталь может вибрировать и вызывать дрожание. Проверьте, прилагает ли патрон, тиски, вакуумный стол или другое приспособление для зажима заготовки достаточное давление. Старайтесь использовать приспособление подходящего размера, чтобы приложить зажимное давление к детали максимально равномерно.
Избегайте зажима только одного конца длинного тонкого материала. Если это может быть проблемой, рассмотрите использование более крупного приспособления или другого приспособления на фрезерном станке. Рассмотрите использование тылсточка или устойчивой упорной рамы на токарном станке.
При использовании тонкостенных деталей вибрация амортизирующих деталей может быть особенно сложной. Один способ решения такого типа дрожания — использование наполнительных материалов для увеличения жесткости детали.
6. Настройки и обслуживание станка:
CNC-станок должен стоять на твердом бетонном полу без швов, трещин или других разрывов. oslабленные, мягкие, эластичные или поврежденные полы усугубят дрожание CNC-станков. Правильно установленные анкеры или правильно отрегулированные ножки — базовые требования для снижения дрожания.
Если вы хотите поддерживать хорошее качество поверхности и строгие допуски на плохо обслуживаемых станках, нужно преодолеть механические проблемы, кроме перечисленных здесь. Регулярно обслуживайте оборудование для обеспечения оптимальной производительности.
Производственный процесс
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Снижение затрат на ЧПУ-обработку: проверенные стратегии экономии времени и денег
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Как радиус угла влияет на точность и стоимость ЧПУ-обработки
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Предотвращение поломок режущего инструмента ЧПУ: проверенные стратегии снижения отказов
- Снижение затрат на CNC-обработку: проверенные стратегии точности и экономии
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения