



Освоение ЧПУ-резания: предотвращение вибраций, столкновений и перереза для точных результатов
1. Вибрация инструмента (Bouncing)
Вибрация резака — относительно большая вибрация инструмента из-за чрезмерной силы. Опасность: перерез заготовки и повреждение инструмента. Когда диаметр инструмента мал, шток слишком длинный или сила слишком велика, возникает вибрация. При использовании подходящего инструмента и метода обработки вероятность вибрации снижается.
Есть 3 основных фактора, влияющих на деформацию инструмента:
1) Длина режущего инструмента
2) Диаметр инструмента
3) Сила, действующая на инструмент
1. Длина режущего инструмента
Для инструмента того же диаметра, когда длина удваивается, его деформация увеличивается в 3 раза. При обработке нужно максимально сокращать длину инструмента для снижения риска вибрации.
2. Диаметр инструмента
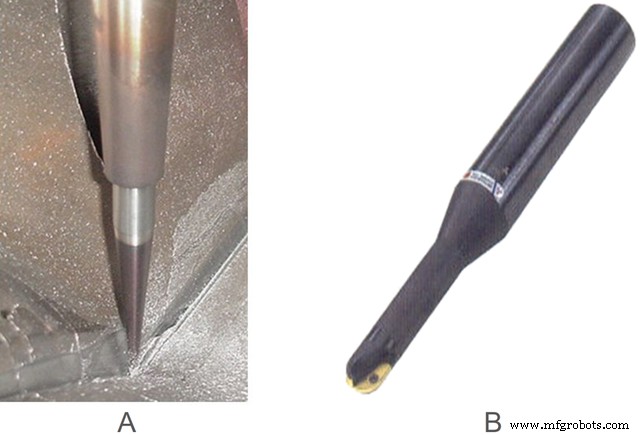
Для инструмента той же длины, когда диаметр уменьшается вдвое, деформация увеличивается в 4 раза. При обработке, если возможно, выбирать инструменты с большим диаметром или усиленные инструменты для снижения риска ломки. (На рисунке: А — использование кабельножа и конических зауженных резов, Б — инструмент с усиленным шанком)
3. Сила, действующая на инструмент
Деформация инструмента прямо пропорциональна силе, которую он воспринимает при обработке. Уменьшение силы на инструменте снижает риск ломки. Для уменьшения силы нужно уменьшить площадь контакта инструмента с заготовкой.
Пример уменьшения силы
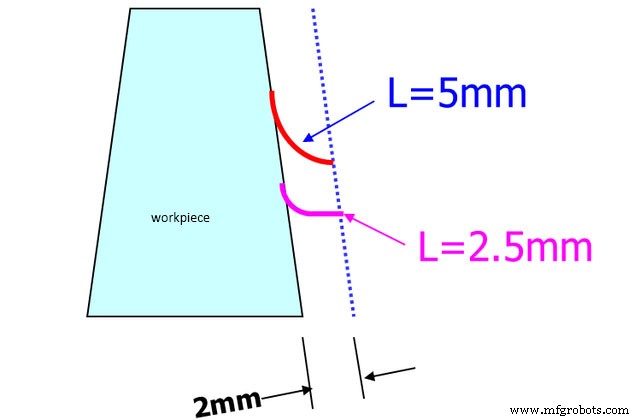
При обработке глубоких зон можно использовать меньшую подачу и фрезу с малым радиусом R для уменьшения силы на резе в процессе, снижая риск ломки.
На рисунке сравнение контактной зоны с материалом формы при обработке одинаковой глубины инструментами D50R6 и D50R0.8. Видно, что использование фрезы с малым R для глубокой заготовки снижает режущую силу больше, чем фреза с большим R.
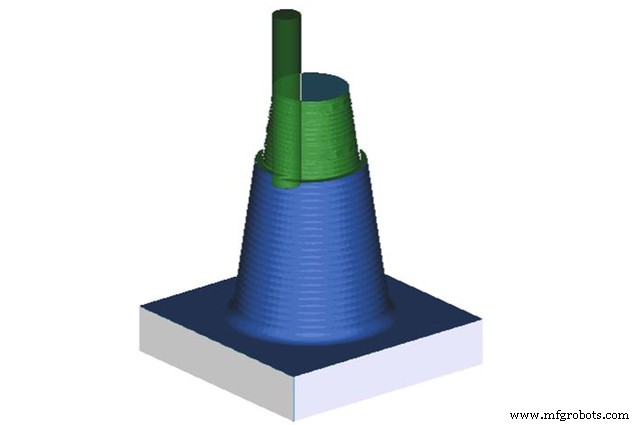
Уменьшить количество режущего инструмента (т.е. общую глубину на один проход инструмента). Когда глубина обработки превышает 120 мм, инструмент должен устанавливаться дважды: сначала короткий держатель для обработки до 100 мм, затем удлиненный держатель для обработки ниже 100 мм, и установить малый припуск.
2. Столкновение инструмента (Hitting)
Столкновение резака — когда припуск резания слишком велик. Помимо режущей кромки, шток инструмента ударяет по заготовке. Основные причины: неразумная установка высоты безопасности или её отсутствие, неправильный выбор метода обработки, неправильное использование инструмента, припуск для второй черновой обработки меньше припуска для первой черновой и т.д.
1) Слишком большой припуск резания
Решение: уменьшить припуск. Чем меньше диаметр инструмента, тем меньше припуск должен быть. В обычных условиях припуск для каждой черновой обработки формы не более 0.5 мм, для получистовой и чистовой — еще меньше.
2) Неправильный выбор метода обработки
Сменить режим контурной фрезеровки на режим полостной фрезеровки. Когда припуск обработки больше диаметра инструмента, метод контурной фрезеровки нельзя выбирать.
3) Неправильная установка высоты безопасности, удар о зажим при подъеме инструмента
Решение:
1. Высота безопасности должна быть больше высоты зажима.
2. В большинстве случаев нельзя выбирать режим «прямого» захода и отхода инструмента, кроме специальных заготовок.
4) Неправильная установка припуска второй черновой обработки
Припуск для второй черновой обработки должен быть обычно на 0.05 мм больше припуска для первой черновой. Если припуск первой черновой 0.3 мм, второй должен быть 0.35 мм. Иначе шток инструмента легко ударит по верхней боковой стенке.
Помимо вышеуказанных причин, столкновение может происходить при ремонте ножничных путей, поэтому лучше не ремонтировать их. Самое прямое последствие столкновения — повреждение инструмента и заготовки, а еще серьезнее — повреждение шпинделя станка.
3. Перерез (Overcutting)
Перерез — инструмент также режет части, которые нельзя резать, повреждая заготовку. Причин перереза много, основные: низкая точность станка, столкновение инструмента, вибрация инструмента, неподходящий инструмент. Кроме того, если оператор неточно устанавливает резак, это также может вызвать перерез.
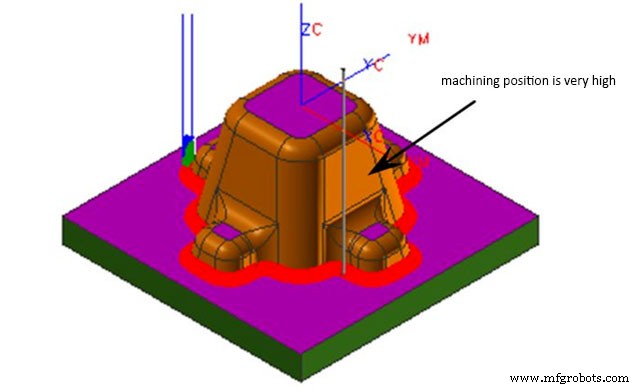
Ситуация на рисунке — перерез из-за неправильной установки высоты безопасности.
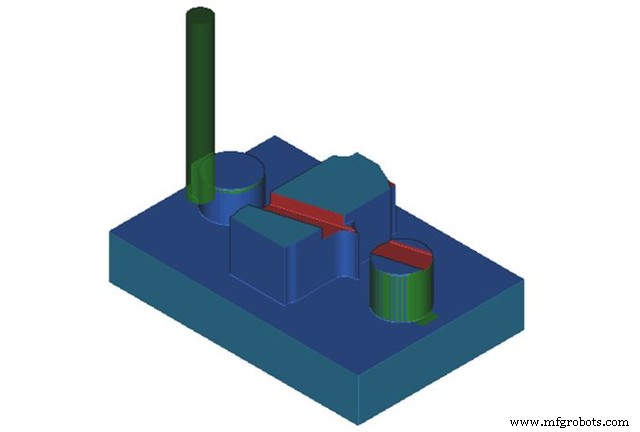
При программировании нужно быть внимательным и тщательным. После завершения программы необходимо детально проверить траекторию инструмента, чтобы избежать перереза, иначе это приведет к браку формы или повреждению станка.
Как профессиональный производитель ЧПУ-обработки, SANS Machining специализируется на мелкосерийных деталях более 10 лет, предоставляем фрезеровку, токарную, шлифовальную и электроэрозионную обработку. Все детали изготавливаются по вашим чертежам, без минимального заказа.
Производственный процесс
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Как радиус угла влияет на точность и стоимость ЧПУ-обработки
- Как ИИ и машинное обучение революционизируют ЧПУ обработку
- Выбор оптимального ЧПУ-режущего инструмента и программирования для пиковой производительности
- Мастерство ЧПУ-обработки: экспертные советы и лучшие практики
- Освоение CNC-точности: проверенные стратегии устранения дрожания и вибрации
- Распространенные дефекты CNC-обработки и проверенные меры контроля
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения
- Центры обработки с ЧПУ: эволюция, влияние и инсайты развития
- ЧПУ-шлифовальные станки для инструментов: функции, применение и преимущества