



Оптимизация выбора инструмента и режущих режимов для точной ЧПУ-обработки
Современные CAD/CAM-системы предоставляют функции автоматического программирования. В интерфейсе они запрашивают параметры технологической подготовки: выбор инструмента, планирование траектории, установка режущих режимов. Программист задает параметры, НС-программа генерируется автоматически и передается на станок. Таким образом, выбор инструмента и определение режущих режимов происходят в режиме человеко-машинного взаимодействия, что контрастирует с обычными станками. Программист должен владеть базовыми принципами выбора инструмента и режимов, полностью учитывая особенности ЧПУ-обработки. Статья обсуждает проблемы выбора инструмента и режимов в НС-программировании, дает принципы, рекомендации и указывает на важные нюансы.
Типы и характеристики распространенных инструментов ЧПУ
Инструменты ЧПУ должны соответствовать высокой скорости, эффективности и автоматизации станков. Обычно включают общие инструменты, универсальные патроны и малое число специальных держав. Патрон соединяет инструмент и устанавливается на силовую головку, поэтому постепенно стандартизируется и серийнифицируется. Классификация ЧПУ-инструментов vielfältна.
По конструкции инструмента:
- Цельные
- Сменные пластины (пайка или механическое закрепление; механические — неиндексируемые и индексируемые)
- Специальные (комбинированные, вибропогасительные и др.)
По материалу режущей части:
- Быстрорежущая сталь (БРС)
- Твердые сплавы
- Алмазные
- Другие (кубический нитрид бора, керамические и др.)
По режущему процессу:
- Токарные (наружные, внутренние, резьбовые, отрезные и др.)
- Сверлильные (сверла, растачиватели, резьбонарезчики)
- Расточные
- Фрезерные и др.
Для удовлетворения требований ЧПУ-станков к долговечности, стабильности, легкости настройки и замены широко применяются механические индексируемые инструменты — 30–40% от общего числа ЧПУ-инструментов, 80–90% от общего объема расхода.
По сравнению с инструментами для обычных станков, ЧПУ-инструменты имеют специфические требования:
- Хорошая жесткость (особенно черновые), высокая точность, малая вибрация и термическая деформация
- Хорошая взаимозаменяемость, быстрая смена
- Долгий срок службы, стабильные резащие свойства
- Легко регулируемые размеры для сокращения времени наладки
- Надежное ломание/скручивание стружки для удобства удаления
- Серийность и стандартизация для удобства программирования и управления инструментами
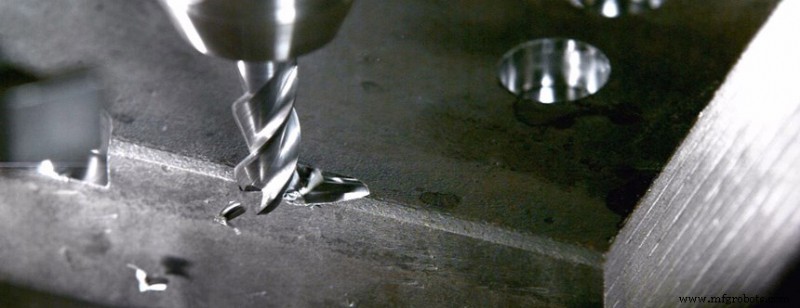
Выбор инструментов ЧПУ-обработки
Выбор происходит в режиме человеко-машинного взаимодействия при НС-программировании. Инструмент и держава выбирают исходя из возможностей станка, свойств материала заготовки, технологического процесса, режущих режимов и др.
Общий принцип: легкая установка и настройка, хорошая жесткость, высокая долговечность и точность. При выполнении требований выбирают более короткий держатель для повышения жесткости.
Размер инструмента должен соответствовать размеру обрабатываемой поверхности заготовки.
В производстве для контуров плоских деталей часто используют торцевые фрезы. При фрезеровании плоскостей — фрезы с твердосплавными пластинами. Для боссов и пазов — БРС торцевые фрезы. При обработке заготовки или черновом расточении — кукурузные фрезы с твердосплавными пластинами. Для 3D-профилей и переменных фасок — шароносиковые, кольцевые, конические, дисковые фрезы.
При обработке свободных форм скорость на вершине шароноса нулевая, для точности шаг траектории очень мал, поэтому шароносы используют для финиша. Плосконосы превосходят шароносы по качеству и эффективности. Поэтому, если нет риска подрезания, при черновой и чистовой обработке поверхностей предпочтительны плосконосы. Долговечность и точность инструмента коррелируют с ценой. В большинстве случаев выбор качественного инструмента увеличивает его стоимость, но за счет роста качества и эффективности общая себестоимость снижается.
На обработке центре инструменты установлены в магазине, выбор и смена по программе. Нужен стандартный держатель для быстрой и точной установки стандартных инструментов (сверления, расточки, фрезерования) на шпиндель или в магазин. Программист должен знать конструкцию, размеры, способ и диапазон настройки держателя на станке, чтобы определить радиальные и осевые размеры инструмента при программировании.
В эконом-ЧПУ заточка, измерение и замена инструментов вручную, много вспомогательного времени. Порядок инструментов должен быть рациональным. Принципы:
- Минимизировать число инструментов
- После зажима инструмент должен выполнить все возможные операции
- Черновые и чистовые инструменты раздельно, даже одинакового размера
- Сначала фрезерование, потом сверление
- Сначала финиш поверхностей, потом 2D-контуров
- По возможности использовать автоматическую смену инструментов для повышения производительности
(Принципы повторяются в источнике — оставлены без дублей.)
Определение режущих режимов в ЧПУ-обработке
Принцип рационального выбора: в черновой обработке главная цель — производительность, но учитывают экономичность и затраты. Конкретные значения по руководству станка, справочникам по режущим режимам и опыту.
(1) Глубина резания t
При допускающей жесткости станка, заготовки и инструмента t равно остатку обработки — эффективная мера повышения производительности. Для обеспечения точности и шероховатости на финише обычно оставляют запас. Финишный запас на ЧПУ может быть меньше, чем на обычных станках.
(2) Ширина резания L
Обычно L пропорционален диаметру инструмента d и обратно пропорционален глубине резания. В эконом-ЧПУ L = (0,6–0,9)d.
(3) Скорость резания v
Повышение v повышает производительность, но v тесно связано с долговечностью инструмента. При росте v долговечность падает резко, поэтому выбор v основан на долговечности. Также v зависит от материала. Пример: фрезерование сплава 30CrNi2MoVA торцевой фрезой — v ≈ 8 м/мин; то же алюминиевый сплав — v > 200 м/мин.
(4) Скорость подачи vF
Выбирают по требованиям точности и шероховатости, материалу инструмента и заготовки. Повышение vF повышает производительность. При низких требованиях к шероховатости vF выбирают больше. В процессе vF можно регулировать вручную через корректор на пульте, но максимум ограничен жесткостью оборудования и питанием.
Производственный процесс
- Инструменты CNC ножевой резки: полное руководство для точного производства
- Выбор правильных фрез для ЧПУ-маршрутизаторов: советы по выбору и меры предосторожности
- Освоение операций на токарном станке и выбор режущих инструментов
- Быстрое сравнение ЧПУ режущих инструментов: фрезы, резьбовые фрезы и другие
- Оптимизация выбора инструмента и параметров: краеугольный камень превосходства в обработке
- Экспертное руководство по ЧПУ-обработке тонкостенных деталей: выбор инструмента, планирование траектории и …
- 5 признаков износа режущего инструмента ЧПУ: когда пора менять
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения
- Продвинутые горизонтально-шлифовальные станки с ЧПУ для максимальной производственной эффективности
- Экспертное руководство по выбору фрезерных инструментов для оптимальной производительности