



Оптимизация ЧПУ-обработки: критерии производительности и стратегии выбора инструмента
Выбор режущего инструмента — ключевой этап технологии ЧПУ, влияющий и на производительность станка, и на качество деталей. Инструмент — предпосылка роста эффективности. Рассмотрим требования к производительности и методы подбора.
Требования к производительности инструмента для ЧПУ
ЧПУ-станки: высокая точность, производительность, сконцентрированный процесс, малоустановки. К инструменту предъявляются повышенные требования по сравнению с универсальными станками.
Приоритет — стандартный инструмент. При необходимости — высокоэффективные комбинированные и специальные. Из стандартных выбирают передовые: резьбовые с механической закладкой пластин, твердосплавные цельные, керамические.
1) Марка, размер, класс точности
Должны соответствовать технологическим требованиям. Материал режущей пластины — совместим с материалом заготовки.
2) Хорошие режущие свойства
Для черновой и труднообрабатываемых материалов: большой задний припуск, высокая подача, устойчивость к высокоскоростному и силовому резанию. Стабильность режущих свойств и ресурса в партии — для смены по ресурсу или управления через ЧПУ.
3) Высокая точность
Для высокоточной обработки и автоматической смены инструмента. Например, радиальная точность цельных фрез.
4) Высокая надежность
Исключение случайных поломок и скрытых дефектов. Инструмент и комплектующие — высокой надежности и адаптивности.
5) Высокая стойкость (ресурс)
И для черновой, и для чистовой — ресурс выше, чем на универсальных станках. Обеспечивает качество обработки.
- Хорошая скурообразование и струхоудаление.
На ЧПУ стружку нельзя удалять вручную. Она навивается на инструмент и деталь, повреждает режущий край, царапает поверхность, травмирует оператора. Инструмент должен обеспечивать надежное скурообразование и удаление стружки.
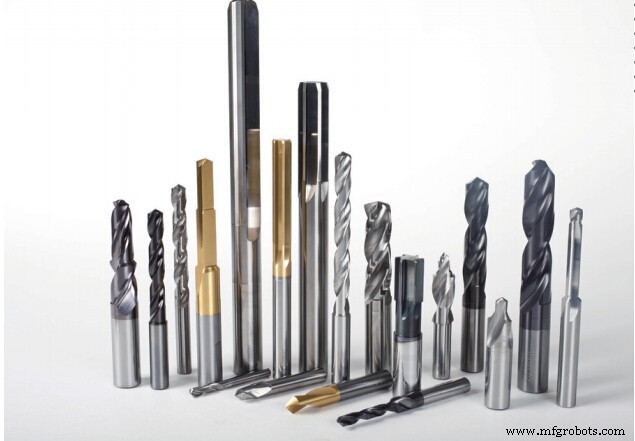
Методика выбора инструмента
Вращение шпинделя и мощность на ЧПУ значительно выше. Требования: высокая точность, прочность, жесткость, стойкость, размерная стабильность, легкость установки и наладки. Разумная конструкция, стандартизация геометрии. Выбор зависит от геометрии детали, материала, жесткости приспособления и станка.
1) По режущим свойствам материала детали
Для высокопрочных сталей, титановых сплавов, нержавейки — резьбовые твердосплавные пластины с высокой износостойкостью.
2) По стадии обработки
Черновая: снятие припуска → инструмент с высокой жесткостью, низкой точностью. Получистовая/чистовая: обеспечение точности и качества → высокая стойкость и точность. Если используют один инструмент: черновую делают снятым с чистовой (легко изношенный край после чистовой не портит черновую, но чистовая с таким краем даст брак).
3) По особенностям обрабатываемой зоны
Если конструкция позволяет — большой диаметр, малый перехлест. Для тонкостенных и сверхтонких деталей — достаточно большой пред-угол для снижения сил. Для мягких материалов (алюминий, медь) — фрезы с увеличенным пред-углом, зубьев ≤ 4.
Производственный процесс
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- ЧПУ-обработка: 4 метода контроля и 3 ключевых решения для производителя
- Высокоскоростной ЧПУ-обрабатывающий центр: ключевые конфигурации и требования
- Мастерство ЧПУ-обработки: экспертные советы и лучшие практики
- Плоскодонные фрезы для ЧПУ: ключевые преимущества и практические применения
- 5 признаков износа режущего инструмента ЧПУ: когда пора менять
- Распространенные дефекты CNC-обработки и проверенные меры контроля
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения
- Продвинутые горизонтально-шлифовальные станки с ЧПУ для максимальной производственной эффективности
- Экспертное руководство по выбору фрезерных инструментов для оптимальной производительности