



Ключевые особенности фрезерных операций на центрах обработки
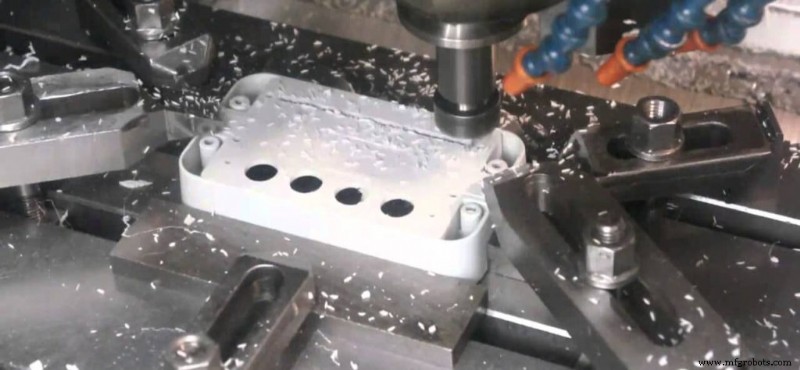
Центр обработки — комплексный станок (фрезерный, расточной, сверлильный). Высокая производительность. Спецприспособления не нужны: достаточно закрепить инструмент и ввести данные — цикл сокращается. Бесступенчатые обороты и подача → оптимальные режимы. Выполняет: лицевую, плечевую, копировальную, полостную, пазовое фрезерование, фрезерование с поворотом, резьбовое, копированием по наклонной, траекторное по окружности.
1. Выбор направления фрезерования
Заготовка может подаваться по или против вращения фрезы — влияет на вход/выход режущего ребра. Натяжное фрезерование (climb milling) предпочтительно всегда. Но если инструмент «втягивает» заготовку, подача скачкообразно растет, толщина среза превышает норму → сколы. Тогда выбирают противонаправленное (up-cut). Также при большой вариации припуска выгоднее up-cut.
2. Диаметр и позиция фрезы
Диаметр выбирают по ширине заготовки и мощности станка. При лицевой фрезеровке ширина заготовки прямо задает диаметр. Фреза должна быть шире заготовки — для хорошего формирования стружки и нагрузки на режущий край. Идеально — фреза слегка смещена от центра: траектория каждого зубья мала, вход/выход зубьев облегчает струхообразование и предотвращает удары. Если фреза строго по центру — радиальная сила меняет направление при входе/выходе, вибрирует шпиндель, зубья ломаются, качество падает. Позиция фрезы, проходы, контакт зубьев — критичны для успеха.
3. Условия входа и выхода режущего ребра
При каждом входе зубья в разрез возможен удар. Зависит от поперечного сечения стружки, материала, типа стружки. Критичен тип начального и конечного контакта режущего ребра с материалом. Точное позиционирование инструмента также важно.
(1) Ширина заготовки ≥ диаметра фрезы
Ось фрезы полностью вне заготовки. Крайний зубь входит с максимальным ударом — самая уязвимая зона. Выход только кончиком зуба — сила полностью на конце, до резкого отрыва. Ударная разгрузка.
(2) Диаметр фрезы немного больше ширины заготовки
Ось фрезы совмещена с краем заготовки. При максимальной толщине стружки зубь выходит — очень высокие ударные нагрузки при входе и выходе.
4. Выбор охлаждающей смазочной жидкости (СОЖ)
Фрезерование на ЦО: ультраточность, малые партии, сложность. Нужен специализированный раствор для ЦО: отличные ЭП-свойства (экстремального давления) и антиизносные → выше точность. Универсален для сложных процессов. По сравнению с рапсовым, минеральным, регенерационным маслами — резко повышает ресурс инструмента и оборудования, предотвращает ржавление и желтение, снижает общую себестоимость.
Грамотная расстановка операций повышает производительность.
Производственный процесс
- Ключевые свойства рефрактерных металлов — что нужно знать
- Токарная обработка против фрезерования: ключевые различия в металлообработке
- Применение станков с ЧПУ в современном производстве: ключевые сферы
- Вертикальные машцентры: особенности, преимущества, применение
- Типы процессов ЧПУ фрезеровки, используемых цехами обработки
- Электроэрозионная обработка (ЭЭО): революционная техника за пределами ЧПУ
- Распространенные методы CNC-нарезания резьбы: подробное объяснение
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- ЧПУ-фрезерование vs ЧПУ-ножничный раскрой: ключевые различия
- Освоение 5-осевой обработки: точность, эффективность и ключевые применения