



5-осевая обработка: ключевые преимущества над 3- и 4-осевыми системами
Что такое 5-осевая обработка?
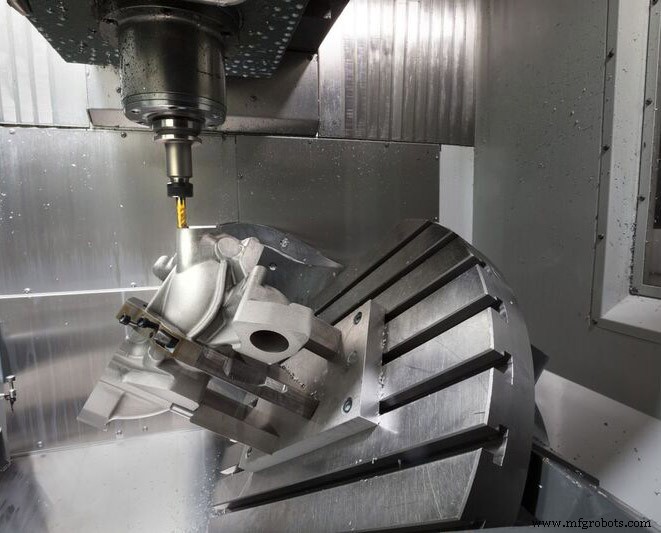
5-осевая обработка — это режим ЧПУ-обработки. Обрабатывающие центры, которые мы обычно используем сейчас, как правило, трехосевые трехсвязные центры. Три оси — это оси X, Y и Z обрабатывающего центра. Конечно, есть 4-осевые центры. 4-осевые центры относятся к осям X, Y, Z и A. Здесь ось A — это ось, вращающаяся вокруг оси X. Пятиосевой обрабатывающий центр относится к оси B помимо осей X, Y, Z, а ось B — это ось вращения вокруг оси Y. Эта технология широко применяется в высокоточном приборостроении: судостроение, авиакосмическая, автомобильная, легкая промышленность, медицина.
Трехосевые центры и вертикальные обрабатывающие центры обычно используются в традиционной обработке форм для завершения фрезерования заготовок. С развитием технологии производства и обработки форм, шаровая фреза, обычно используемая в традиционной обработке форм, имеет очевидные преимущества, но если применяется для вертикальных обрабатывающих центров, скорость на дне нулевая, и качество плохое, поэтому слабости традиционной обработки форм постепенно проявляются. 5-осевая обработка может обрабатывать разные стороны заготовки без смены её положения на станке, что может значительно повысить эффективность обработки призматических деталей. (ЧПУ-обработка: 3 оси VS 4 оси VS 5 осей)
Каковы преимущества 5-осевой обработки?
1. Сокращение времени обработки
В 5-осевой обработке используются плоскодонные фрезы для поддержания вертикального состояния сложной поверхности обработки формы, что может значительно сократить время обработки. Принцип 5-осевого центра обработки также подходит для бокового фрезерования с наклонными поверхностями, что может устранить ребра, вызванные шаровой фрезой, делая качество поверхности формы более идеальным, и снизить объем работы по ручной чистке и ручной обработке поверхности формы.
2. Повышение точности обработки
Через технологию 5-осевой обработки решается проблема, когда заготовку нужно перепозиционировать под сложным углом и отлаживать многократно, что не только сокращает время, но и значительно уменьшает возникающие ошибки. Большая стоимость оснастки, требуемой при установке заготовки, также сэкономлена, и станок также достиг обработки сложных деталей, таких как сверление, коническая обработка и полостные углубления, необходимые для сложных поверхностей, что невозможно традиционными методами.
3. Высокая производственная эффективность
5-осевой центр обработки может эффективно сократить время обработки и вспомогательное время деталей. 5-осевой связанный центр обработки имеет большой диапазон скорости шпинделя и подачи, позволяя станку выполнять мощное резание с большим объемом резания. 5-осевой связанный центр обработки сейчас входит в эру высокоскоростной обработки, быстрые перемещения и позиционирование движущихся частей 5-осевого центра и высокоскоростная резка сократили время оборота между полуфабрикатами и повысили производственную эффективность.
Какая роль 5-осевой обработки в обработке форм?
1. Обработка форм с глубокими полостями
В процессе производства форм, если трехосевой центр обработки используется для обработки форм с глубокими полостями, необходимо удлинить державу и режущий инструмент для достижения этого. Однако при использовании 5-осевого центра обработки для обработки относительно глубодых и крутых полостей, необходимо обработать форму, чтобы создать лучшие процессные условия. Дополнительное вращение и качание заготовки или головки шпинделя может соответствующим образом сократить длину инструмента, тем самым предотвращая столкновение между инструментом и державой и стенкой полости, и снижая вибрацию и повреждение инструмента во время обработки. Срок службы инструмента удлиняется, а качество поверхности и эффективность обработки формы значительно улучшаются.
2. Обработка боковых стенок форм
Для обработки боковой стенки формы длина инструмента трехосевого центра обработки больше глубины боковой стенки, и длина инструмента определяется глубиной боковой стенки. Если увеличить длину инструмента, его прочность значительно снизится. Явление удвоения диаметра ножа произойдет, и качество заготовки будет трудно гарантировать. Например, используется 5-осевой центр обработки для обработки боковой стенки формы. Качание шпинделя или заготовки можно использовать, чтобы инструмент и боковая стенка формы появились вертикальными. При фрезеровании боковой стенки формы можно использовать лицевую фрезу для улучшения качества заготовки и продления срока службы инструмента.
3. Обработка плоской поверхности формы
При обработке плоской поверхности формы трехосевой центр обработки должен использовать шаровую фрезу для финишного фрезерования для получения хорошего качества поверхности. В этом случае необходимо увеличить траекторию инструмента, но центральная скорость вращения шарового резака почти нулевая. В обработке формы степень повреждения инструмента больше, срок службы инструмента сократится, и качество поверхности формы также ухудшится. 5-осевой центр обработки используется для обработки относительно плоских криволинейных поверхностей. Инструмент можно поместить на заготовке под определенным углом, а затем обработать заготовку. Это может увеличить относительную линейную скорость между заготовкой и шаровым резаком, и не только срок службы инструмента улучшается, качество поверхности заготовки также значительно улучшается.
4. Обработка нерегулярной поверхности формы
Для обработки форм с нерегулярными криволинейными поверхностями в прошлом обычно использовался трехосевой центр обработки. Направление резанья инструментом формы — движение по всей траектории резанья. Процесс резанья не меняется. В этот момент идеальное качество режущего кончика инструмента не может быть гарантировано для каждой части формы. Например, формы с частыми изменениями кривизны и формы с глубокими желобами могут обрабатываться 5-осевым центром обработки. Режущий инструмент может всегда оптимизировать состояние резания, и инструмент может максимизировать направление всей траектории обработки, в то время как инструмент также может двигаться в прямой линии одновременно, каждая часть поверхности формы будет более идеальной.
5. Обработка форм разных геометрических форм
При использовании 5-осевого центра обработки для обработки формы с трехмерной криволинейной плоскостью, резание формы всегда защищено в лучшем рабочем состоянии. Угол инструмента можно менять в любой зоне станка для завершения геометрической обработки формы.
6. Обработка наклонных отверстий на наклонной поверхности формы
При обработке наклонного отверстия на наклонной поверхности формы можно использовать 5-осевой центр обработки, чтобы поместить шпиндель на вертикальную сторону наклонной поверхности заготовки через качающее движение головки качкового станка и позиционировать в точной позиции отверстия. Для точной обработки наклонных отверстий на форме нужно как минимум два интерполяционных движения линейных осей, и точность позиций отверстий в этом процессе значительно снижается. Для обработки наклонных отверстий, например, используя 5-осевой центр обработки с качковым столом, действие — поместить наклонную поверхность формы в положение перпендикулярное шпинделю через качковый стол станка. Обработка наклонного отверстия одной из линейных осей шпинделя может быть завершена, что очевидно повышает точность отверстия.
7. Фрезерование прямых линий без изменения направления формы
Если вы хотите фрезеровать прямую линию без изменения направления, достаточно начертить прямую линию на кончике инструмента. Если направление нужно изменить, кончик инструмента начертит кривую. Изменение направления кончика инструмента крайне важно для использования 5-осевого центра обработки для компенсации кривой. Если система управления не учитывает длину инструмента, инструмент вращается вокруг центра оси, и кончик инструмента не может быть зафиксирован, и очень вероятно, что он выйдет из текущей рабочей позиции. Однако система 5-осевого центра обработки имеет функцию 5-осевого управления. В операции обработки форм, хотя направление инструмента меняется с использованием 5-осевой системы управления, позиция кончика инструмента может оставаться неизменной. В этом процессе необходимая компенсационная осевая движении XYZ также автоматически рассчитывается. В этот момент точность обработки значительно улучшается.
Итог
В обработке форм использование 5-осевого центра обработки может избежать интерференции инструмента и может обрабатывать сложные детали, трудные для обычных трехосевых станков. Для обработки форм-регулируемых поверхностей можно использовать технологию бокового фрезерования за один проход. Качество хорошее и эффективность высокая. Для трехмерных профилей, особенно крупномасштабных плоских поверхностей, можно использовать фрезы большого диаметра для приближения к крупномасштабной поверхности. Число проходов уменьшится, остаточная высота будет мала, и эффективность обработки и качество поверхности могут быть эффективно улучшены. Множественные пространственные поверхности формы могут быть зажаты один раз для выполнения многопроцессной и многогранной обработки, что повышает эффективность обработки и может эффективно улучшить точность взаимного положения каждой поверхности.
Когда 5-осевой центр обработки используется для обработки форм, инструмент всегда может быть в наиболее эффективном резающем состоянии для заготовки. В некоторых областях обработки можно использовать крупногабаритные инструменты для избежания взаимной интерференции. Такая жесткость инструмента лучше, точность обработки и эффективность могут быть улучшены. 5-осевой центр обработки — высокотехнологичный метод. Он может не только выполнить задачи механизированной обработки сложных заготовок, но и быстро повысить эффективность обработки и сократить технологические процессы.
Производственный процесс
- Применение станков с ЧПУ в современном производстве: ключевые сферы
- Ключевые преимущества пенообрабатывающих ЧПУ-фрезеров в формовочном производстве
- Мастерство обработки: ключевые этапы для стабильного высокого качества деталей
- Высокоскоростная обработка: ключевые преимущества для производства механических деталей
- Почему покупка алюминиевых остатков листа — умный выбор для экономичных проектов
- Исследование 7 основных типов технологий
- Ключевые преимущества электроэрозионной обработки (EDM) в современном производстве
- 5-осевая обработка: расширение производственных возможностей
- Освоение 5-осевой обработки: точность, эффективность и ключевые применения
- 5-осевое ЧПУ-фрезерование: точность и эффективность для сложных деталей