



Ключевые принципы выбора позиционирующей базы в центрах обработки
Мы знаем, что в индустрии механической обработки позиционирующая база центра обработки важна, так что они есть?
1. Когда станционная обработка, включая конструкторскую базу, не может быть завершена на центре обработки одновременно, позиционирующая база и конструкторская база должны совпадать максимально. Одновременно необходимо учитывать, что после позиционирования с этой базой все ключевые точные детали могут быть обработаны в одной установке. Обычно процессы, завершенные на центре обработки, располагают в конце.
2. Когда обрабатывают и базу, и обработку каждой станции на центре обработки, выбор позиционирующей базы должен учитывать завершение максимально возможного объема обработки. Для этого необходимо рассмотреть способ позиционирования, который облегчает обработку всех поверхностей инструментом. Например, для коробки лучше использовать способ позиционирования двумя штифтами с одной стороны, чтобы облегчить обработку других поверхностей инструментом.
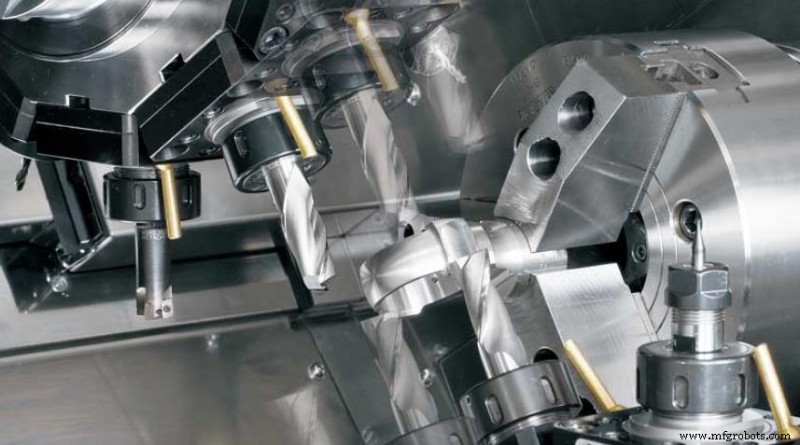
3. Начало системы координат заготовки, то есть «нуль программирования», не обязательно должно совпадать с позиционирующей базой детали, но между ними должно быть определенное геометрическое соотношение. Главное соображение для выбора начала системы координат заготовки — облегчить программирование и измерение.
Для деталей с высокими требованиями к размерной точности, при определении позиционирующей базы следует учитывать, можно ли точно измерить начало координат по позиционирующей базе, и принимать во внимание метод измерения.
4. Стараться выбирать конструкторскую базу на детали как позиционирующую базу. То есть каждая позиционирующая база, используемая на центре обработки, должна быть обработана в предыдущем процессе на обычном станке или центре обработки, чтобы легко обеспечить точное соотношение между обрабатываемыми поверхностями каждой станции, и когда некоторые поверхности нужно зажимать многократно или завершать на других станках, выбор той же базы позиционирования, что и конструкторская база, может не только избежать ошибок позиционирования, вызванных несхожестью баз, обеспечить точность обработки, и упростить программирование.
Производственный процесс
- Применение станков с ЧПУ в современном производстве: ключевые сферы
- Мастерство обработки: ключевые этапы для стабильного высокого качества деталей
- Основные промышленные процессы обработки, которые должен знать каждый производитель
- Ключевые принципы цилиндрического шлифования: подробный обзор
- Lean Thinking в промышленности: 5 ключевых принципов для устранения потерь и повышения эффективности
- Исследование 7 основных типов технологий
- Понимание различных типов прототипирования: руководство для основателей
- Исследование четырех основных типов производственных процессов
- Швейцарская vs конвенциональная токарная: ключевые различия для точной микрометровой обработки
- Освоение 5-осевой обработки: точность, эффективность и ключевые применения