



Высокоскоростной ЧПУ-обрабатывающий центр: ключевые конфигурации и требования
В ЧПУ-сервисах высокоскоростная ЧПУ-обработка — важный процесс: быстро и точно обрабатывает детали, повышает эффективность.
Высокоскоростные ЦОС отличаются от обычных: шпиндели, магазины инструментов, инструменты, ЧПУ-системы — главным образом скоростью шпинделя и подачей резания. Стандартный высокоскоростной ЦОС должен соответствовать требованиям.
1. Специальный шпиндель для высокоскоростного ЦОС
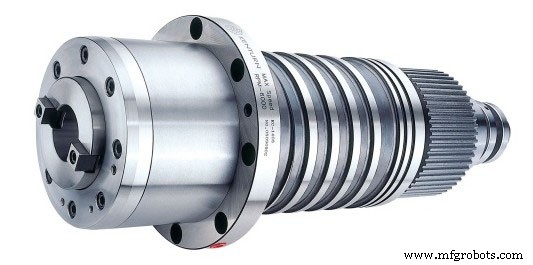
Высокоскоростной шпиндель ЦОС: высокая точность, хорошая жесткость, стабильная работа, малая тепловая деформация. Популярные типы: ременной, шестеренчатый, прямой привод (direct-drive), электрошпиндель. Для высокоскоростных ЦОС подходят прямой привод и электрошпиндели — остальные не đạtгают базовых скоростей. Скорость шпинделя высокоскоростного ЦОС не ниже 10 000 об/мин. Только прямой привод и электрошпиндели дают такую скорость.
Макс. скорость прямого привода ниже, чем электрошпинделя. Чем выше скорость, тем меньше сила резания — у прямого привода сила резания намного лучше, чем у электрошпинделя.
2. Подача резания высокоскоростного ЦОС
На ЧПУ-станках увеличение подачи = повышение эффективности. Для высокоскоростных ЦОС подача обычно 20–40 м/мин. Максимальная подача — максимальная эффективность.
Зрелое применение линейных двигателей дало качественный скачок: рост эффективности и точности во всех направлениях. Привод линейным двигателем — бесконтактный прямой привод, мало движущихся частей, нет проблем с искажениями. Достигнут уровень, недостижимый для шарикового винта. Линейный двигатель: высокое ускорение/торможение (до 2g, в 10–20 раз выше традиционного), скорость подачи в 4–5 раз выше.
3. ЧПУ-система высокоскоростного ЦОС
ЧПУ-система высокоскоростного ЦОС имеет более высокие требования, чем обычная. Должна иметь максимальную скорость обработки данных и высшие функциональные характеристики. Актуально для 4- и 5-осевых высокоскоростных ЦОС. Предпочтительны ЧПУ с 32- или 64-битными процессорами — гораздо мощнее обычных.
4. Инструмент высокоскоростного ЦОС
Речь не о типе инструмента, а о материале режущей части. Материалы для высокоскоростных ЦОС: поликристаллический алмаз, кубический нитрид бора, инструменты с твердыми покрытиями. Хороший инструмент раскрывает потенциал скорости резания.
Необходима динамическая балансировка инструмента, особенно с длинными шанками — предотвращение разрушения держателей/пластин от центробежных сил при низкой изгибной прочности и вязкости. Критично для безопасности оператора. Выбор системы зажима инструмента влияет на повторяемость АСИ и жесткость резания. Сейчас стандарт — 7:24 конус одностороннего зажима.
5. ЧПУ-программирование для высокоскоростной обработки
Программирование для высокоскоростной обработки отличается от обычного. При высоких подачах и скоростях программист должен предугадывать, как инструмент входит в материал. Помимо малой подачи и мелкой глубины — критично избегать резких смены направления подачи в NC-коде: они снижают скорость, вызывают «ползание» (crawling), ухудшают качество поверхности, риск перереза/недреза, поломки инструмента и шпинделя. Особенно при 3D-контурной обработке: сложные профили/углы лучше обрабатывать отдельно. Обработка всех поверхностей за один проход лучше, чем «зигзаг», прямые линии или другие общие методы.
Рекомендуется: инструмент входит в материал плавно, избегая повторного входа после выхода. Лучше плавный переход от одного режущего слоя к другому, чем резкий вход после выхода. Поддерживать стабильные параметры резания: постоянство толщины слоя, подачи, линейной скорости. При увеличении глубины — снижать подачу, иначе нагрузка вызовет дефлекцию инструмента, снижая точность, качество, ресурс.
Поэтому часто нужно предварительно обрабатывать сложные участки контура, чтобы мелкие финишные фрезы не «дожимали» остатки после крупных фрез предобработки — избегают скачка нагрузки. Сейчас некоторые CAM-системы имеют функцию «анализ остаточного материала» — точно знают расположение остатков после каждого прохода. Ключ к постоянной нагрузке на инструмент — критично для успеха высокоскоростной обработки.
Короче: чем проще траектория инструмента, тем лучше. Позволяет достичь макс. подачи без замедлений от плотных точек и резких смен направления. В «зигзаг»-траектории соединение соседних отрезков дугой (arc) снижает частоту вызовов программ ускорения/торможения.
В высокоскоростной обработке функция автосохранения перереза (остатков) в CAM незаменима для точности и безопасности. Перерез детали невосстановим, инструмент — катастрофически повреждается. Требует точной непрерывной цифровой модели геометрии и эффективного алгоритма генерации траектории для целостности контура. Важна и верификация траектории CAM: программист проверяет программу до отправки в цех, и автооптимизация подачи для поддержания макс. безопасной скорости.
Промышленные технологии
- ЧПУ обработка и гравировка: экспертный обзор центров, фрезеровки и станков высокой точности
- ЧПУ-обработка 2020: главные тренды и инновации отрасли
- Центры обработки с ЧПУ: эволюция, влияние и инсайты развития
- Продвинутые горизонтально-шлифовальные станки с ЧПУ для максимальной производственной эффективности
- Фрезерно-токарные обрабатывающие центры: двухсторонние решения для фрезерования и точения
- Обрабатывающий центр против токарного центра: экспертное сравнение и руководство
- Двухколонные центры обработки с ЧПУ: мощь для точного производства
- Почему сталь доминирует в точной CNC-обработке: Преимущества и применение
- Точная CNC-обработка: Раскрытие потенциала магния и плоских металлов
- Мастерство допуска в точной CNC-обработке