



Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
Вы когда-нибудь задавались вопросом, почему после фрезерования отверстия или кармана оно измеряется больше по верху реза, чем по низу? Или почему ваш калибровочный штифт садится плотно в начале отверстия, но не проходит до конца? Простой ответ — дефлекция инструмента. Всё гнётся. И я имею в виду — всё. Дефлекция инструмента — повсеместная, но мало понятная проблема. Не волнуйтесь, коллеги-токаря, потому что это не ваша вина! Дефлекцию инструмента нельзя устранить, можно только контролировать и минимизировать. Знание — сила, и к концу этого поста вы, надеюсь, получите рабочее знание причин дефлекции инструмента и потенциальных решений.
Просто говоря, дефлекция инструмента — это его изгиб. Когда вы режете признак, для примера возьмём глубокий карман. Во время резания вы прикладываете силы к инструменту и материалу. Материал уступает, поэтому образуются стружки. Однако он не сдаётся без боя. Когда материал даёт обратную реакцию, он заставляет конец инструмента двигаться в направлении, противоположном прикладываемым к материалу силам. Чем дальше инструмент выходит за пределы держателя, тем дальше движется конец инструмента.
Можно рассчитать дефлекцию инструмента, но математика довольно сложна. Если вы проводите значительное время в цехе, вы знаете, как часто оптимизация достигается глазами и ушами — я считаю эти две вещи самыми важными инструментами хорошего токаря. Однако, если вы хотите посчитать цифры для дефлекции инструмента, существует множество онлайн-калькуляторов. Для целей сегодняшнего поста мы будем опираться на наши верные глаза, уши и немного здравого смысла.
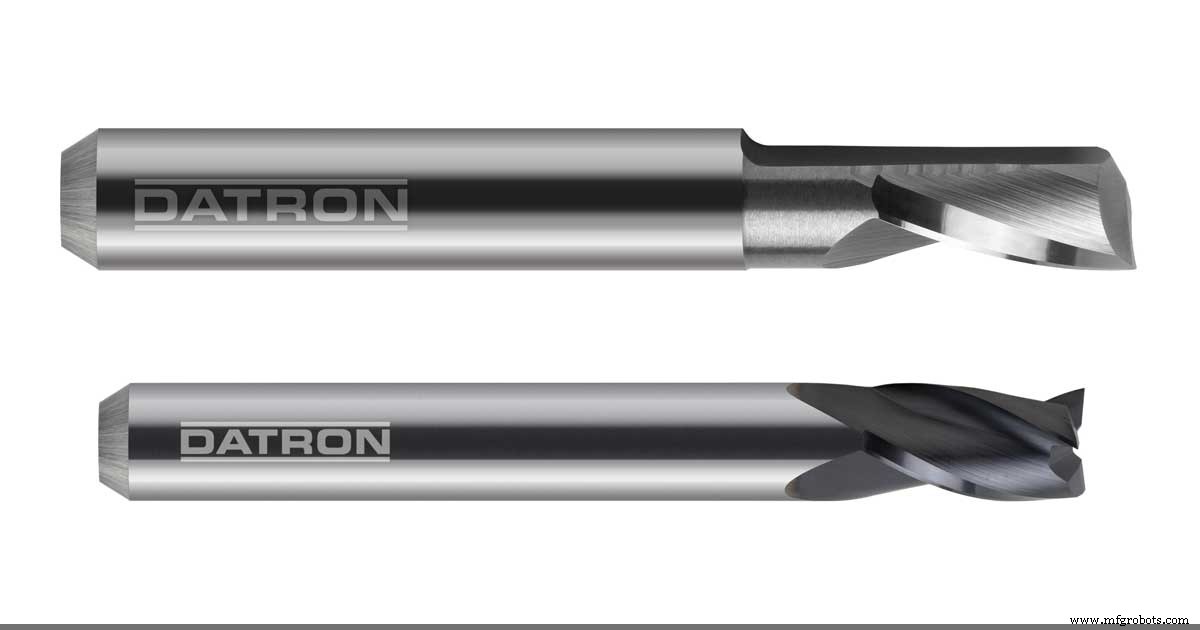
Жёсткость — самый важный фактор. По мере увеличения вылета инструмента из держателя жёсткость падает экспоненциально. Бывают ситуации, когда нужна длина, в этом случае ваш лучший курс — использовать наибольший диаметр с наименьшим числом зубьев. По мере уменьшения диаметра инструмента также уменьшается сила, необходимая для его изгиба. Кроме того, каждый зуб на вашей фрезе снижает жёсткость инструмента. Если вы режете глубокий признак, вы хотите убедиться, что используете наибольший диаметр, допускаемый чертежом, для оптимизации производительности инструмента. Даже если вам нужно черновить фрезой большего диаметра, а доводить фрезой меньшего для соблюдения спецификации по радиусам углов — это нормально. Вы также хотите инструмент с наименьшим числом зубьев и выдвигать инструмент только на столько, сколько действительно нужно. При исследовании инструментов вы обнаружите, что для некоторых жёсткость — главная забота, и многие «микро» инструменты идут с коническим хвостовиком для увеличения жёсткости.
Инструменты из твёрдого сплава против инструментов из быстрорежущей стали для уменьшения дефлекции инструмента
Если вы считаете, что дефлекция инструмента — проблема, или вы выполняете достаточно агрессивные резы, вызывающие проблемы, то одно, что вы всегда должны рассмотреть — инструменты из твёрдого сплава. Помимо преимуществ вроде более высоких SFPM и лучшего ресурса, твёрдый сплав примерно в три раза жёстче быстрорежущей стали. Однако имейте в виду, что твёрдый сплав अत्यмен хрупок — это нехорошее сочетание, когда речь о дефлекции инструмента. Для его дефлекции требуется больше усилия, но если вы приложите достаточно силы, инструмент не будет таким прощающим и сломается, так что будьте осторожны.
Как обсуждалось в моём посте «Встречное фрезерование против обычного», стратегия резания может влиять на дефлекцию инструмента. Использование стратегий динамических траекторий инструмента (см. мой пост «Динамическое фрезерование») может помочь в минимизации дефлекции инструмента за счёт лёгкого радиального реза. Если вы черновите признак, используя динамическую траекторию, и убеждаетесь, что фрезерите встречно, вы должны быть довольны результатами. Как обсуждалось в этих других постах, для доводки у вас есть пару вариантов — либо встречное фрезерование доводки, либо обычное фрезерование пружинным проходом, либо обычное лёгкое доводочное прохождение со смазкой — и вы будете очень довольны результатами.
Станок с ЧПУ
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Экспертные решения в кастомной ЧПУ-обработке: точность и надежность
- Точная CNC обработка акрила: Точная, безопасная и эффективная
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- CNC-обработка vs литьё под давлением: выбор правильного метода для проекта
- Понимание затрат на ЧПУ-обработку: ключевые факторы и оптимизация