



Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
Более 10 лет в бизнесе быстрого производства — 3ERP накопил богатый опыт ЧПУ-обработки деталей для прототипирования и серийного производства.
В статье объясняем, как мы достигаем тугих допусков на ЧПУ-деталях.
Надеемся, это полезно для ЧПУ-цехов и всех, кому интересно, как это работает.
1. Найдите правильное помещение для цеха
Выбирая цех, нельзя смотреть только на район — нужно учитывать этаж. По нашему опыту, только первый этаж (подземный/первый надземный) подходит. Мы посещали много ЧПУ-цехов на втором, третьем этажах и выше — обычно потому что аренда дешевле. Но лишняя вибрация на этих этажах создает массу проблем. Когда ЧПУ-станки работают, вибрация чувствуется, и сделать точные ЧПУ-детали в трясущемся цехе практически невозможно.
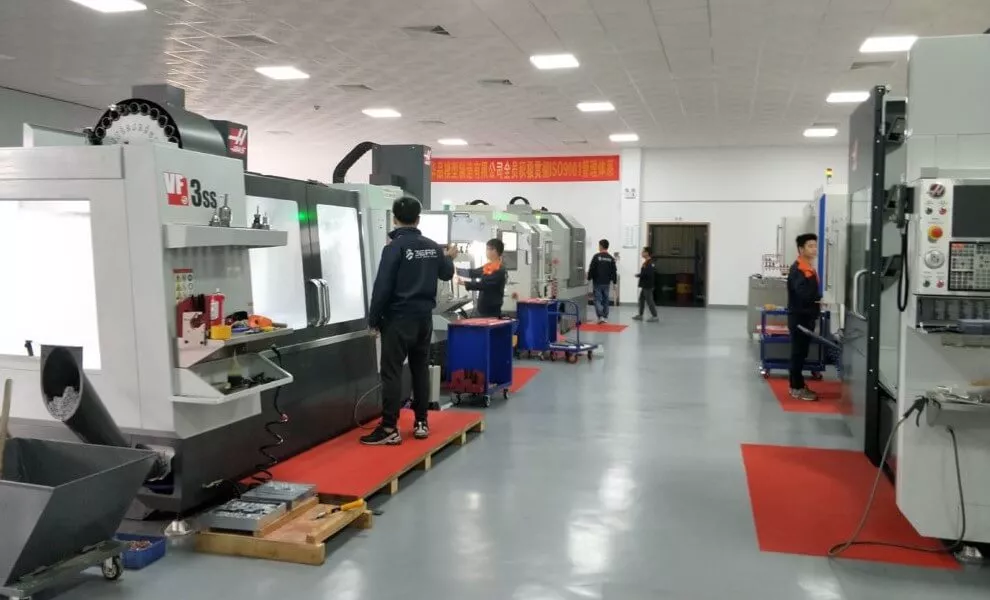
Наш ЧПУ-цех
2. Контролируйте температуру цеха
Температура цеха — еще критически важный фактор для точных деталей. В сутки температура может варьировать более чем на 10°C, и при такой вариации нельзя ожидать стабильных допусков. Поэтому мы установили кондиционирование в цехе. Более 90% компаний в Китае не имеют кондиционеров в цехах для стабилизации температуры, хотя летом может быть 40°C. Персонал очевидно не может концентрироваться и сохранять спокойствие в такой среде, и в итоге допускает ошибки.
3. Используйте качественные ЧПУ-станки
Точность станка — один из важнейших факторов качества детали. Если допуск станка ±0.02 мм, как гарантировать ±0.01 мм? Хотя мастерство человека играет большую роль, мастер только настолько хорош, насколько хороши его инструменты, поэтому мы всегда рады инвестировать в свои обрабатывающие центры. Сказав это, самые сложные и универсальные центры не всегда самые точные.
4. Балансируйте держатели инструментов
На рынке много держателей инструментов, цены от 30 до 500 USD, и динамический баланс держателя критически важен для точной обработки. Дисбаланс может вызываться несоосностью, асимметричным дизайном ротора, ошибками концентричности и др., и ведет к менее точным деталям. В общем, сильно несбалансированные держатели должны балансироваться профессиональным сервисом, но некоторые держатели спроектированы для легкой коррекции добавлением взвешенных колец. По нашим тестам, низкокачественный держатель может давать 0.02 мм и более дрожания, а максимум хорошего — ниже 0.005 мм. Рекомендуем термосадочные держатели (heat shrink tool holders) от MST или Haimer.
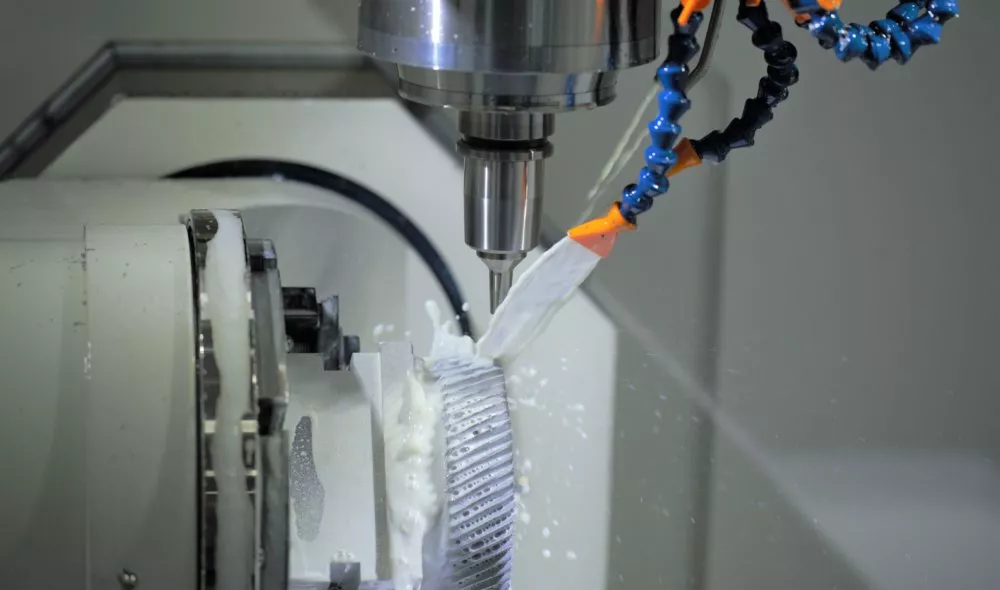
Точный термосадочный держатель инструмента
5. Используйте (правильные) острые режущие инструменты
Качество и острота режущих инструментов играют большую роль в достижении тугих допусков. Тупые инструменты не только расходуют энергию станка, но и препятствуют точности, так как затупившийся край имеет больший радиус, чем острый. Мелкие срезы трудно достичь — тупой инструмент может не зацепить поверхность заготовки при проходе, а просто отскакивать. При обработке материалов с низкой точкой плавления тупые инструменты вызывают деформации поверхности из-за накопления тепла. Мы следим за состоянием инструментов и имеем экспертизу в их выборе: нельзя достичь тугих допусков на мелких фичах черновой фрезой. Узнайте больше о режущих инструментах.
6. Используйте надежных поставщиков материалов
На обрабатываемом материале вроде алюминиевого сплава достичь тугого допуска легче, но разные поставщики дают совершенно разные варианты одной и той же марки металла. Многие поставщики дают сертификаты, подтверждающие состав пробы, но сертификаты рассказывают только половину истории. Например, брусок алюминия 6082 с идеальным соотношением кремния, магния и марганца может дать ужасные результаты, если подвергся неправильной термической обработке. Мы годами наладили связи с надежной группой поставщиков, но поиск таких поставщиков неизбежно включает пробу и ошибку.
7. Внедряйте систему инспекции на станке (on-machine inspection)
Инспекция готовых деталей — важная часть контроля качества, но лучший способ гарантировать тугие допуски — использовать систему инспекции на станке, состоящую из малого щупа, проверяющего точность обработки во время работы. Мы используем высококлассные системы Renishaw на нескольких ЧПУ-станках — они точно измеряют размеры детали во время обработки и дают автоматическую коррекцию смещения.
8. Другие соображения
- Операционная система цеха: Централизованная система управления цехом означает, что вы не гоните работы, позволяя обрабатывать с заботой и точностью.
- Опытные инженеры: Опытные инженеры знают, как модифицировать дизайны для простой и точной обработки с лучшими результатами. Опытный инженер знает лучший способ сделать деталь, как только у него есть CAD-файл и требуемый допуск. Во-первых, решаем, как закрепить заготовку. (Читайте про разные способы удержания.) Затем создаем траектории инструмента. Опытный инженер учитывает и эффективность, и допуск. Некоторые инженеры тратят часы на деталь, другой сделает то же за час оптимизацией траекторий.
- Хорошо обученные операторы: Квалифицированные операторы знают, как выбирать режущие инструменты, программировать станки, выполнять ручную обработку и точение. Они умеют определять качество режущих инструментов и менять параметры при необходимости. Не менее важно, хороший оператор знает, как защищать детали во время и после обработки.
- ПО программирования: Высококлассное железо не раскроет способностей, если G-код небрежен и траектории неэффективны. Мы используем HyperMill и SurfaceMill для программирования.
- Сильный отдел контроля качества (QC): Хороший QC не автоматически улучшает допуски, но гарантирует, что детали вне допуска не уйдут клиенту по ошибке.
- Коммуникация: Хорошая коммуникация с клиентом и внутри команды ведет к лучшим результатам в цехе. Важно, чтобы производственный отдел точно понимал потребности клиента — и сообщал реальные возможности обратно клиенту.
3ERP предлагает пластиковые и металлические ЧПУ-детали. Узнайте больше об наших услугах обработки, и свяжитесь с нашей командой для бесплатного обзора проекта.
Станок с ЧПУ
- Умные стратегии снижения затрат на детали ЧПУ-станков
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Максимизация точности станков с ЧПУ: Практическое руководство по точности и надежности
- Освоение тугих допусков: проверенные стратегии точного производства
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Выбор надежной ЧПУ-мастерской: руководство по надежному производству ЧПУ-деталей
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений