



Освоение тугих допусков: проверенные стратегии точного производства
В производстве крупных серий один из самых больших трудностей, которые испытывают фрезеровщики — удержание инструмента к необходимым допускам в отверстиях, стенках и резьбе. Обычно это итеративный процесс, который может быть утомительным и стрессовым, особенно для неопытных фрезеровщиков. Пока каждая работа представляет уникальный набор вызовов, есть правила большого пальца, которые могут быть следованы для обеспечения того, что ваша деталь соответствует своим требованиям точности.
Что такое допуск?
Допуск — это допустимое количество вариации в детали или режущем инструменте, в пределах которого размер может попасть. При создании чертежа детали допуски инструмента не могут быть упущены, так как допуски инструмента могут привести к вариациям детали. Допуски детали должны быть такими же, если не больше, чем допуски инструмента для обеспечения точности детали.
Допуски режущего инструмента часто применяются к наиболее критическим измерениям инструмента, таким как Диаметр резака, Длина резания, Диаметр штока и Общая длина. При выборе режущего инструмента для работы, критично выбрать бренд, придерживающийся строгих стандартов допусков и надежной последовательности от партии к партии. Производители как Harvey Tool и Helical Solutions заметно отображают допуски для многих критических размеров инструмента и тщательно инспектируют каждый инструмент для обеспечения соответствия указанным допускам. Ниже заголовок таблицы для линейки Harvey Tool Миниатюрных фрез — Квадратные — Короткие и Стандартные.
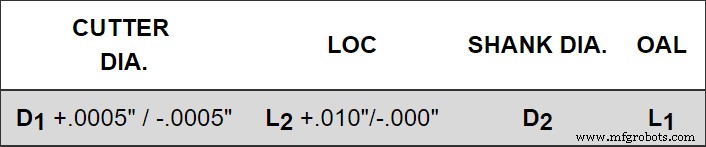
Допуски помогают создавать повторяемость и специфичность, особенно в отрасли, в которой даже тысячная дюйма может сделать или сломать конечный продукт. Это особенно верно для миниатюрного инструмента, где Harvey Tool опытна в проектировании и производстве инструментария размером до .001" в диаметре.
Как используются допуски?
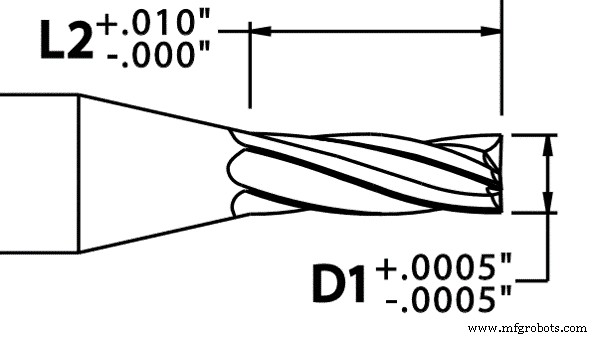
При просмотре допуска, есть верхний и нижний размер, означающий диапазон, в котором размер инструмента может блуждать — как выше, так и ниже того, чем его размер сказан быть. В нижеприведенном примере, диапазон размера .030" диаметра резака инструмента был бы где угодно между .0295" и .0305".
Поддержание допусков в операциях сверления
Отверстия часто требуют самых тугих размерных допусков, так как они обычно предназначены для идеального выравнивания с сочетающей деталью. Для поддержания допусков, начните сначала с тестирования биения как вашего станка, так и вашего инструмента. Этот простой, но часто упускаемый шаг может сэкономить фрезеровщикам огромное количество времени и раздражения.
Центрирующие сверла (Spotting Drills)
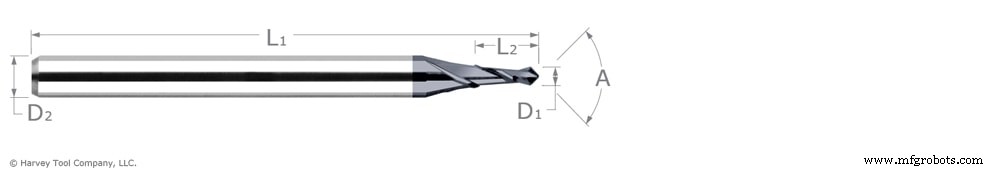
Центрирующие сверла позволяют сверлам иметь очень точную начальную точку, минимизируя блуждание или отклонение от желаемого пути. Это может быть особенно полезно при обработке неправильных поверхностей, где доступ к идеальному расположению отверстия может быть более сложным.
Растачиватели (Reamers)
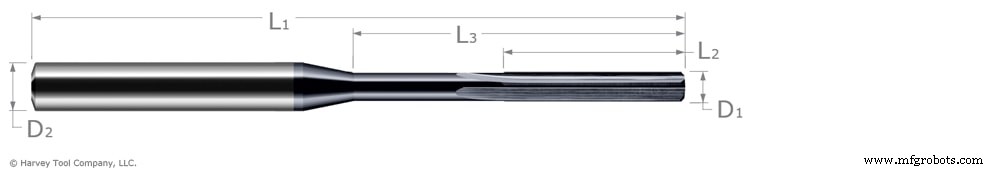
Растачивание отлично для любого очень тугого допуска, потому что многие миниатюрные растачиватели имеют намного более тугие допуски, чем сверло. Миниатюрные растачиватели Harvey Tool, например, имеют допуски +.0000"/-.0002. для непокрытых опций и +.0002"/-.0000" для AlTiN покрытых инструментов. Растачиватели режут на своей фаске, удаляя минимальное количество материала внутри отверстия с конечной целью приведения его к размеру. Потому что режущее ребро растачивателя так мало, инструмент имеет больший диаметр ядра и таким образом более жесткий инструмент.
Поддержание тугих допусков при обработке стенок
Осторожно с дефлекцией
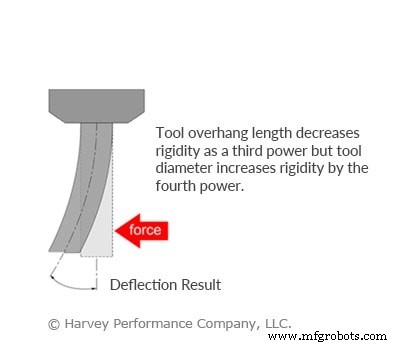
Поддержание допусков при обработке стенок затруднено дефлекцией, или кривизной, которую испытывает инструмент, когда сила приложена к нему. Там, где угол появляется на стенке из-за дефлекции, выбирайте инструмент с вылетом (reached tool) для допуска меньшей дефлекции вдоль шейки инструмента. Далее, берите больше осевых глубин резания и обрабатывайте этапами с чистовыми проходами для приложения меньшего давления на инструмент. Для допусков чистоты поверхности, длиннокаваковый инструмент может быть необходим для минимизации следов траектории инструмента на детали. Для большей информации о способах минимизации дефлекции, читайте «Дефлекция инструмента и ее средства».
Фрезы с радиусом угла (Corner Radius End Mills)
Фрезы с радиусом угла, потому что они не имеют острого ребра, изнашиваются медленнее, чем квадратная фреза. Используя инструмент с радиусом угла, трещины на ребре инструмента будут минимизированы, результатом равномерное распределение давления на каждом из режущих ребер. Потому что более острое ребро на квадратном инструменте менее долговечно и более склонно к трещинам из-за концентрации напряжений в той точке, инструмент с радиусом угла будет намного более жестким и таким образом менее восприимчивым к вызову вариации допуска. По этой причине рекомендуется использовать черновиковый инструмент с профилем радиуса угла и чистовик с квадратным профилем для допуска ребра. При проектировании детали и учете производства, если есть потенциал для стенки с радиусом против стенки с квадратным ребром, стенка с радиусом позволяет более легкую обрабатываемость и меньше смен инструмента.
Поддержание тугих допусков при нарезке резьбы
Изготовление резьбы к допуску — это всё об эвакуации стружки. Эвакуация стружки — проблема, часто упускаемая; если стружки внутри отверстия не были удалены перед операцией нарезки резьбы, может быть интерференция в кончике инструмента, ведущая к вибрации и черттеру внутри резьбы. Это уменьшило бы непрерывность резьбы, также изменяя точки контакта. Непрерывность резьбы может быть разницей между прохождением и неудачей детали, и потому что нарезка резьбы обычно последнее применение при обработке для уменьшения повреждения резьбы, это также увеличивает вероятность остаточных стружек внутри отверстия от других применений.
Допуски, резюме
Если вы продолжаете испытывать трудности с поддержанием тугих допусков несмотря на этот пост, консультируйтесь с технической командой Harvey Tool или Helical Solutions, так как проблема может существовать вне вашего станка. Температура и влажность могут варьировать, насколько вязок материал, и могут привести к расширению и сжатию заготовки. Дополнительно, фундамент зданий может расширяться и сжиматься из-за внешней температуры, что может привести к увеличению биения и неправильной вибрации в шпинделе.
Станок с ЧПУ
- Экспертное руководство: обслуживание вашего спиртового ректификационного куба для пиковой производительно…
- 5 экспертных советов для точного проектирования листового металла
- 3 проверенные стратегии долгосрочного обслуживания генератора
- 7 экспертных советов по выбору идеального машиностроительного цеха
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Профессиональное руководство по 3D-печати долговечных форм для литья
- Как правильно обслуживать муфты Stromag для долговечности
- Как поддерживать тяжелую технику в идеальном состоянии: 5 правил ТО
- Проверенные стратегии обслуживания промышленных гидравлических буровых систем
- Проверенные стратегии обслуживания б/у строительной техники