



Чек-лист перед печатью: надежная 3D-печать начинается с подготовки
Пользователи 3D-принтеров сталкиваются с проблемами, поэтому следует соблюдать советы ниже перед стартом печати для предотвращения ошибок.
1. Проверка STL-файла
При проектировании или скачивании моделей проверьте модель на открытые зоны между гранями/поверхностями — они вызывают пустоты и отслоения филамента. В превью программы печати/генерации G-кода (Pronterface, Cura, Simplify3D, Slic3r) ищите зазоры и плохие стыки.
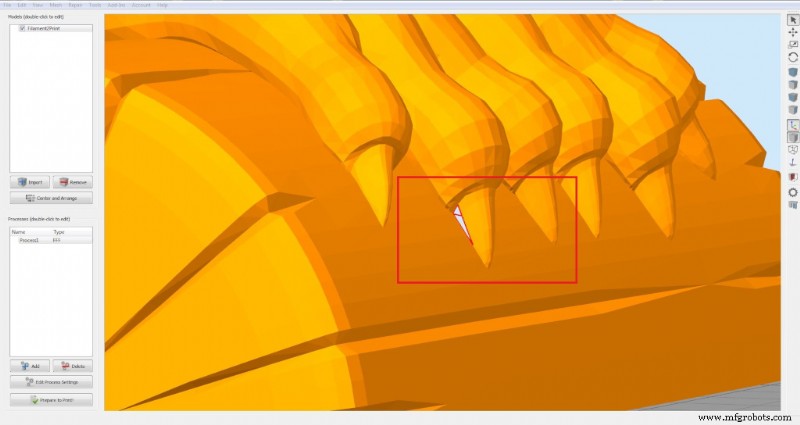
Изображение 1: Открытая область
2. Параметры печати
Параметры критичны (температура, скорость, тип поддержки и др.) — должны быть под материал, деталь, диаметр филамента, модель принтера. Чтобы избежать ошибок — следуйте рекомендациям производителя (температура, скорость), делайте тестовые печати при разных температурах. Простой тест: башня с изменением температуры на 5°C каждые 1 см — лучший результат в пределах лимитов производителя.
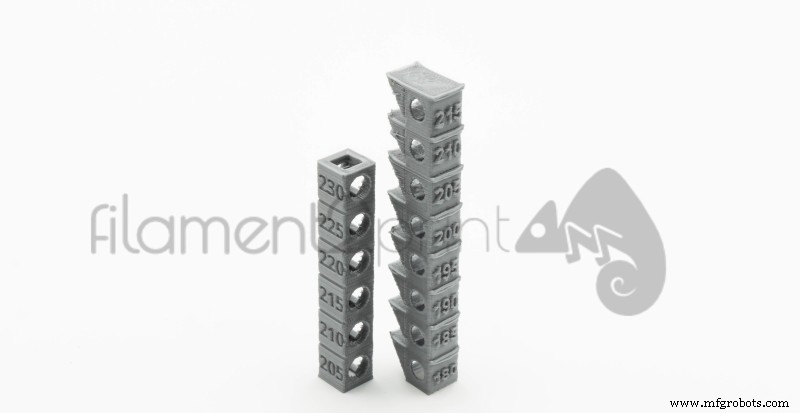
Изображение 2: Калибровочная башня
3. Проверка количества филамента
Любая программа для 3D-печати (Cura, Simplify3D) дает оценку веса детали. Сверьте с доступным филаментом — избежите незавершенных печатей.
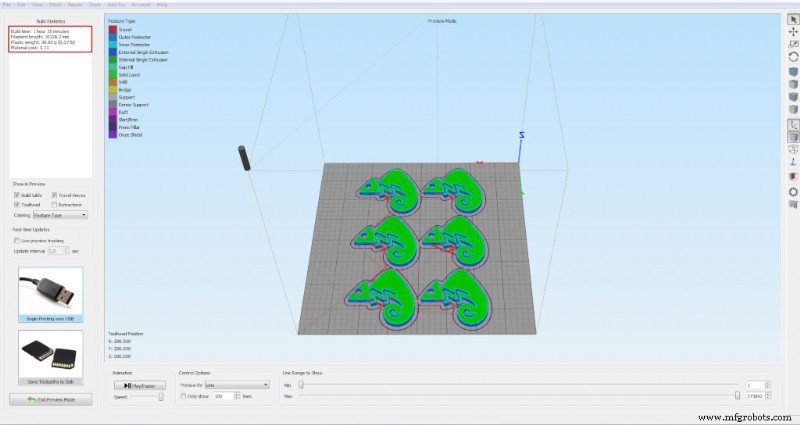
Изображение 3: Вес детали
4. Состояние стола
Состояние стола критично, особенно против варпинга. С Kapton Tape и Blue Tape — проверьте царапины и участки без ленты в зоне печати. С BuildTak — царапины и разрывы, вызывающие отслоение на крупных/длинных печатях. Стекло напрямую — без глубоких царапин и отслоений. Для стекла рекомендуется липкий спрей (3DLac, DimaFix).
5. Выравнивание стола
Для корректного качества стол должен быть правильно выровнен и откалиброван. Процесс — в статье «Выравнивание и калибровка базы 3D-принтера».
6. Продувка филамента (purge)
Последний шаг перед стартом — продувка. Предотвращает задержку выхода филамента из экструдера и переработку первых слоев из-за отсутствия материала. Вручную: нагреть экструдер до температуры филамента, проталкивать до непрерывного потока. Или увеличить витки контура (Skirt) в слайсере.
После всех шагов — практически устранены все ошибки FDM/FFF печати.
3D печать
- Революция в космических полетах благодаря материалам нового поколения для 3D-печати
- Как 3D-печать революционизирует песок-литье: практическое руководство
- 4 ключевых принципа дизайна для успешной 3D-печати
- Application Spotlight: 3D-печать революционизирует дизайн и производство подшипников
- Революция в обуви: как 3D-печать стимулирует инновации, кастомизацию и ускорение вывода на рынок
- Использование 3D-печати в высшем образовании: выгоды, кейсы и ресурсы
- Профессиональное руководство по 3D-печати долговечных форм для литья
- 10 самых прочных материалов для 3D-печати: максимальная долговечность
- Экспертные советы по проектированию для успешной 3D-печати Carbon DLS™
- Оптимизируйте ваши PolyJet 3D-печати: рекомендации по проектированию для точности и многоматериального успеха