



Ключевые советы в процессе 3D-печати для предотвращения сбоев
Продолжение предыдущей статьи — главные советы во время печати для избежания ошибок и сбоев: заторы экструдера, варпинг и трещины от внешних сквозняков.
1. Изоляция от сквозняков
Внешние воздушные потоки — причина многих сбоев печати. Поток вызывает резкое снижение температуры детали → трещины или варпинг, особенно с деликатными материалами (ABS). Принтер должен стоять в помещении без сквозняков, закрытые двери/окна, особенно если нет защитного корпуса.
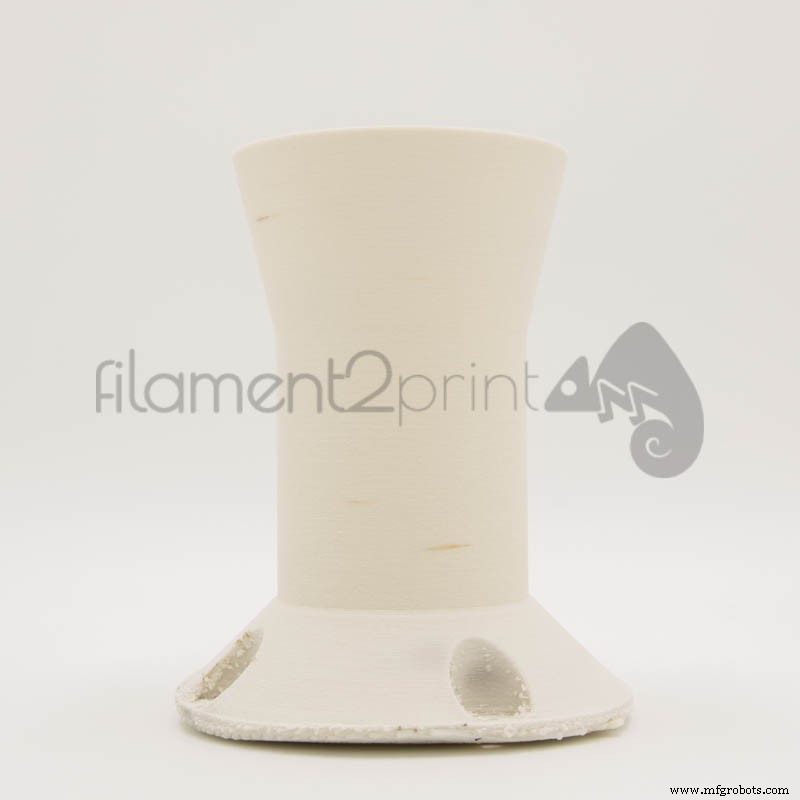
Изображение 1: Warping
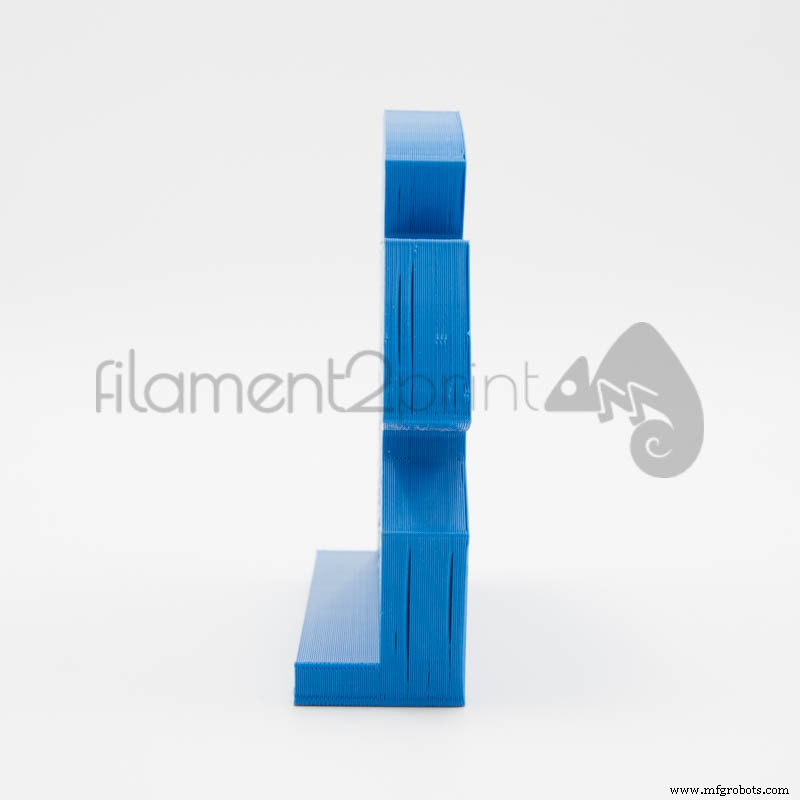
Изображение 2: Cracking
2. Подходящая окружающая температура
У машин есть рабочий температурный диапазон. Для 3D-принтеров высокие температуры и прямое солнце вызывают от сбоев печати до замедления электроники от перегрева драйверов. Принтер в умеренной среде (макс. 30°C), сухой, без пыли и прямого солнца.
3. Предотвращение электростатических разрядов
Редко, но бывает: принтер останавливается без видимой причины, будто нажали стоп. Причина — электроника, конкретно микропроцессор, блокируется импульсом тока, прерывая печать. Профилактика: отдельная розетка для принтера, никаких удлинителей/пилотов — подключение/отключение бытовых приборов создает импульсы.
4. Предотвращение заторов экструдера
Большинство филаментов — пластики, обычно электрически заряжены. Заряд притягивает пыль и грязь → заторы и ускоренный износ экструдера, особенно сопла. Идеальное решение — профессиональный чистильщик филамента (пенка Voltivo), снимающий статический заряд и грязь перед экструдером.
5. Стабильная температура
Во время печати пользователь должен контролировать: температура экструдера и стола на экране верна и без скачков >±4°C. Иначе — плохая проводка или контакт с контроллерной платой. Диагностика: проверить проводку на сколы/обрывы, особенно где кабели контактируют с движущимися частями. Если не в проводке — коннекторы платы питания экструдера и стола. Замена дефектных компонентов на новые. При замене контроллерной платы — только оригинал или рекомендованный производителем принтера.
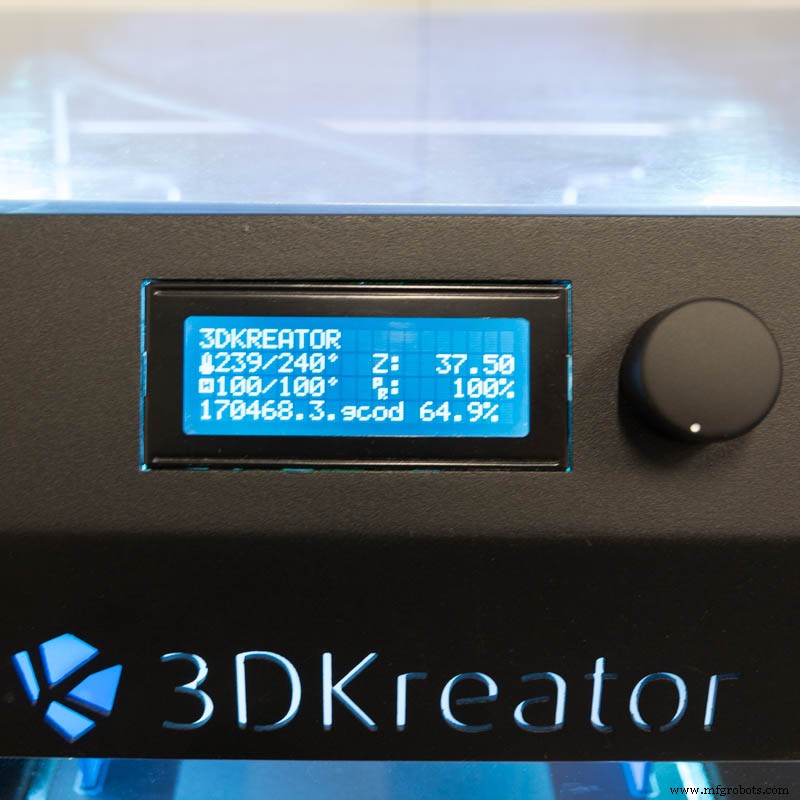
Изображение 4: 3D Kreator
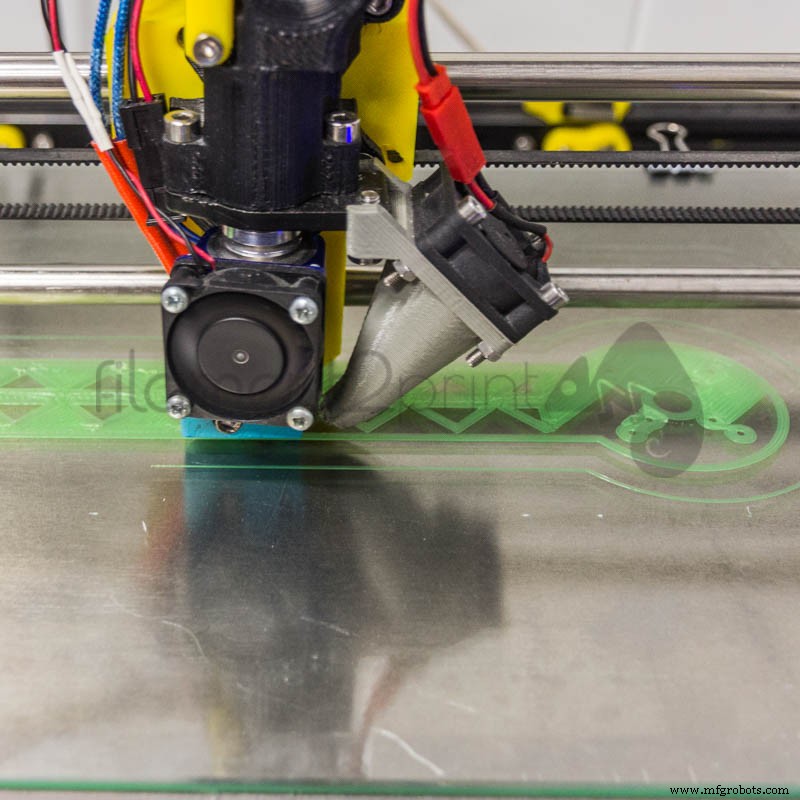
Изображение 5: Первый слой
6. Наблюдение за адгезией первого слоя
Самый простой и важный совет. Наблюдайте за первым слоем каждой печати — он должен идеально прилипать. Если нет — обычно неверная температура стола или плохое выравнивание. Как выровнять/откалибровать — отдельная статья.
Эти контрольные пункты устраняют большинство распространенных ошибок FDM/FFF.
3D печать
- Революция в космических полетах благодаря материалам нового поколения для 3D-печати
- Как 3D-печать революционизирует песок-литье: практическое руководство
- 4 ключевых принципа дизайна для успешной 3D-печати
- Application Spotlight: 3D-печать революционизирует дизайн и производство подшипников
- Использование 3D-печати в высшем образовании: выгоды, кейсы и ресурсы
- Освоение SLA 3D-печати: экспертные советы и лучшие практики по проектированию
- Профессиональное руководство по 3D-печати долговечных форм для литья
- 10 самых прочных материалов для 3D-печати: максимальная долговечность
- Экспертные советы по проектированию для успешной 3D-печати Carbon DLS™
- Оптимизируйте ваши PolyJet 3D-печати: рекомендации по проектированию для точности и многоматериального успеха