



Освоение SLA 3D-печати: экспертные советы и лучшие практики по проектированию
Стереолитография (SLA) — универсальный и высококачественный процесс производства и прототипирования. Хотя она менее распространена, чем экструзионные технологии аддитивного производства, такие как FDM (Fused Deposition Modeling), SLA была изначальной воплощением 3D-печати, появившейся еще в 1980-х годах. Сегодня настольные SLA-принтеры популяризированы брендами вроде 3D Systems и Formlabs, и технология используется для создания всего — от ювелирных литейных форм до стоматологических изделий.
С эффективной услугой 3D-печати 3ERP создание продукта или прототипа с помощью SLA просто, а преимущества многочисленны. Во-первых, печать объекта на SLA-принтере — очень быстрый процесс, намного быстрее экструзионной печати. К тому же, поверхность печатаемой детали часто удивительно гладка по сравнению с FDM, иногда настолько гладка, что не требует постобработки. Еще одно преимущество SLA — многочисленные варианты окраски, включая полупрозрачные материалы, что массово расширяет дизайнерские возможности печатаемой детали.
Как работает SLA?
Стереолитография — один из вариантов 3D-печати ванной фотополимеризации: процесса, в котором источник света используется для отверждения жидкой смолы, превращая ее в твердый пластик. Большинство SLA-принтеров используют ультрафиолетовый лазер как источник света, фокусируя луч в заранее заданных узорах на жидкой смоле, затем переходя к следующему слою после застывания предыдущего. В зависимости от конструкции конкретного принтера, для направления лазерного луча на смолу могут использоваться зеркальные гальванометры.
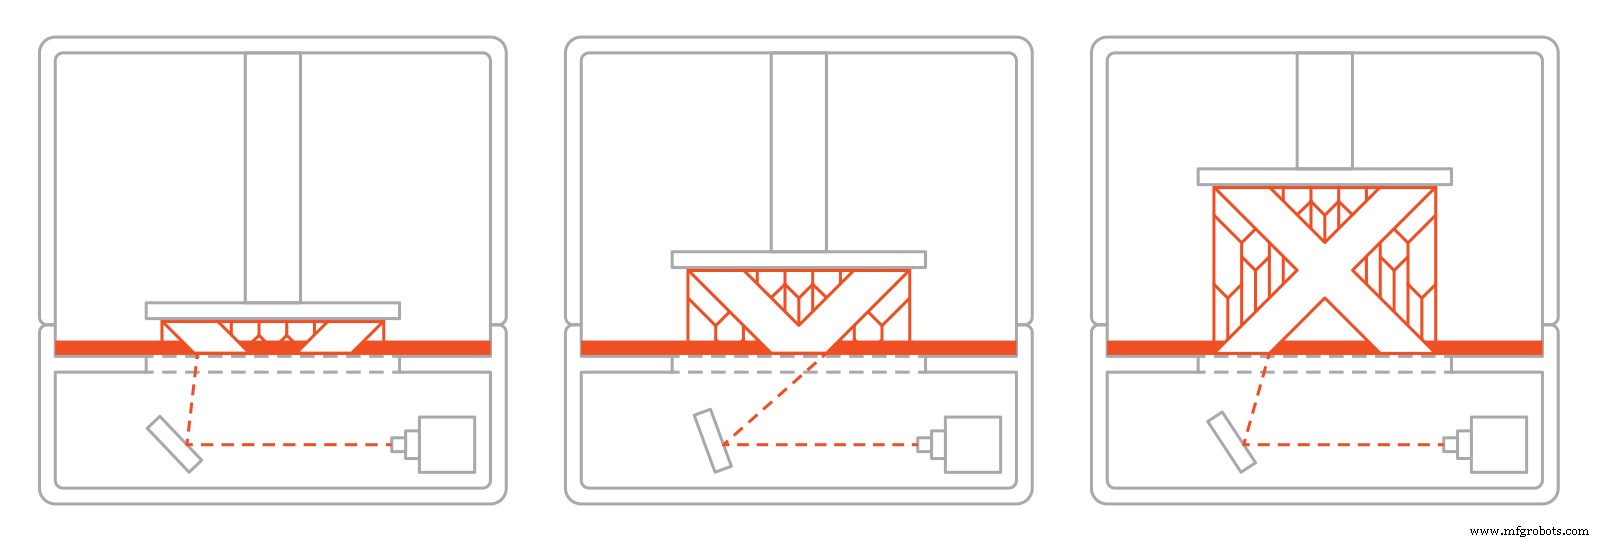
Процесс SLA:
- Ванна, заполненная фоточувствительной смолой
- УФ-лазер направлен на смолу
- Лазер отвердевает 2D-форму в смоле
- Когда форма застывает, строительная платформа перемещается к следующему слою
- УФ-лазер отвердевает еще одну 2D-форму
- Когда все слои отвердевают, результатом является 3D-пластиковый объект
Варианты материалов
3ERP предлагает несколько вариантов смол для стереолитографической 3D-печати. К ним относятся:
- Смола 8119: распространенный материал для SLA с температурной стойкостью до 65°C.
- Смола 8118H: нейлоноподобная смола с исключительно высокой вязкостью.
- Смола 8228: ABS-подобная смола, устойчивая к ударам и температурам до 70°C.
- Смола 8338: самая термоустойчивая из наших смол, выдерживающая до 120°C.
Проектирование деталей для SLA
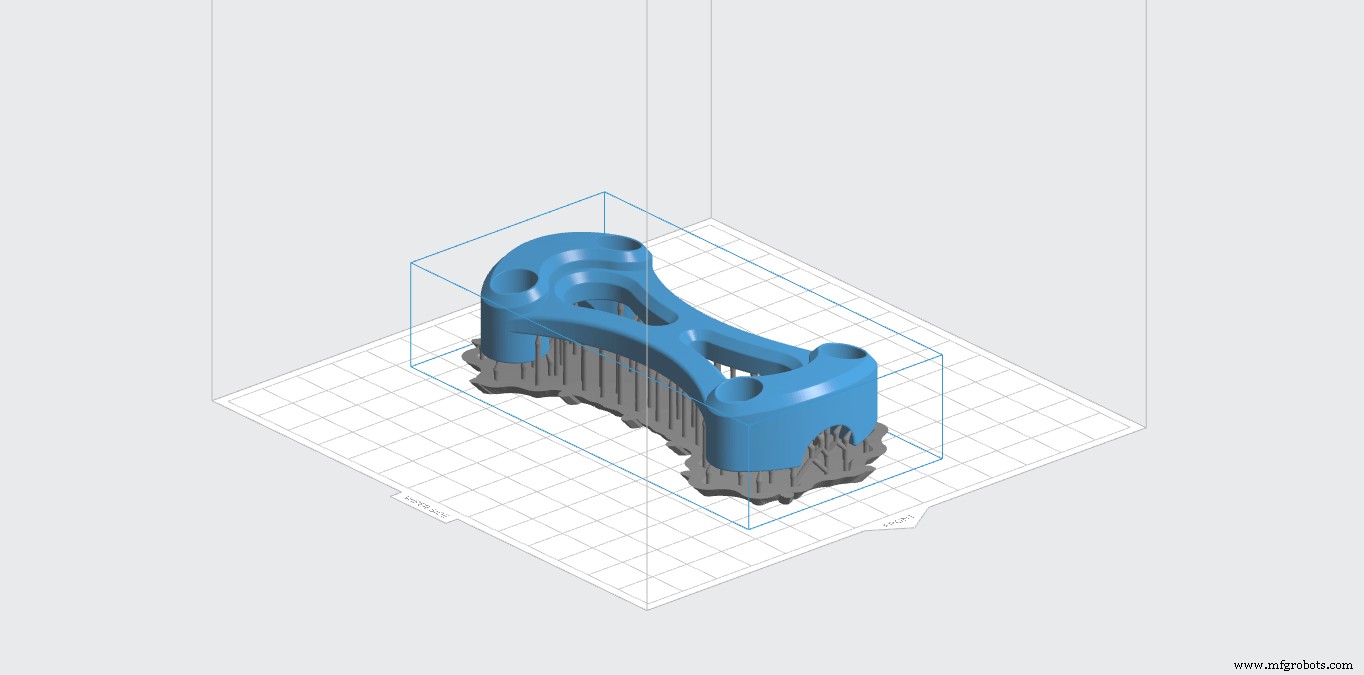
Инженеры, знакомые с САПР, не должны испытывать проблем с проектированием деталей для SLA. Однако существуют определенные правила, которых необходимо соблюдать, чтобы избежать проблем во время или после печати. Деталь, изначально спроектированная для литья под давлением, например, может не подойти для SLA.
1. Убедитесь, что SLA — процесс, который вам нужен
Хотя SLA — довольно универсальный процесс 3D-печати, следует ознакомиться с другими производственными вариантами, прежде чем решить, что SLA представляет лучший выбор. В общем, SLA отлично подходит для производства гладких, детализированных деталей ограниченных размеров. Она не создает особенно прочные детали.
2. Толщина стенок
Если сверхтонкие стенки не обязательны, лучше держать минимальную толщину стенок 1 мм, что снижает риск повреждения детали после печати.
3. Отверстия
Поскольку фоточувствительные смолы обычно имеют высокую вязкость, они плохо подходят для деталей с малыми отверстиями. Поддержка диаметров отверстий 0,8 мм и более — хороший способ гарантировать, что отверстия не исчезнут в процессе печати. Не получается? Попробуйте другой процесс пластикового производства.
4. Скругления (филлеты)
Неподдерживаемые стенки должны иметь скругленные основания — изогнутые участки вместо прямых углов — для минимизации напряжений и сохранения прочности. Учитывая общую хрупкость SLA-деталей, включение скруглений может стать разницей между успешной и неудачной деталью.
5. Длинные и тонкие участки
Участки детали, которые намного больше по двум осям, чем по третьей, могут быть подвержены деформации. Однако этот эффект обычно можно уменьшить, используя большое количество поддерживающих структур. (В любом случае они понадобятся.)
6. Выемные и вглубленные детали
Коммерческие детали часто должны быть отмечены выемным или вглубленным текстом, будь то для брендинга или информационных целей. Не все размеры текста, однако, будут печататься правильно и четко в процессе SLA. В общем, выемные детали должны быть высотой не менее 0,3 мм и шириной не менее 0,4 мм. Вглубленные детали должны быть шириной и глубиной 0,5 мм. Если это невозможно, существуют техники для нанесения маркировки после печати.
7. Ориентация
Это мы возьмем на себя, но выбор правильной ориентации печати для детали имеет огромное значение. Цель — уменьшить площадь поперечного сечения по оси Z для обеспечения стабильности.
8. Поддерживающие структуры
Опять же, добавление поддерживающих структур происходит на нашей стороне, как только у нас есть ваш цифровой дизайн, но важно знать, как они работают. Поддерживающие структуры критически важны в SLA, помогая пластиковой детали сохранять форму во время печати. Они удаляются с детали на стадии постобработки.
Готовы начать?
Свяжитесь с 3ERP сегодня для быстрого расчета стоимости SLA 3D-печати.
Станок с ЧПУ
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- 5 экспертных советов для точного проектирования листового металла
- Профессиональное руководство по 3D-печати долговечных форм для литья
- Обеспечение пищевой безопасности при 3D-печати: советы по дизайну, материалам и отделке
- Экспертные рекомендации по дизайну для качественного литья под давлением
- Экспертные советы по дизайну для оптимизации прямой лазерной спекла металла (DMLS)
- Экспертные советы по проектированию для успешной 3D-печати Carbon DLS™
- Руководство по проектированию для SLA 3D-печати: советы для качественных деталей
- Оптимизируйте ваши PolyJet 3D-печати: рекомендации по проектированию для точности и многоматериального успеха
- Стереолитография (SLA) 3D-печать: передовая технология для высокоточных деталей