



Основные советы по уходу после 3D-печати
Завершая серию «Советы для 3D-печати», статья фокусируется на действиях после печати, включая как отделить деталь от стола и чистить экструдер после материалов с волокнами, склонных к заторам (PLA-Carbon Fiber).
1. Отделение детали от стола
После завершения печати нужна пауза 5-10 минут перед отделением и манипуляциями — остывание ниже температуры размолчения. Иначе деталь деформируется, теряет качество финиша. После паузы деталь отделяют, помогая, если возможно, шпателем. Без шпателя — ждите комнатной температуры стола или грубое быстрое охлаждение: стол в холодильник/морозилку или ледяная вода на обратной стороне до хруста — признак частичного отсоединения, можно снимать руками.
Для материалов, чувствительных к резким перепадам температуры (ABS, нейлоны), после печати нужно постепенно снижать температуру стола чтобы избежать деформаций. В Simplify3D — программировать снижение на 5°C интервалами до комнатной.
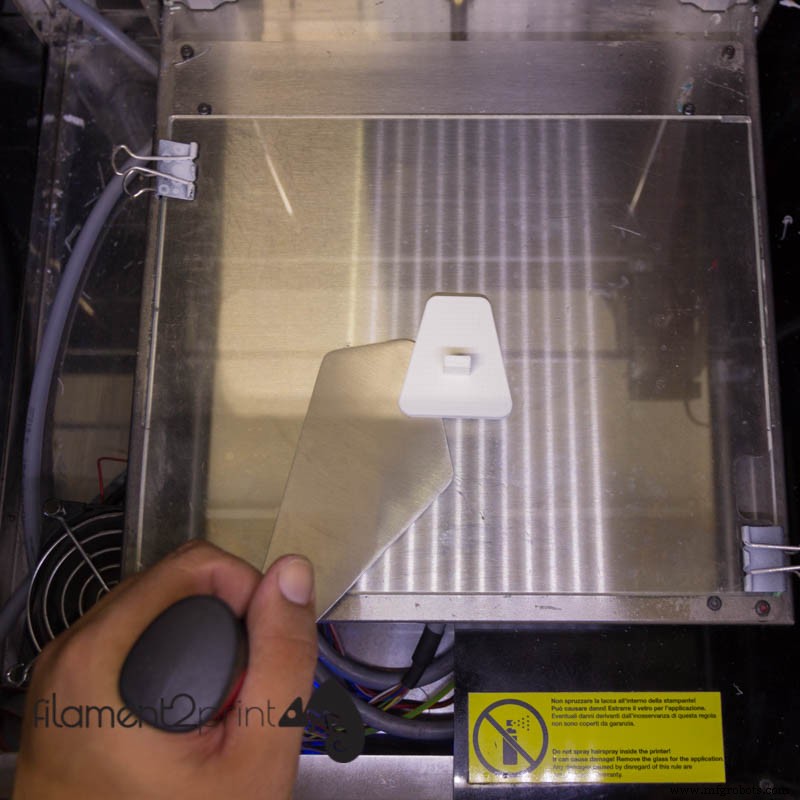
Изображение 1: Шпатель BuildTak
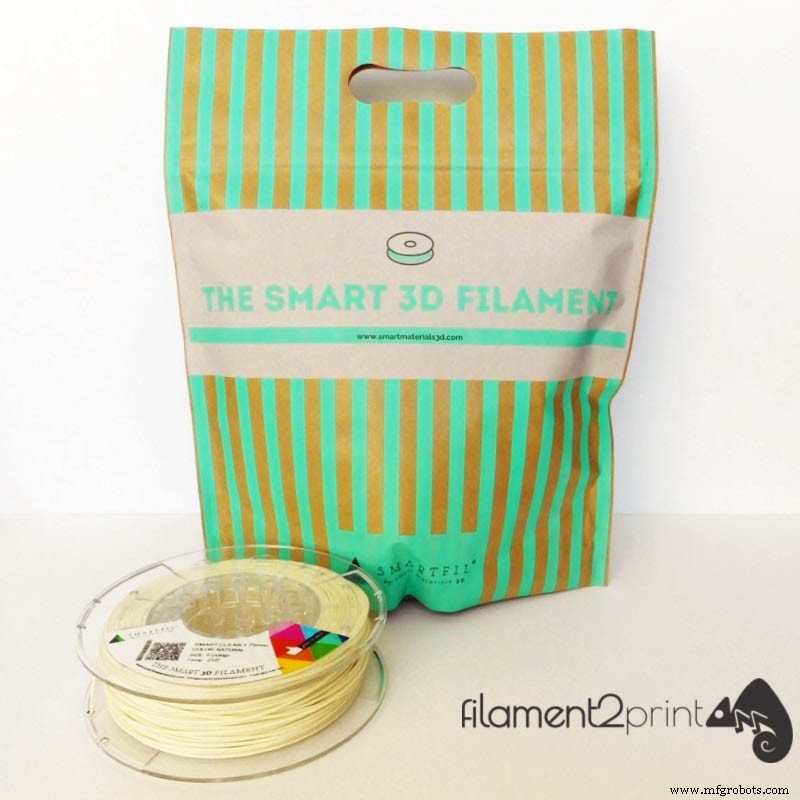
Изображение 2: Чистящий филамент Smart Clean
2. Чистка экструдера
После абразивных материалов с волокнами, склонных к заторам (PLA-Carbon Fiber, Nylon-Carbon Fiber CF15), пользователь должен очистить внутренности экструдера, чтобы остатки не затвердели и не вызвали будущие заторы. Для этого — чистящий филамент Smart Clean, печатается при 10°C выше температуры последнего филамента, чуть более 1 метра или до выхода чистого филамента без остатков. Операция предотвращает заторы и продляет жизнь экструдера.
3. Чистка стола
Многие принтеры имеют стеклянный стол или другой, где распыляют спрей (3DLac, DimaFix) для адгезии на несколько печатей. После нескольких использований спрей нужно обновить, но только после мытья стола водой (лучше холодной) с мылом. Нанести мыло, немного воды, натереть рукой — достаточно. Высушить бумагой, проверить отсутствие следов спрея.
4. Проверка размеров и финиша детали
После снятия детали общий контроль размеров и финиша — гарантия правильной работы принтера. Штангенциркулем измеряют внешние размеры и внутренние зазоры — если неверны, калибруют стол и шаги моторов. Плохой финиш — скорее всего неверная температура печати или грязное/испорченное сопло.
Изображение 3: Теоретический замер диаметра
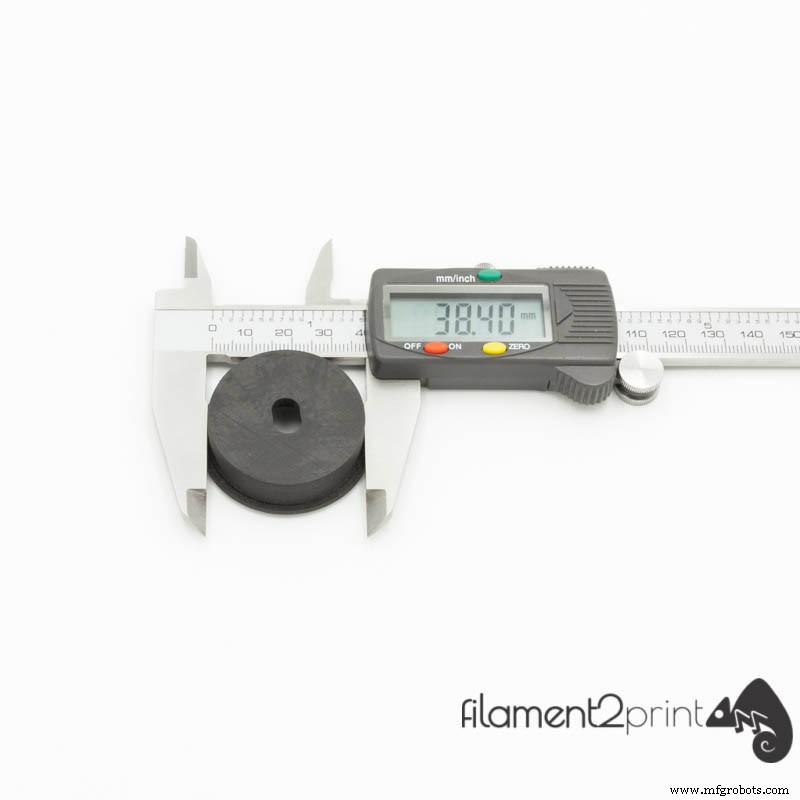
Изображение 4: Реальный замер диаметра
5. Поверхностная финишная обработка
Для деталей, требующих высокого финиша, применяют техники финиша: ацетон или пары ацетона (только для ABS) или финишные продукты вроде эпоксидного покрытия XTC, позволяющего шлифовать и красить затем — практически гладкий финиш без видимых слоев.
Видео 1: Финишная обработка с XTC
Статья завершает серию «Советы для 3D-печати», раскрыв частые проблемы до, во время и после FDM/FFF и основные решения.
3D печать
- Революция в космических полетах благодаря материалам нового поколения для 3D-печати
- Как 3D-печать революционизирует песок-литье: практическое руководство
- 4 ключевых принципа дизайна для успешной 3D-печати
- Application Spotlight: 3D-печать революционизирует дизайн и производство подшипников
- Революция в обуви: как 3D-печать стимулирует инновации, кастомизацию и ускорение вывода на рынок
- Использование 3D-печати в высшем образовании: выгоды, кейсы и ресурсы
- Профессиональное руководство по 3D-печати долговечных форм для литья
- 10 самых прочных материалов для 3D-печати: максимальная долговечность
- Экспертные советы по проектированию для успешной 3D-печати Carbon DLS™
- Оптимизируйте ваши PolyJet 3D-печати: рекомендации по проектированию для точности и многоматериального успеха