



PETG против PLA: подробное сравнение для 3D-печати
Продолжая тему предыдущей статьи, ниже приведены различия и сходства между PETG и PLA.
PLA и PETG — два из наиболее распространённых материалов в мире 3D-печати благодаря своей лёгкости печати, хорошим результатам и широкой гаме цветов.
PLA (полилактид) — идеальный полимер для 3D-печати благодаря своим низким температурам обработки, 180–210 °C экструдер и 0–50 °C стол, низкому тепловому усадке и отсутствию запаха при печати. Всё это вместе с тем, что он биоразлагаем и очень дешёв, делает PLA наиболее потребляемым материалом в мире 3D-печати FDM/FFF.
PLA и PETG демонстрируют много схожих свойств, где обычно PETG выигрывает. На механическом уровне PETG ведёт себя лучше, с модулем упругости намного выше, чем у PLA, но в качестве недостатка PETG царапается легче. По теплостойкости кополиэстер достигает 80 °C, ниже ABS (100 °C), но выше подавляющего большинства PLA (60 °C). При пост-обработке PLA проще: если хотим покрасить деталь, выбираем акриловые краски, если хотим склеить — цианакрилатный клей (PrintGlue), тогда как пост-обработка PETG остаётся сложным процессом. Когда детали предназначены для улицы, PETG устойчивее к действию солнца, дождя и холода, хотя существуют решения вроде Plastimperm F10 для гидроизоляции деталей из PLA. При печати сложных деталей с поддержками обычно проще с PLA, из-за большей сложности удаления поддержок PETG из-за его высокого сцепления между слоями. Одно решение — использовать растворимый поддерживающий материал, такой как Mowiflex 3D 2000. Большинство цветов PETG имеют высокий процент полупрозрачности, что полезно во многих случаях, но затрудняет получение одинакового цветового кода, тогда как с PLA можно получить без проблем одинаковый цветовой код RAL и Pantone.
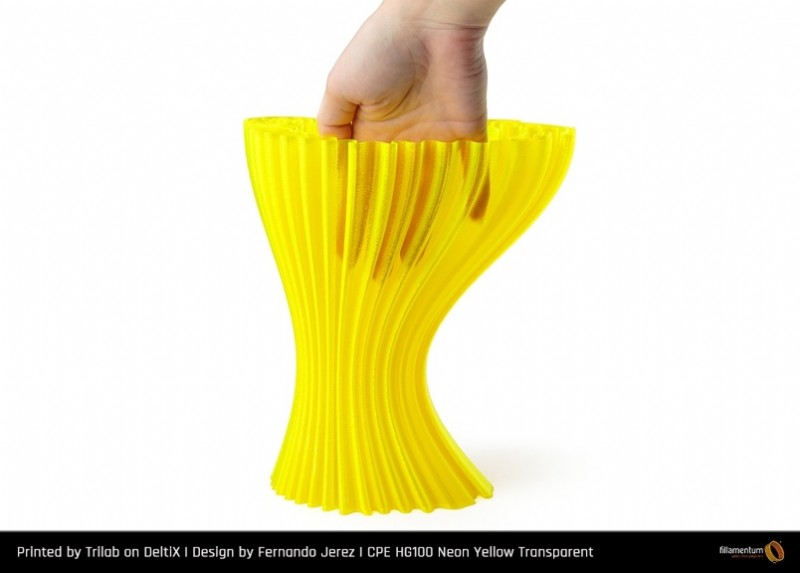
Рисунок 1: высокая полупрозрачность CPE GH100. Источник: Fillamentum
В отношении печатных свойств этих двух материалов, каждый пользователь 3D-принтера знает, что PLA — самый простой материал для использования. И PLA, и PETG можно печатать на холодном столе с помощью какого-то типа клея (3DLac, DimaFix, PrintaFix, Magigoo...), но рекомендуется использовать нагретый стол особенно для крупных деталей с PETG (60–80 °C). Если у вас стол PEI, нужно быть очень осторожным и наносить клей PVA или Magigoo, чтобы снизить адгезию PETG, если не сделаете это, вероятно, произойдёт разрыв листа PEI при снятии напечатанной детали. Из-за более высокой плотности PETG (1,27 г/см³) по сравнению с PLA (1,24 г/см³) рекомендуется увеличить зазор между соплом и столом относительно настройки для PLA. С этим дополнительным пространством гарантируется, что первый слой будет равномерным и адгезия не будет чрезмерной, чтобы избежать проблем при снятии детали. Точно так же нужно увеличить расстояние между поддержками и основной деталью. В области температур печати PETG требует более высоких, но допустимых значений для подавляющего большинства 3D-принтеров текущего рынка (240–260 °C экструдер и 50–80 °C стол).
 PLA Premium
 PLA Basic
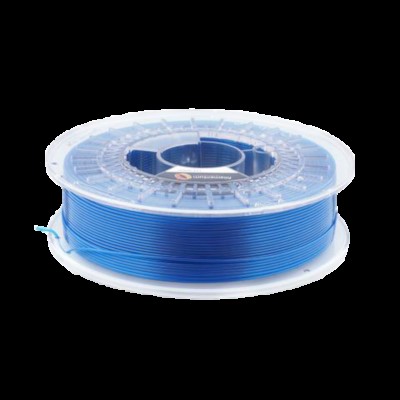 CPE HG100
 PETG
Как видно из всего вышесказанного, PETG — явная замена PLA для пользователей, желающих двигаться вперёд в мире 3D-печати с более прочными деталями и хорошими стандартами качества.
Связанные статьи
Что такое PETG?
PETG против ABS против ASA
Совместим ли ваш 3D-принтер с продвинутыми материалами?
Цветовая гамма PLA Premium и CPE и их соответствие RAL и Pantone
3D печать
- Мастерство PolyJet 3D-печати: точность, детализация и универсальные применения
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- Полилактид (PLA) для 3D-печати: Полное руководство для профессионалов
- 4D-печать: Будущее адаптивного, времени-реагирующего производства
- FDM 3D-печать: сравнение филаментов ASA, PETG и PC — экспертное руководство по производительности и применению
- Разрушение мифов 3D-печати: три распространённых заблуждения
- PLA против ABS против нейлона: выбор правильного филамента для 3D-печати
- Азбука 3D-печати: как аддитивное производство формирует современную промышленность
- Сравнение 3D-печати и ЧПУ-обработки: что лучше для ваших проектов
- PLA против ABS в 3D-печати: Ключевые различия и когда что применять