



Понимание отражения (ретракции) в 3D-печати: определение, настройки и лучшие практики
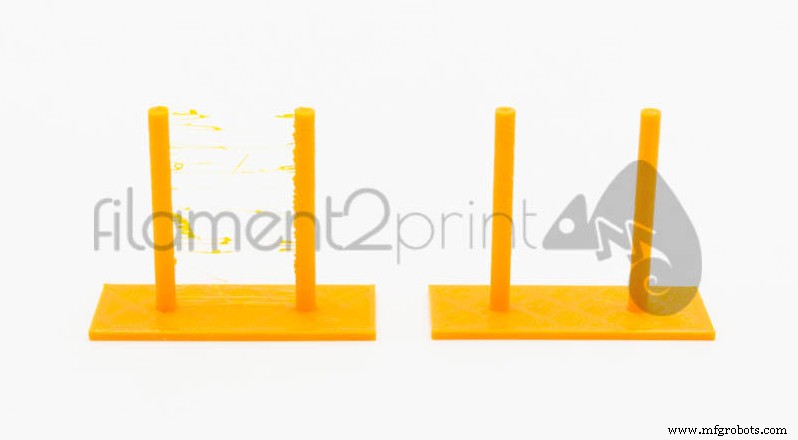
Эта статья пытается прояснить концепцию отражения (ретракции) в 3D-печати, так как это очень важный параметр для достижения качественных печатей без отложений материала на внешней поверхности модели или нитей между деталями, печатаемыми одновременно.
Ретракция — это движение нити назад, необходимое для предотвращения капель материала во время движений и перемещений экструдера вхолостую во время 3D-печати.
Параметры, настраивающие ретракцию:
- Длина ретракции: длина материала, оттягивающегося в процессе ретракции. Вариация зависит от типа материала, типа системы экструзии (Direct или Bowden) и типа хотэнда. Для гибких материалов, особенно типа TPE (Filaflex), ретракцию нужно отключить, чтобы нить не наматывалась на зубчатое колесо экструдера.
- Скорость ретракции: скорость, с которой двигатель экструдера забирает нить назад. С этим параметром нужно быть очень осторожным при высоких скоростях (более 70 мм/с), так как это может повредить нить так, что она станет непригодной для продолжения печати.
- Минимальное перемещение: минимальное расстояние, с которого должна срабатывать ретракция.
- Включить комбинирование: активируя этот параметр, который находится в разделе дополнительных настроек ретракции используемого слайсера (Cura, Simplify3D, Slicer и т.д.), помимо ретракции предотвращается перемещение хотэнда над отверстиями. Таким образом избегаются остатки материала на видимых внутренних гранях деталей.
- Подъём оси Z при ретракции (Lift Z): одновременно с ретракцией хотэнд поднимается по оси Z на указанное расстояние. Этот подъём нужен только при печати деталей со множеством мелких деталей, чтобы не оставлять следы материала именно в этих зонах. Если нужно использовать этот параметр, рекомендуем использовать то же расстояние, что и высота слоя.
С правильной настройкой вышеуказанных параметров вы получите идеальную ретракцию для вашего 3D-принтера.
К сожалению, нет формулы для нахождения точного значения, но каждый 3D-принтер и каждый экструдер требуют своего частного значения. В следующей таблице приведены рекомендуемые значения длины и скорости ретракции для 3D-принтера в зависимости от типа используемого экструдера, которые являются хорошей отправной точкой для настройки под ваш случай:
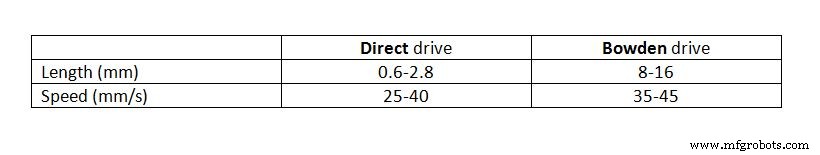
Рисунок 1: Параметры ретракции
Значения таблицы вводятся в раздел ретракции используемого слайсера, в нашем случае Cura 3D — в категории материала.
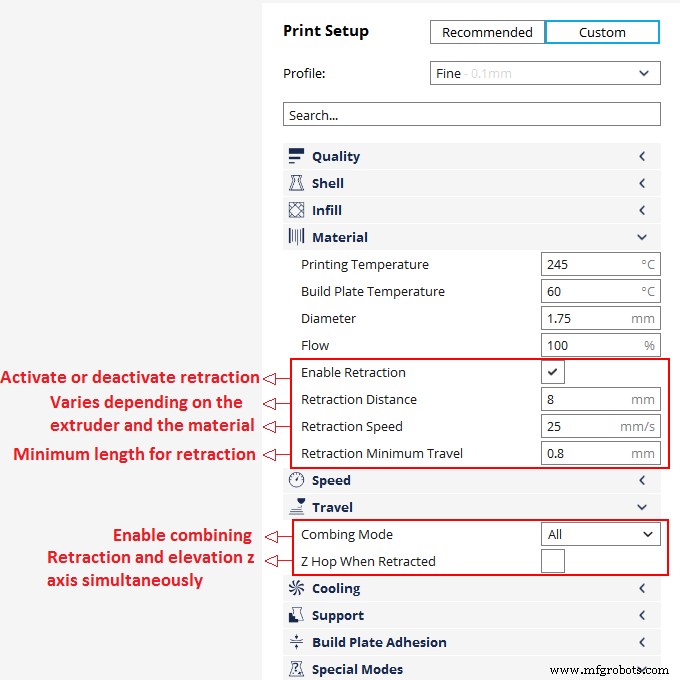
Рисунок 2: Настройка ретракции в Cura 3
Нужно быть осторожным при изменении параметра длины, потому что если увеличить его слишком сильно (20 мм для прямого экструдера), это вызовет прерывистый поток и, как следствие, пробоины в печатаемой детали.
После понимания всех параметров, настраивающих ретракцию, и опираясь на приведённые значения, каждый пользователь получит свою идеальную конфигурацию, просто делая небольшие корректировки.
3D печать
- Фрезерование: определение, процесс и ключевые операции
- Токарная обработка: определение, типы и основные операции
- Сверление: определение, процесс и 12 экспертных советов для металла
- Порошковая металлургия: определение, процессы и преимущества
- Токарные станки: типы, функции и применение
- Шлифовальные станки: определение, виды и применение
- Инженерные допуски: Определение, виды и практическое применение
- Понимание NC-обработки: определение, процесс и ключевые преимущества
- Хонинг (точечная шлифовка): определение, процесс и основные инструменты
- Коррозия: причины, последствия и методы защиты