



Минимизация деформации инструмента при ЧПУ-обработке для точности и качества поверхности
Деформация инструмента — одна из распространенных проблем при ЧПУ-обработке. Она вызывает вибрации станка, портит чистоту поверхности обработанных деталей и нарушает размерную точность. Обычно инструмент надежно закреплен в зажиме, но во время работы реактивная сила материала часто превышает рабочую силу инструмента, что может толкать или отклонять инструмент в непредвиденном направлении.
Для производства деталей с точностью, высокой точностью и качественным покрытием поверхности важно минимизировать деформацию инструмента. Когда режущая сила превышает жесткость инструмента, происходит его деформация, вызывающая изгиб. Во время работы инструмент может не ощущать изгиба, но это проявляется в итоговом тесте. Детали, изготовленные с деформированным инструментом, могут деформироваться, выходить за допуски, быть подвержены изменениям или иметь «трещиноватую» чистоту поверхности.
Поэтому, если происходит деформация инструмента, это может вызвать ошибки в процессе ЧПУ-обработки. Именно поэтому необходимо полностью понимать, что такое деформация инструмента, каковы её причины и стратегии снижения. В этой статье рассматриваются все эти факторы для минимизации деформации инструмента.
Что такое деформация инструмента?
Деформация инструмента — это именно то, что говорит название. Это отклонение инструмента от его предполагаемого выравнивания. Режущий инструмент ЧПУ жестко закреплен в зажиме. Это означает, что один конец инструмента остается внутри зажима, а другой рабочий конец свободен или консольно закреплен. Поскольку в операциях ЧПУ-обработки инструмент всегда воздействует на заготовку с силой, материал заготовки также оказывает сопротивление. ЧПУ-инструменты подвержены различным рабочим силам вместе с сопротивлением. Поэтому, если жесткость инструмента не может выдержать внешнюю силу, инструмент отклонится от своей заданной позиции.
Деформация инструмента определенно вызывает следующие ошибки при ЧПУ-обработке.
- Катастрофический отказ инструментов или заготовок
- Исчерпание ресурса инструмента
- Размерные ошибки
- Шероховатая поверхность или потенциальное повреждение поверхности
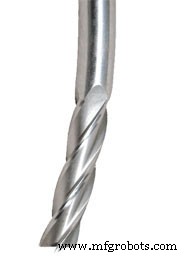
Стратегии предотвращения или снижения деформации инструмента
Хотя деформацию инструмента нельзя избежать на 100%, её всё равно можно уменьшить, используя некоторые стратегии. ЧПУ-операторы могут использовать следующие проверенные стратегии для снижения деформации инструмента в работе.
Минимизация вылета инструмента:
Расстояние между точкой зажима ЧПУ-инструмента и рабочим концом инструмента называется вылетом. Поскольку инструмент установлен как консольная балка, он всегда подвергается изгибающим напряжениям и внешним вертикальным и горизонтальным силам. Согласно теории напряжений консольных балок, чем короче консольная длина, тем меньше влияние изгибающего напряжения. Исходя из самой концепции, минимизация вылета инструмента помогает снизить его деформацию. Эти факторы должны балансироваться с деталями геометрии детали и требованиями обработки.
Усиление сердечника инструмента:
Сила сердечника инструмента зависит от длины и диапазона его канавок. Разница между длиной канавки и вылетом определяет жесткость сердечника. Поэтому для операций ЧПУ-обработки с равномерным радиальным прилеганием инструменты с длинными канавками показывают хорошие результаты. Если диаметр сердечника держать более толстым, будет предоставлено больше материальных стенок для поглощения сдвигающих напряжений, поэтому сердечник станет сильнее и жестче.
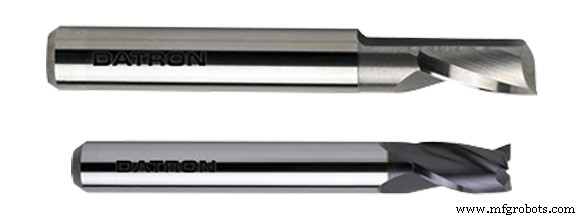
Повышение жесткости инструмента:
В категории жесткости инструмента есть множество факторов, включая состояние инструмента, материал инструмента, его размер и форму — число лезвий, диаметр сердечника и диаметр державы. Если инструмент изношен и затуплен, эффективность резания снижается, и для достижения того же резанья и финиша, что и острым инструментом, требуется больше силы. Следовательно, возникает больше деформации инструмента. Качественные инструменты из более прочных материалов могут снизить деформацию. Наконец, инструменты с большими диаметрами, а конкретнее — с большими диаметрами сердечника, жестче. Поэтому следует использовать самый большой инструмент, допускаемый геометрией детали.
Не всегда возможно использовать более крупные или более короткие инструменты. Операции могут требовать инструменты с большим вылетом или длинными канавками. В этих случаях инструмент должен соответствовать операции. Для глубокой обработки, требующей наименьшей режущей поверхности, инструменты с большим вылетом, большим диаметром и более жесткими державами более подходят. С другой стороны, операции по обработке бесшовных стенок требуют инструментов с длинными канавками.
Подводя итог, оптимизация выбора инструмента и настройка геометрии для минимизации неподдерживаемой длины и максимизации жесткости инструмента могут снизить деформацию инструмента, тем самым улучшая качество деталей и снижая затраты на инструменты.
Это стратегии снижения деформации инструмента при ЧПУ-обработке. Однако качественные ЧПУ-станки, качественные инструменты и опытные операторы в конечном счете помогают снизить деформацию инструмента.
Производственный процесс
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Снижение затрат на ЧПУ-обработку: проверенные стратегии экономии времени и денег
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Как радиус угла влияет на точность и стоимость ЧПУ-обработки
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Предотвращение поломок режущего инструмента ЧПУ: проверенные стратегии снижения отказов
- Снижение затрат на CNC-обработку: проверенные стратегии точности и экономии
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения