



Экспертное руководство: ЧПУ обработка деталей с подрезом (undercut) — советы и лучшие практики
При проектировании деталей для обработки важно учитывать технологичность элементов. Подрез (undercut) — элемент, недоступный стандартным торцевым фрезам. Проектирование и обработка таких деталей требует экспертизы и специальных инструментов, что увеличивает стоимость. Подрезы часто возникают там, где одна часть детали нависает над другой, создавая зоны, недоступные для стандартных инструментов (3-осевые фрезеры, рутеры).
Что такое обработка подрезов?
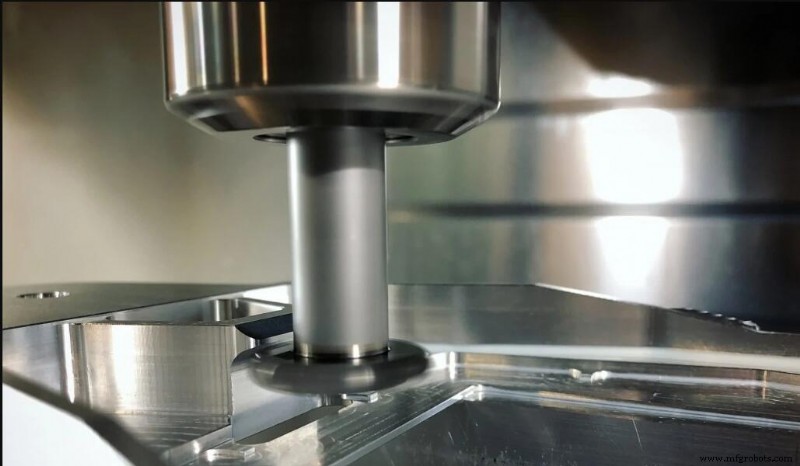
Создание впадин или выемок, которые не могут быть выполнены стандартными режущими инструментами (торцевыми фрезами). Многие поверхности не доступны сверху. Нависающие элементы создают щели, недоступные традиционным инструментам.
Специальные инструменты для подрезов
Стандартные прямые инструменты не имеют доступа к щелям подрезов. Простые подрезы требуют:
- Прямоугольные фрезы (slot cutters / T-slot cutters) — для T-образных пазов.
- Леденцовые фрезы (lollipop cutters / undercut end mills) — для изогнутых подрезов.
Прямоугольные и леденцовые фрезы
У обеих — узкий шейк и расширенный конец. У прямоугольных — плоский конец, у леденцовых — сферический (для криволинейных форм). Расстояние от края шейка до внешнего края конца определяет глубину доступа под нависающей поверхностью.
Леденцовые фрезы бывают с углами обхвата 220° и 300°. Тонкий шейк — больший угол, более сферический конец, больше зазор. Толстый шейк — меньше угол, меньше зазор, но больше жесткость и стабильность.
Сферический конец леденцовой фрезы идеален для криволинейных подрезов. Также применяются для снятия заусенцев и фаски на нижних гранях. Многонаправленное резание делает их дороже.
Недостаток: большинство CAM-систем не имеют алгоритмов для этих фрез. Работа требует ручного G-кода или ручного управления станком.
Специальные виды подрезов
T-образный паз
Инструмент: горизонтальное лезвие на вертикальном шейке. Режет горизонтально в обе стороны, образуя T-образный профиль. Стандартные ширины 3–40 мм.
Довetail (ласточкин хвост)
Наклонное лезвие создает трапецеидальный/ласточкин хвост профиль — узкий верх, широкая база. Стандартные углы 45° и 60°, другие — кратные 10° до 120° (редко).
Односторонний подрез
В отличие от симметричных T- и dovetail- подрезов, создает асимметричную выемку — выступ, как у пазла. При проектировании внутренней стены с односторонним подрезом: ширина основного прохода ≥ 4× глубины подреза — для зазора инструмента.
Навыки обработки подрезов
1. Сотрудничество с профессионалами
Эксперты имеют инструменты и опыт для качественного выполнения, снижая риск ошибок.
2. Исключайте подрезы, где возможно
Подрезы усложняют дизайн, требуют спец. инструментов, повышают стоимость. Устранение упрощает и удешевляет.
3. Избегайте необходимости спец. инструментов
При проектировании избегайте подрезов. Пример: спроектируйте деталь с доступом стандартного инструмента с тыльной стороны — избегает сложного подреза спереди.
4. Делайте неглубокие подрезы
Глубина ограничена длиной лезвия на шейке. Глубокие подрезы — длинный шейк, вибрации, потеря точности, риск лома. Проектируйте глубину в пределах возможностей стандартных подрезных фрез — чем мельче, тем лучше.
Производственный процесс
- Топ советов для изготовления премиальных ЧПУ-деталей
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Индивидуальное ЧПУ-фрезерование мотоциклетных деталей: точность и долговечность
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Освоение допусков ЧНУ-обработки: проверенные советы для точного производства
- Экспертное руководство по ЧПУ-обработке пластиковых деталей: ключевые советы по проектированию и производст…
- Проектирование резьбовых деталей на ЧПУ: экспертные советы для точности и надежности
- 10 проверенных стратегий снижения затрат на ЧПУ обработку
- Экспертное руководство по ЧПУ обработке алюминия и прецизионным алюминиевым деталям
- Топ-5 основ для точных котировок ЧПУ обработки