



Доказанные технологические и операционные стратегии минимизации деформации алюминия
Алюминий — самый распространенный цветной металл, более 700 000 видов изделий. От строительства до авиакосмоса. Рассмотрим, как избежать деформации при обработке.
Преимущества алюминия
- Низкая плотность (2,7 г/см³ — 1/3 от желези/меди).
- Высокая пластичность — прессование, втяжение.
- Коррозийная стойкость — природная оксидная пленка, анодирование усиливает защиту.
- Укрепляемость — чистый алюминий слаб, но анодирование и сплавы повышают прочность.
- Отличные пограничные обработки — зрелая технология анодирования.
- Хорошая проводимость и утилизация.
Технологические меры снижения деформации
1. Снятие внутренних напряжений заготовки
Естественное/искусственное старение, виброобработка частично снимают напряжения. Предварительная обработка (предфрезеровка) больших заготовок: удаление лишков до чистовой обработки снижает последующую деформацию и позволяет напряжениям расслабиться при отдыхе.
2. Повышение режущей способности инструмента
Материал и геометрия режущего инструмента определяют режущие силы и тепло. Правильный выбор — ключ к низкой деформации.
(1) Геометрия инструмента
- Угол ракея (γ): при сохранении прочности лезвия увеличьте γ. Острее лезвие — меньше деформация стружки, легче удаление, ниже силы и температура. Не используйте отрицательный γ.
- Угол задней поверхности (α): влияет на износ и качество. При черновой фрезеровке (большая подача, нагрузка, тепло) — меньше α для лучшего теплоотвода. При чистовой — больше α, острее лезвие, меньше трение и упругая деформация.
- Угол спирали (β): чем больше, тем плавнее фрезерование и меньше силы.
- Главный угол в плане (κr): уменьшение улучшает теплоотвод, снижает среднюю температуру зоны реза.
(2) Конструкция инструмента
- Уменьшите количество зубьев, увеличьте стружечный зазор. Алюминий пластичен, большая деформация стружки — нужен большой зазор (большой радиус дна канавки, мало зубьев).
- Доводка зубьев: шероховатость режущей кромки < Ra 0,4 мкм. Новый инструмент: легкая доводка тонким баритовым камнем по передней и задней поверхностям — убирает заусенцы и зазубрины, снижает тепло и деформацию.
- Строгий контроль износа: допуск износа ≤ 0,2 мм, иначе нарастает заусенец. Температура заготовки < 100 °C для предотвращения деформации.
3. Улучшение способов закрепления
Для тонкостенных деталей с низкой жесткостью:
- Втулки/тубулярные детали: вместо трехлапчатой зажимной головки (радиальное сжатие — деформация при разжимании) — осевое зажимание торца. Центрирование по внутреннему отверстию, спец. шпиндель, напрессовка торца гайкой. Исключает деформацию при обработке наружной поверхности.
- Плоские тонкостенные детали: вакуумные присоски — равномерное зажимание, малая подача. Альтернатива — наполнение среды (уреа + 3–6% нитрата калия), после обработки растворение в воде/спирте.
4. Рациональная последовательность операций
Высокоскоростная резка: большой припуск, прерывистое резание — вибрации, влияют на точность и шероховатость. Процесс: черновая — получистовая — вычистка углов — чистовая. Для высоких требований — двойная получистовая. После черновой — естественное остывание для снятия напряжений. Припуск после черновой > деформации (обычно 1–2 мм). При чистовой — равномерный припуск 0,2–0,5 мм для стабильного реза, качества и точности.
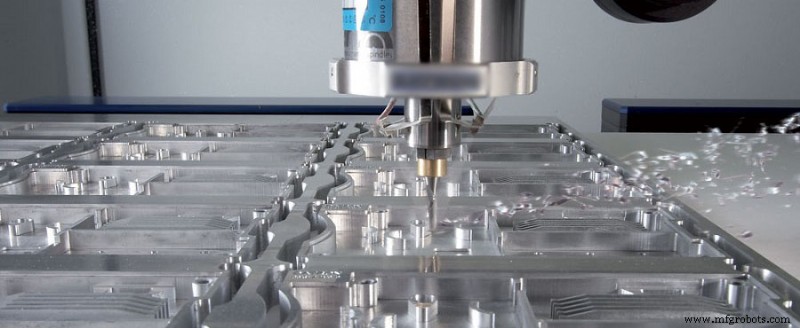
Операционные приемы снижения деформации
- Симметричная обработка при больших припусках — лучшая теплоотдача, избегание теплового сосредоточения.
- Многослойная обработка полостей: не обрабатывайте каждую полость до конца по очереди — неравномерные напряжения. Обрабатывайте все полости слой за слоем — равномерное напряжение, меньше деформации.
- Корректика режимов резания: азад (глубина резания) сильно влияет на силу. Большой припуск — большие силы, деформация, нагрузка на шпиндель, износ инструмента. Уменьшение азад снижает производительность, но высокоскоростное фрезерование (увеличение подачи и оборотов) компенсирует: снижает силы, сохраняет эффективность.
- Порядок резания: черновая — противоположное фрезерование (быстрое снятие припуска, формирование контура). Чистовая — по ходу фрезерования (толщина стружки от макс. к 0) — меньше закалка, меньше деформация.
- Контроль зажимных сил при чистовой: деформация от зажимания неизбежна. Перед финальными размерами: ослабить зажим, дать детали восстановить форму, зажать минимально (рукой), опора на жесткую поверхность, сила направлена по жесткости, минимум необходимого.
- Вход фрезы в полость: не втыкайте фрезу как сверло — нехватка места для стружки, перегрев, разбухание, лом инструмента. Предварительно просверлите отверстие сверлом ≥ диаметра фрезы, затем фрезуйте. Или спиральный вход по CAM программе.
Производственный процесс
- Компоненты высокопроизводительных манипуляторов для эффективной автоматизации Pick & Place
- Выбор правильных фрез для ЧПУ-маршрутизаторов: советы по выбору и меры предосторожности
- Почему водорезная резка — лучший выбор для резиновых и пластиковых деталей
- Почему алюминий — материал №1 для обработки с ЧПУ: преимущества, применения и альтернативы
- Оптимизированная оснастка и стратегии обработки для деталей электромобилей
- Освоение резки и шлифовки алюминия: преодоление распространенных проблем
- Премиальные алюминиевые головы цилиндров и автозапчасти — кастомная фабрикация
- Выбор оптимальных режущих инструментов и СОЖ для точения алюминиевых сплавов
- Освоение скорости резания, глубины и подачи для индивидуальных ЧПУ-деталей
- Детали высокопроизводительных механических пил для точного резания металла