



Обработка крупногабаритных резьбовых отверстий фрезами: проверенные методы
Зачем использовать резьбовые фрезы для больших отверстий?
Для нарезки резьбы в отверстиях применяют нарезание щеткой, холостое нарезание или резьбовое фрезерование. Для больших отверстий (диаметр 1–1,5 дюйма и более) или конических труб — резьбовое фрезерование — первый выбор.
Причины:
- Большие щетки стоят $1000+, спецщеетки — еще дороже.
- Могут отсутствовать стандартные размеры больших щеток.
- Начальные затраты на фрезы выше, но производительность выше → экономичнее в итоге.
- Для отверстий ≥1 дюйма многорезьбовые фрезы (все резьбы за один проход) — самый быстрый метод.
Нарезание щеткой vs Резьбовое фрезерование
Щетка — распространенный метод, но не всегда лучший.
- Резьбовая фреза меньше диаметра отверстия (гелицевая интерполяция, 3 оси). Если фреза ломается — она не застревает, легко удаляется. Сломанная щетка требует выгорания, часто — переработка или брак.
- Фреза не зажимается во всей длине отверстия → ниже потребность в мощности, выше производительность.
- Свободное резание → выше режущие скорости.
- Стандартные фрезы дают нестандартные средние диаметры резьбы для компенсации усадки/распадения при закалке/покрытиях. Для щетки нужна специзготовка.
- Резьбовое фрезерование сокращает цикл, повышает ресурс, дает чище и прочнее резьбу.
- Для больших отверстий: больше место для стружки и СОЖ в зоне контакта.
Охлаждение
В резьбовом фрезеровании СОЖ очень эффективно: одна точка контакта, стружка не застревает. Резьбовые фрезы с механической закладкой — внутреннее охлаждение, цельные — переливное. Многореберные и глубокорезьбовые для больших диаметров — давление СОЖ 1000 бар. Для алюминия твердыми сплавами — микro-охлаждение.
Типы резьбовых фрез
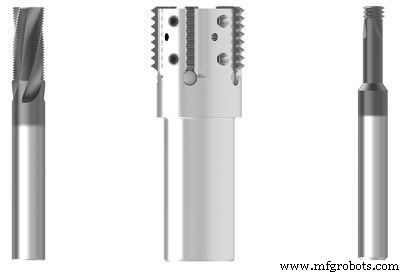
Большинство больших отверстий фрезуют фрезами с механической закладкой или заменяемыми пластинами.
- Нужна гибкость (разные шаги одной фрезой) → фреза с заменяемыми пластинами.
- Выделенный шаг → цельные твердосплавные фрезы.
Для меньших диаметров: однорезьбовые/многозубьевые пластины. При росте диаметра — многоточечные закладки (одиночный или многократный шаг). Одношаговые быстрее за оборот (меньше контакт), но нужно 12 оборотов на 12 витков. Многошаговые — за 1 оборот, но контакт больше → выше силы, риск перегрузки инструмента и станка.
Держатель критичен: минимизация биения → выше ресурс и качество. Рекомендуют фрезерные патроны или гидравлические зажимные устройства. Фрезерные патроны: демпфирование, высокая зажимная сила — идеальны для резьбового фрезерования (большие поперечные силы). Термоусадочные держатели при резьбовом фрезеровании дают «хождение» инструмента из-за вибраций. Гидравлические зажимы не рекомендуют для больших диаметров — недостаточная сила и жесткость для радиальных нагрузок.
Пример: завод двигателей фрезовал М36 в чугуне. Только термоусадку — проблемы. Смена на фрезерный патрон решила вопрос.
Глубина резьбового отверстия
Большие отверстия не всегда глубокие, но приспособления для тяжелых деталей удлиняют выход фрезы. Если отношение глубины к диаметру слишком велико — несколько заходов. Крупный шаг: черновая + чистовая. Глубокая резьба: поэтапно по глубине. Избегают избыточных поперечных сил → легкие подачи, больше проходов. Выбор фрезы зависит от профиля резьбы и материала. Глубина > 6×D может превышать возможности фрезования (риск смещения, нестабильность) — тогда фрезерование не лучший метод.
Производственный процесс
- Мастерство нарезания резьбы: экспертные идеи о нарезании резьбы и резьбофрезеровании
- Верхняя и нижняя фрезеровка: ключевые отличия, плюсы и минусы
- Устройство фрезерного станка: основные узлы и принцип работы
- Понимание фрезерных станков: функции, применение и преимущества
- Эффективные автоматизированные токарные решения для мелких и крупных партий
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- CNC-фрезерные станки и методы: точность и автоматизация
- Максимизация производительности путем комбинирования фрезерования и точения с турельными инструментами
- ЧПУ-точение против фрезеровки: ключевые различия и применение
- Сверлильно-фрезерные станки: принцип работы, виды и применение